Länger zerspanen.
Weniger Hartmetall.
Schneidkanten, die 60 % länger halten — reproduzierbar an jeder Schneide, in Ihrer Schleifmaschine oder in der K2E.
Was die Kante wert ist Muster schickenDer Unterschied an der Kante
Jedes Werkstück ist Rohstoff
Wolfram und Kobalt werden nicht billiger. Wer Bohrer und Fräser herstellt oder nachschärft, kauft heute Hartmetall zu einem Vielfachen des Preises von Anfang 2026.
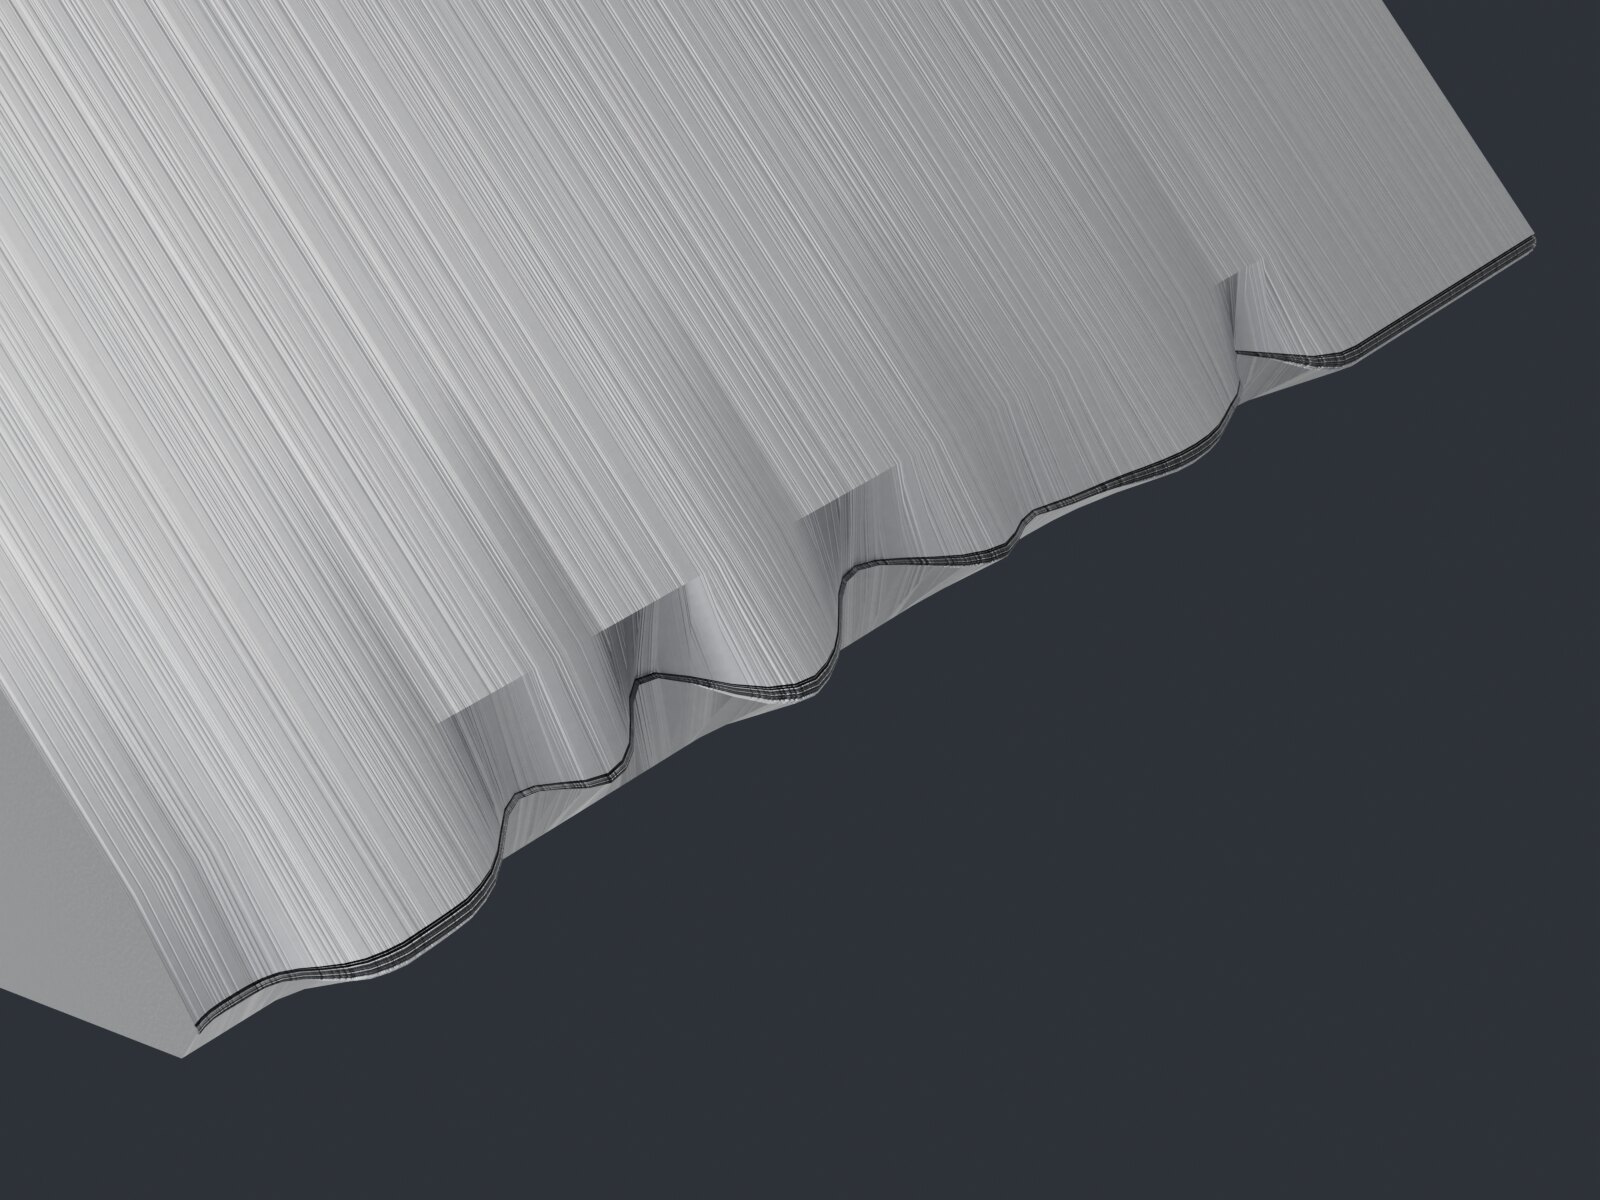
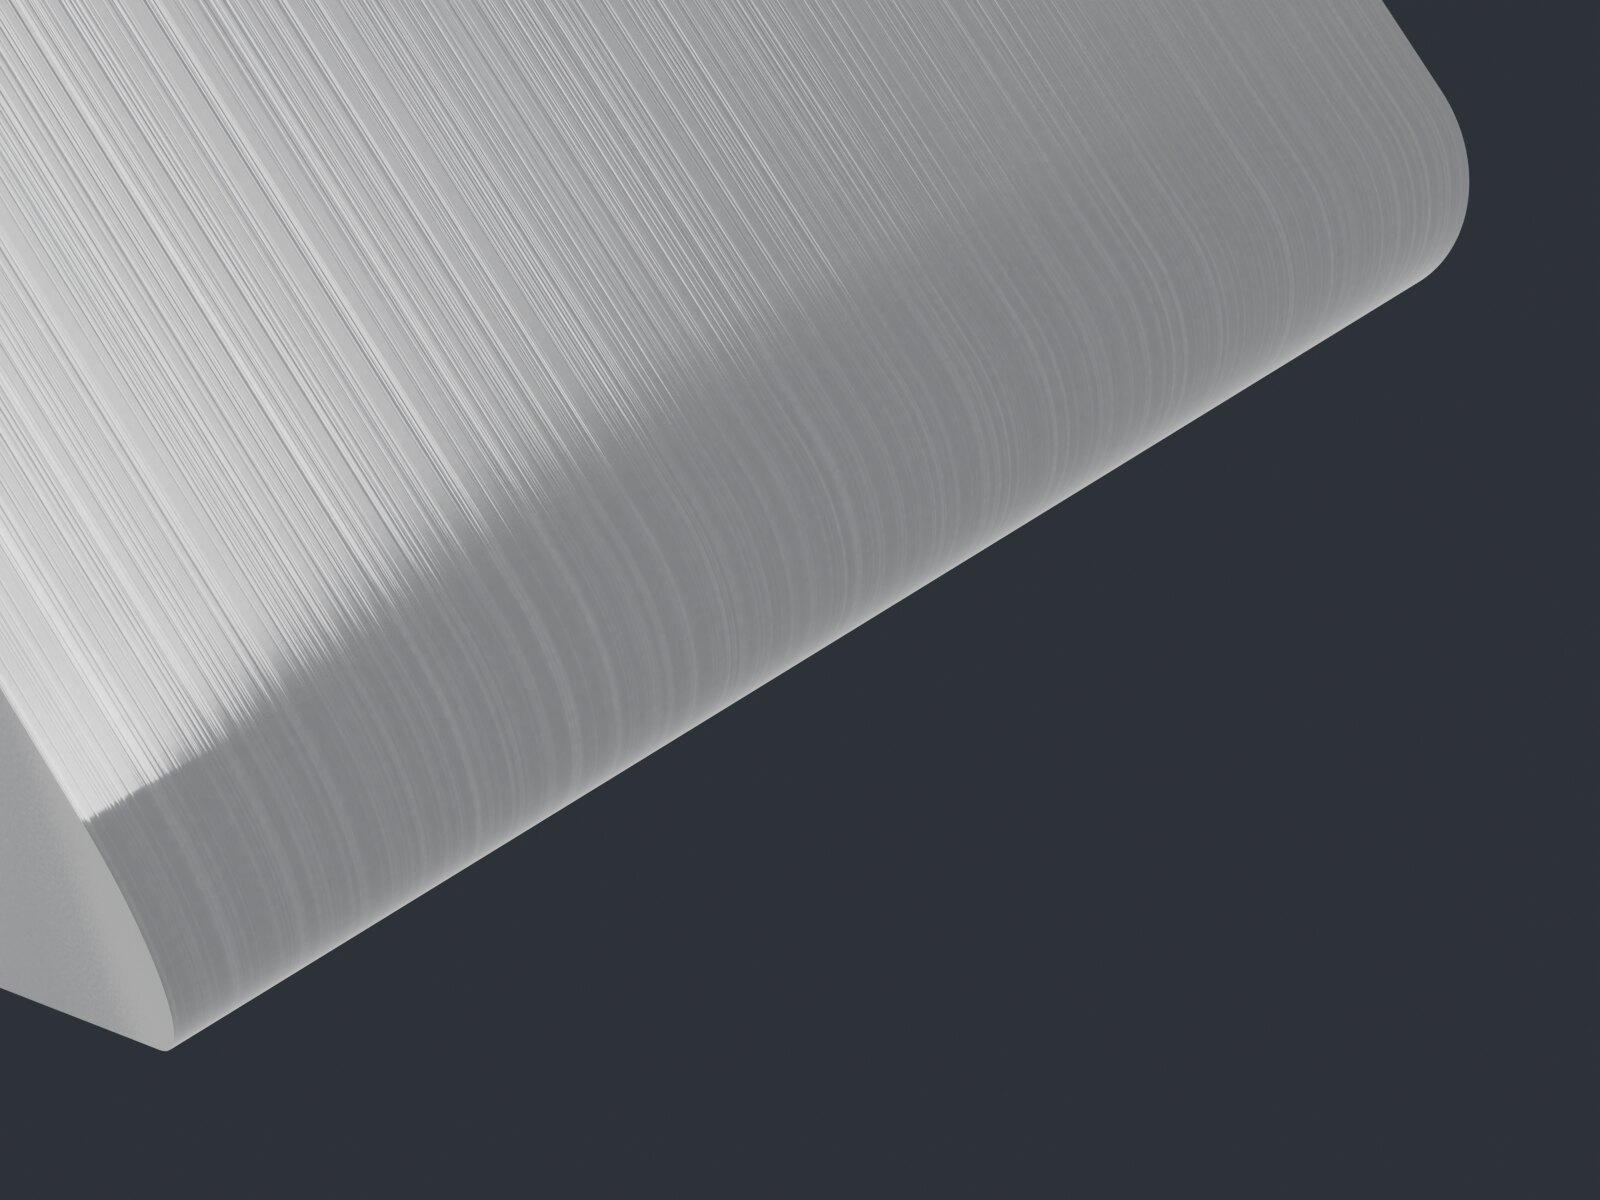
Der grösste Hebel liegt nicht im Einkauf, sondern an der Schneide: Eine scharf geschliffene Hartmetallkante bricht beim ersten Eingriff mikroskopisch aus. Eine definiert verrundete Kante tut das nicht — sie schneidet gleichmässig, verschleisst später und hält länger.
Weniger Zerspaner – weniger Nachschärfzyklen – weniger Ausschuss. Das ist die Nachhaltigkeit, die sich rechnet.
Nachhaltig zerspanen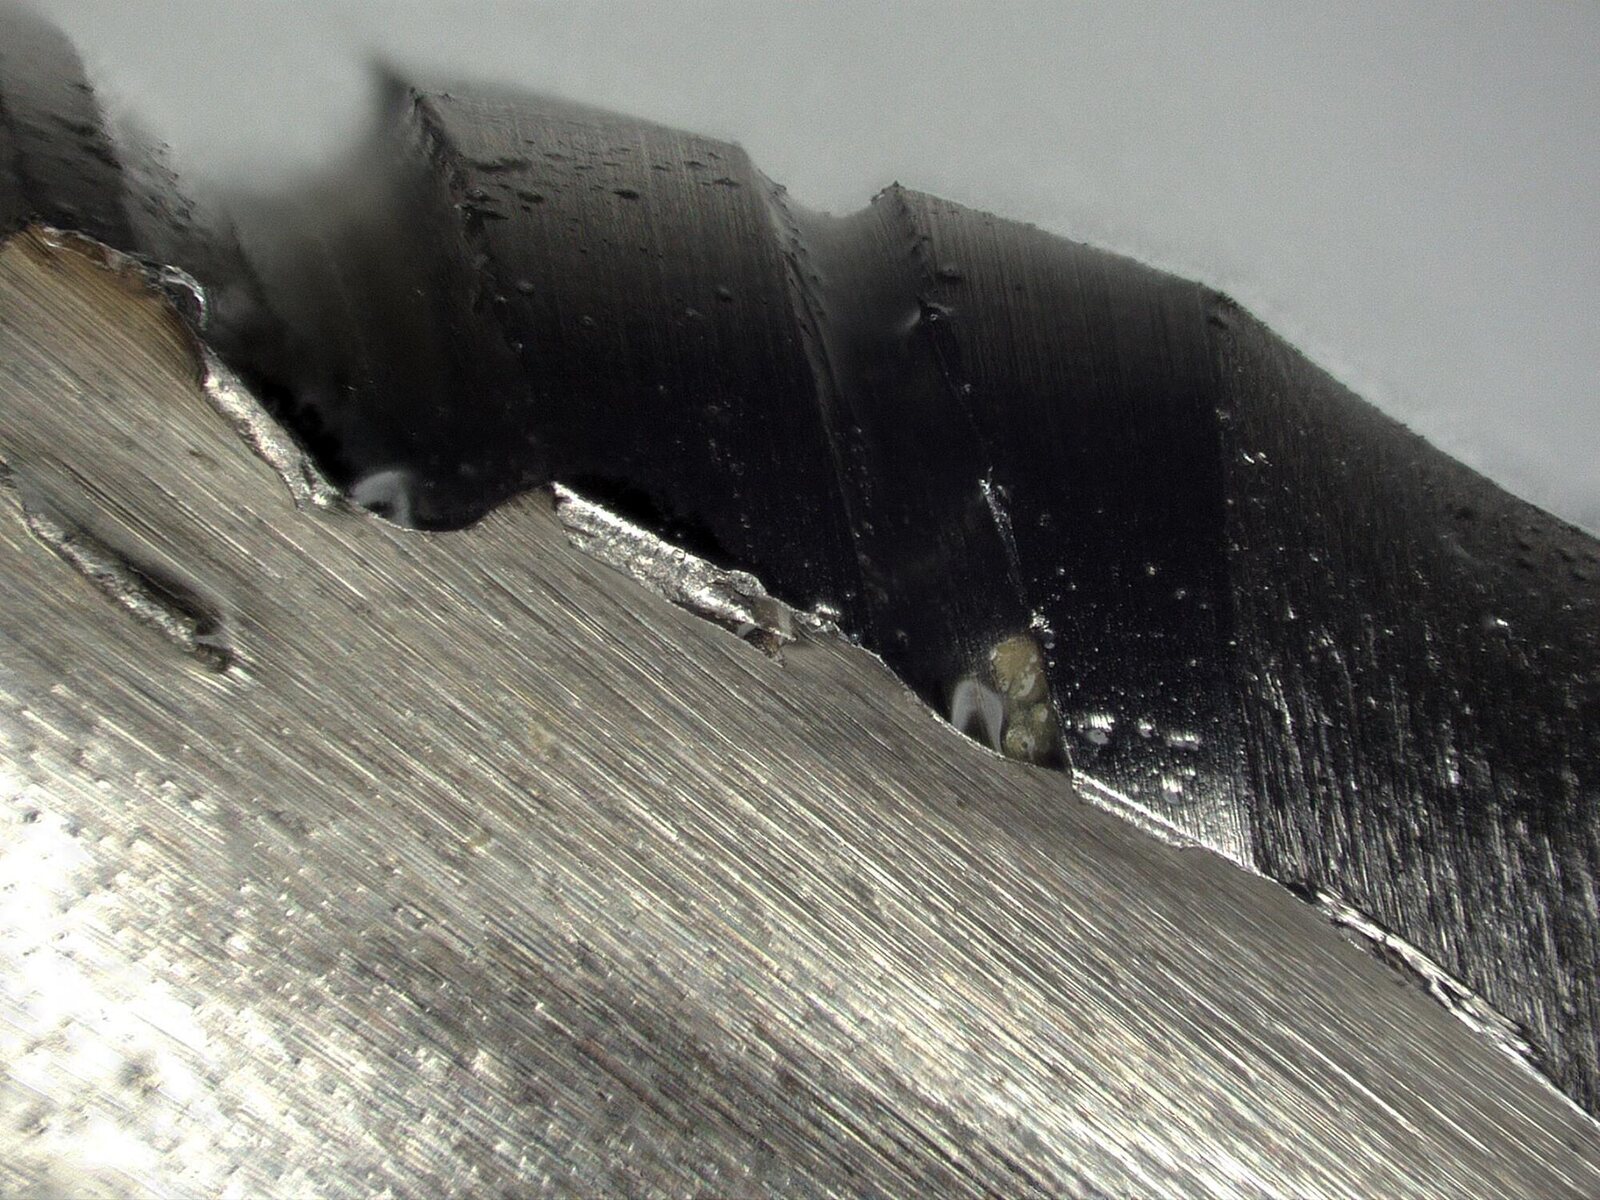
Dieselbe Arbeit. Ein Drittel weniger Zerspaner.
60 % längere Standzeit heisst: Für dasselbe Zerspanvolumen braucht es nur noch 62.5 statt 100 Zerspaner. Jeder eingesparte Zerspaner wird nicht gekauft, nicht nachgeschliffen, nicht transportiert und verursacht keine Produktionsunterbrüche.
Besser zerspanen, länger halten, Rohstoff sparen
Eine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.
Drei Wege zur besseren Kante
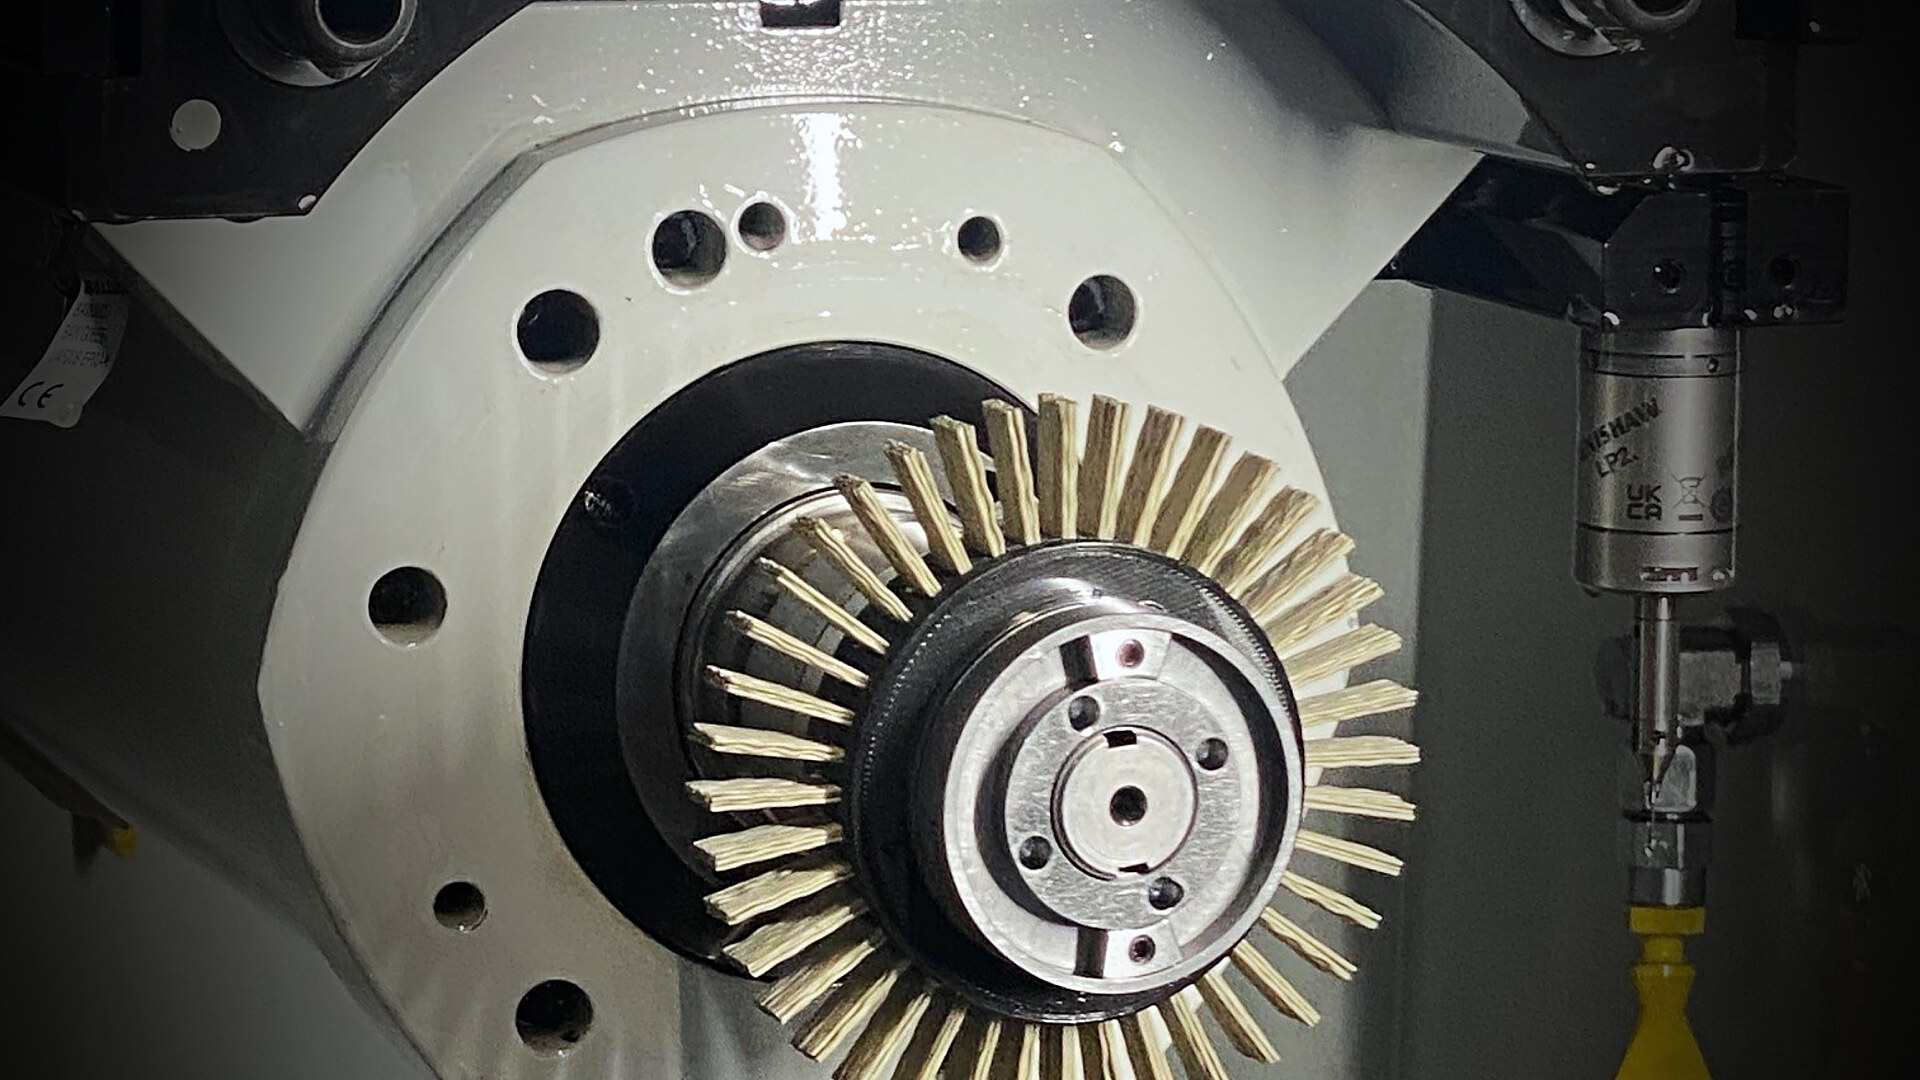
Zerspaner-Hersteller
Kantenpräparation direkt in der Schleifmaschine, 10–40 Sekunden pro Werkstück, Parameter aus MIKRO-KI.
Mehr →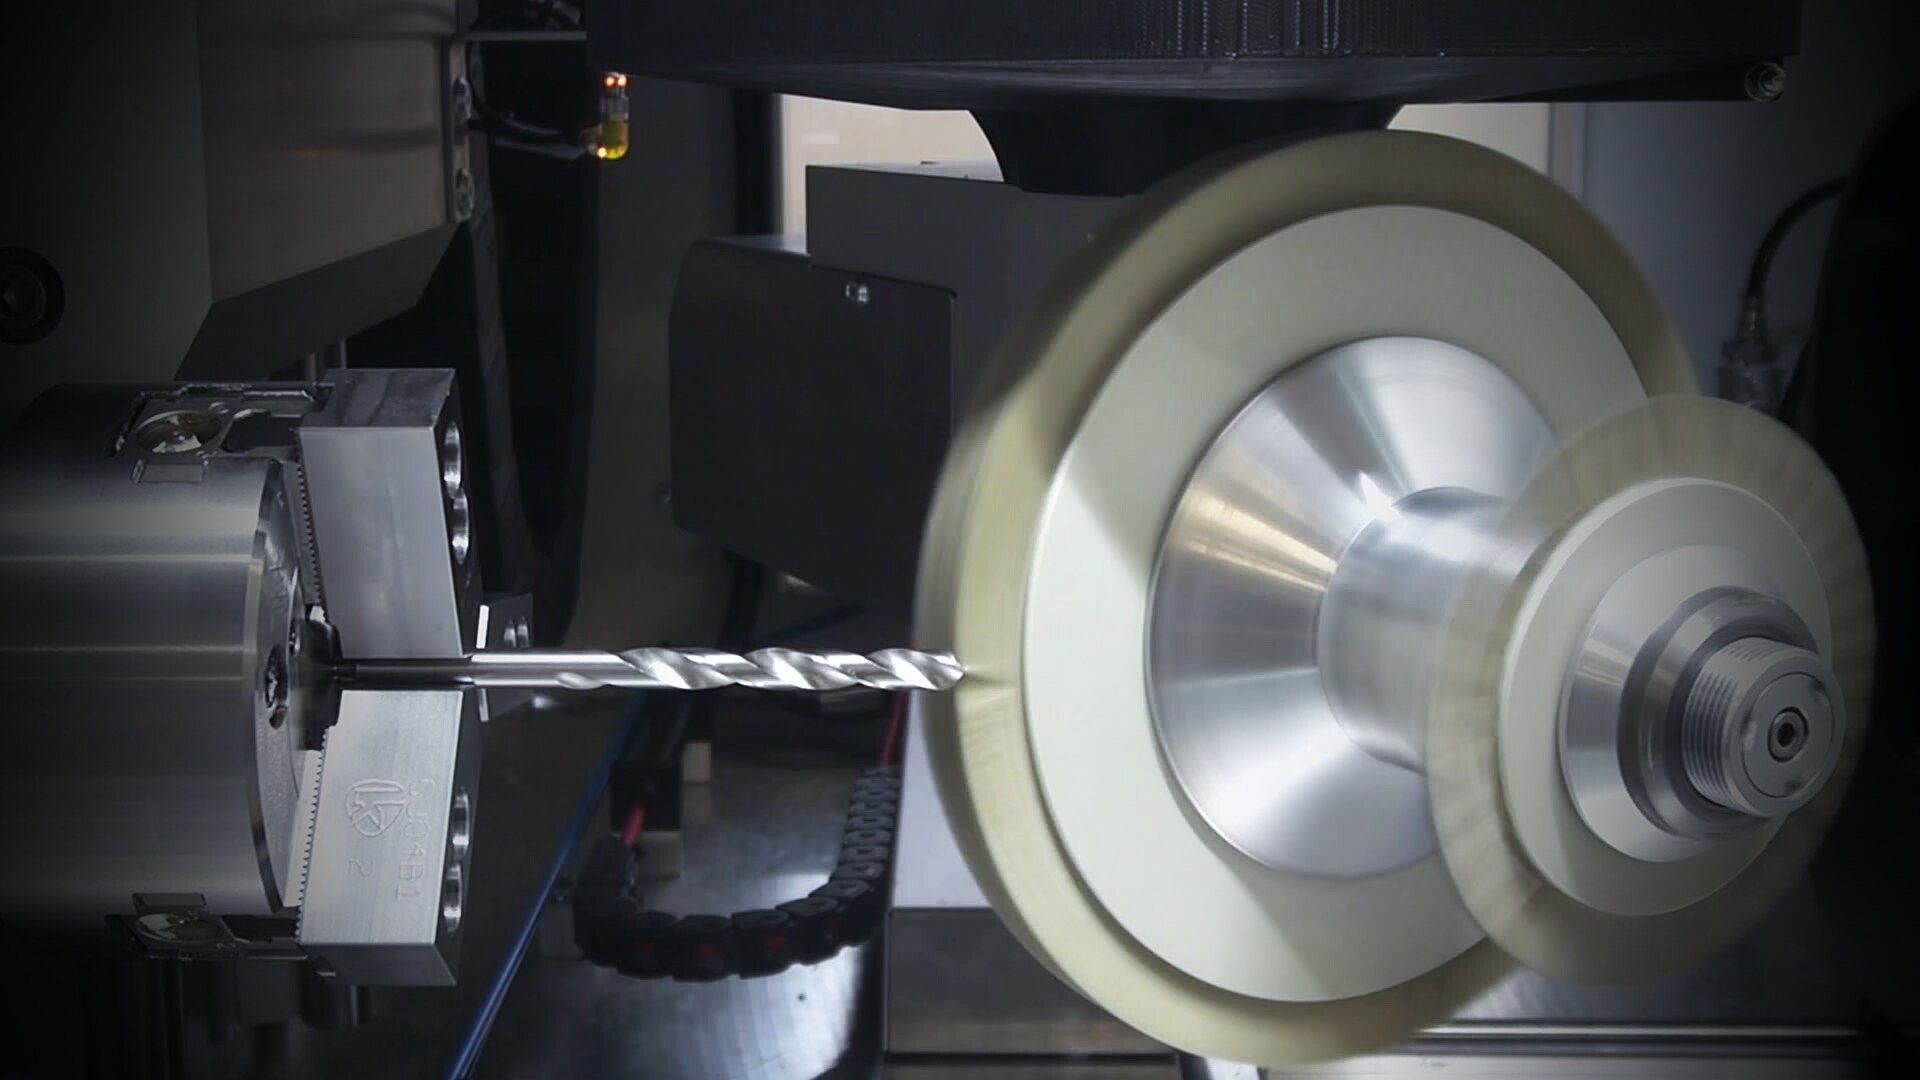
Nachschärfbetriebe & komplexe Werkstücke
Stufenbohrer, Formfräser, Gewindebohrer: viele Schneiden, verschiedene Radien. Die K2E präpariert jede Schneide in einer Aufspannung — 2–3 Minuten pro Werkstück, nachgeschliffen wie neu.
Mehr →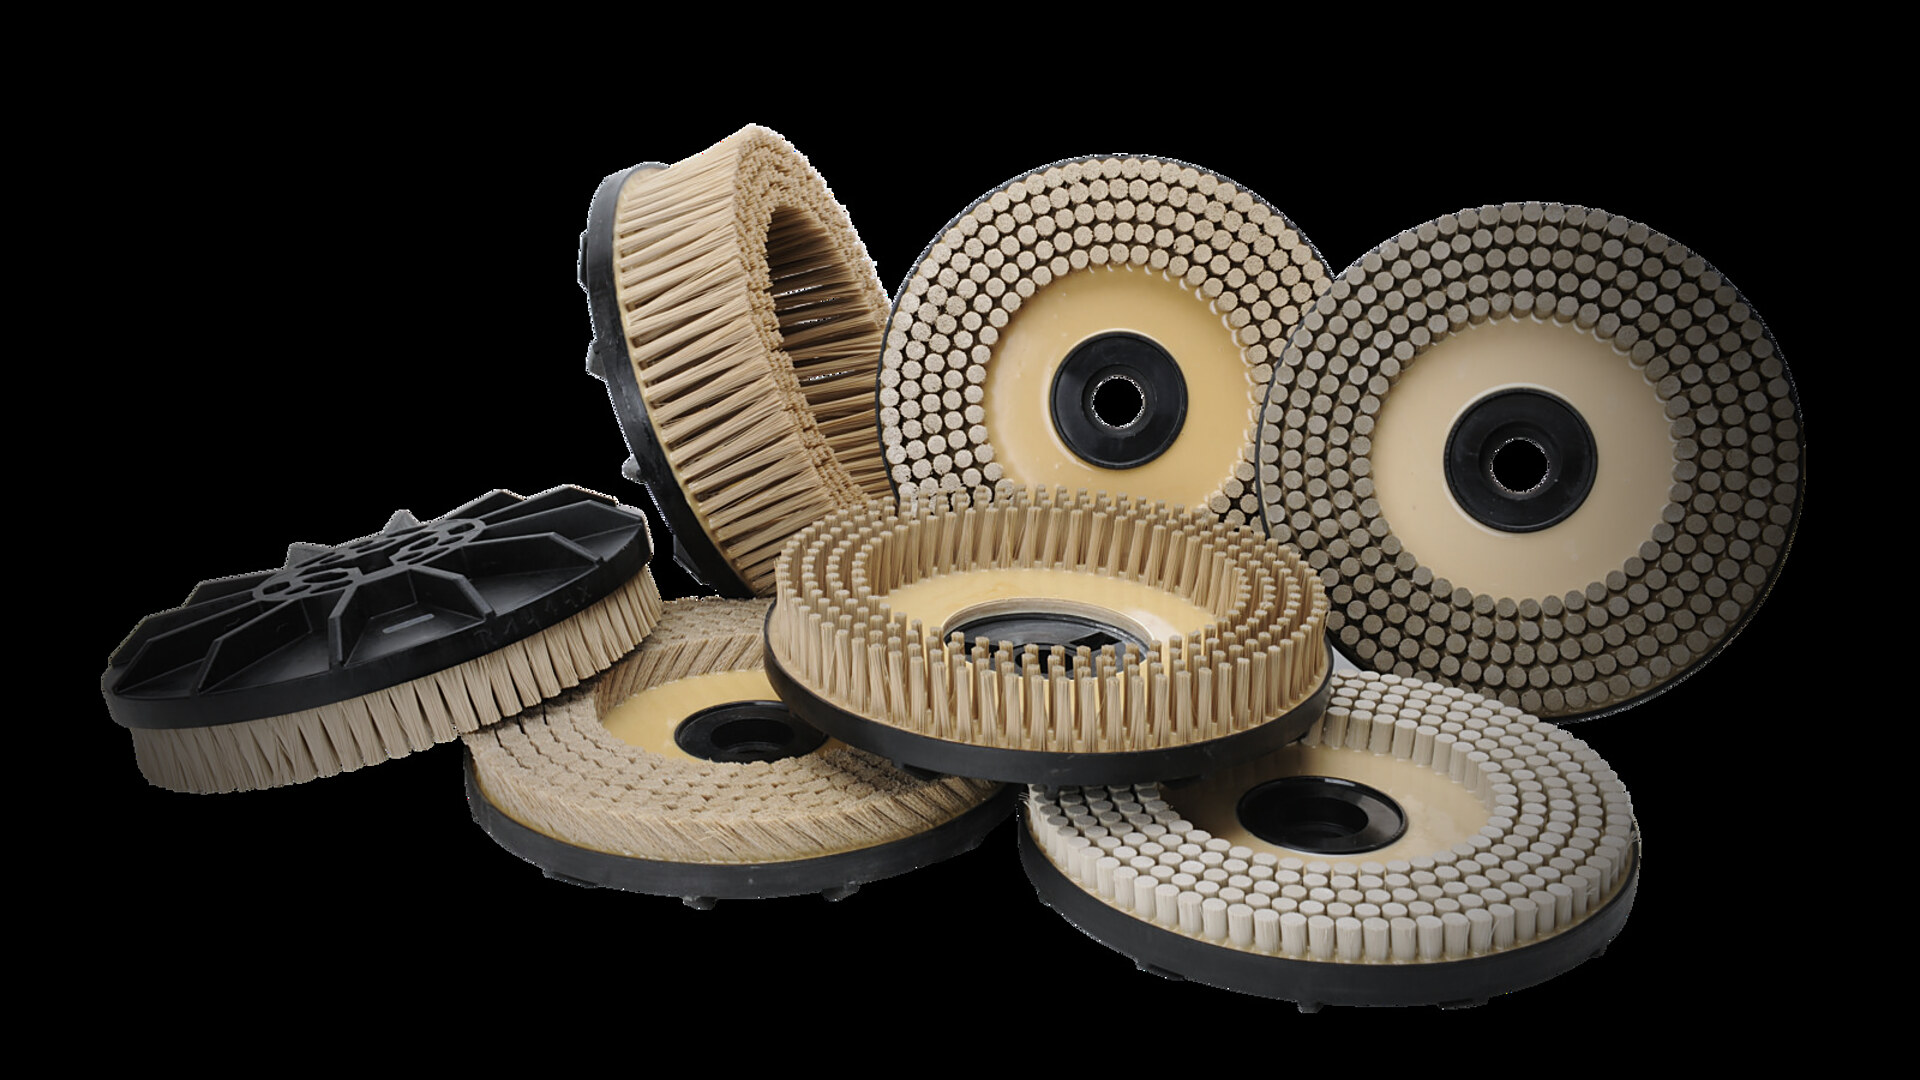
Maschinenbauer & OEM
Sie bauen FLAKKOTIEREN in Ihre Schleif- oder Handlingmaschine ein. PROFIN liefert dazu FLAKKOTIER-Werkzeuge, Prozessparameter und das MIKRO-KI-Modell.
Mehr →Verfahren, Modell, Maschine
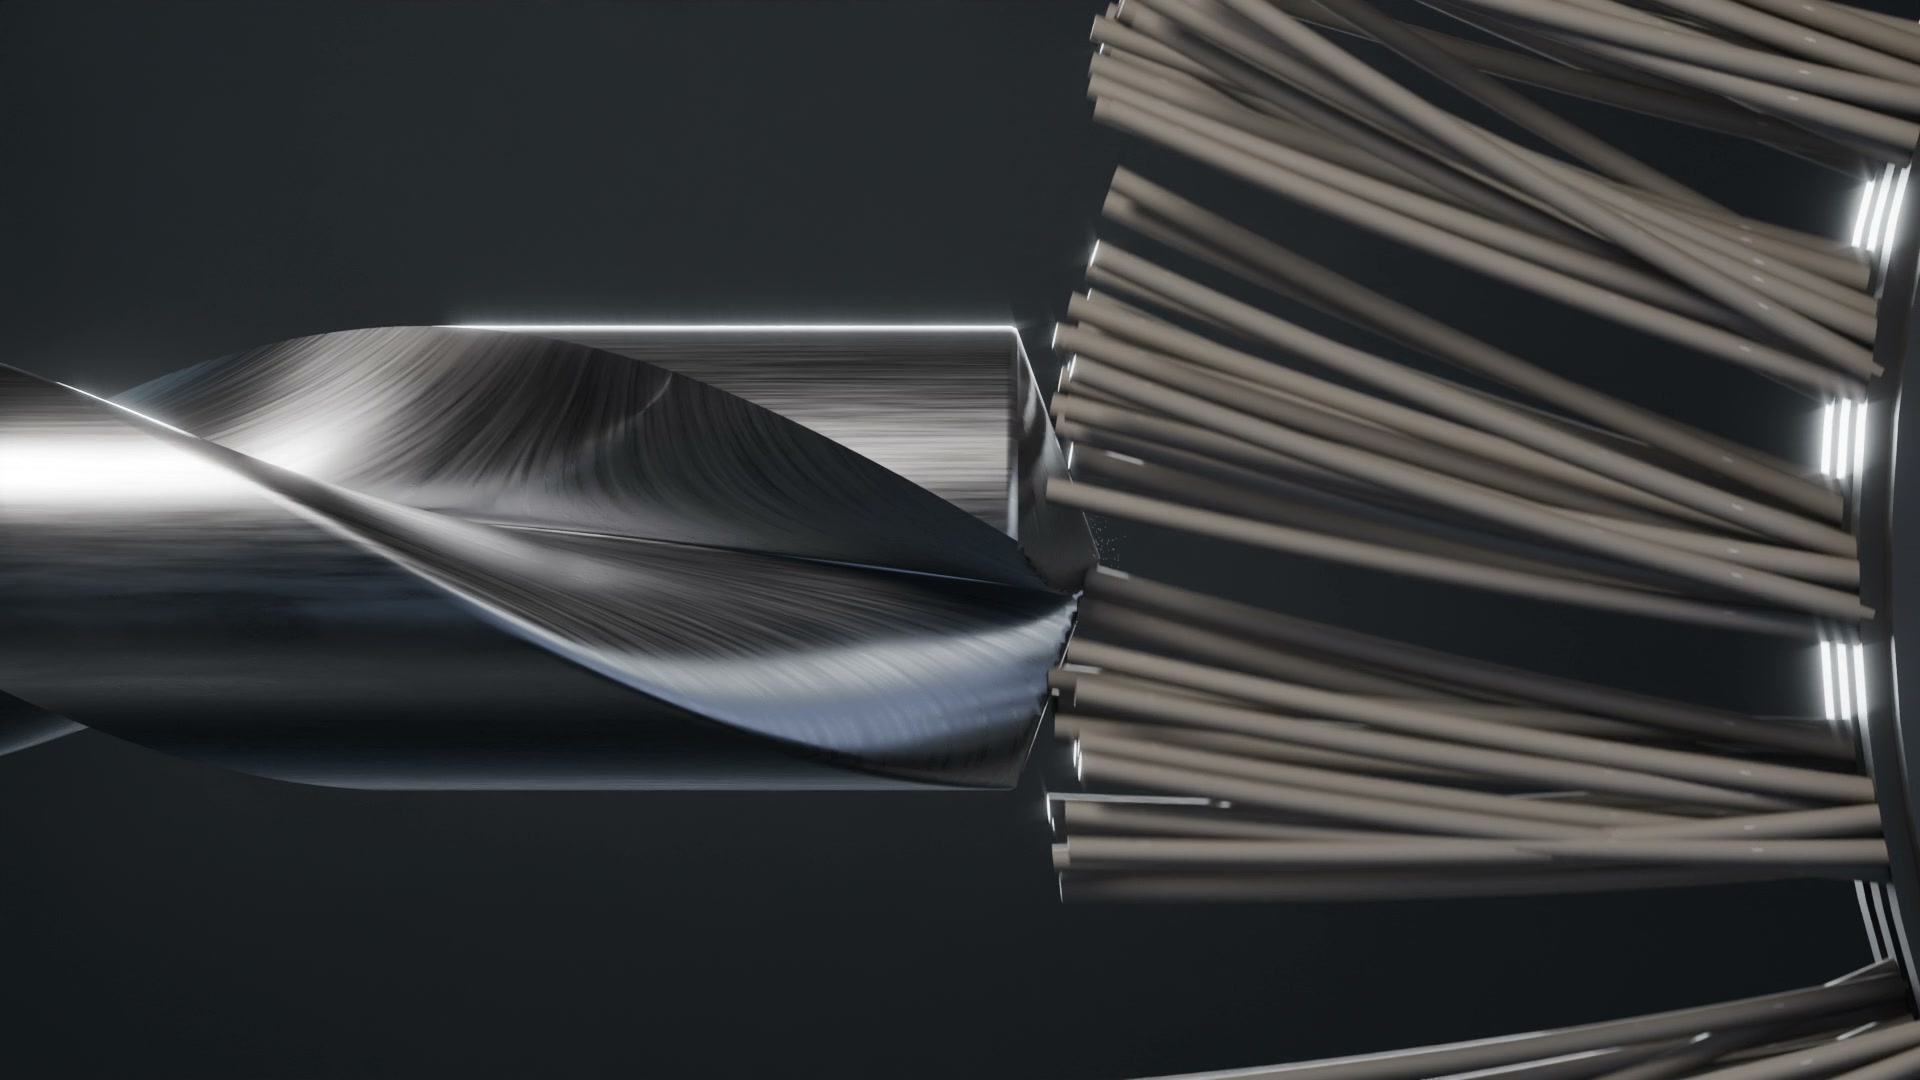
FLAKKOTIEREN
Der kalte Feinstschleifprozess mit Diamantfilamenten: Radien von 5 bis 50 µm, Kantenform nach K-Faktor.
Das Verfahren →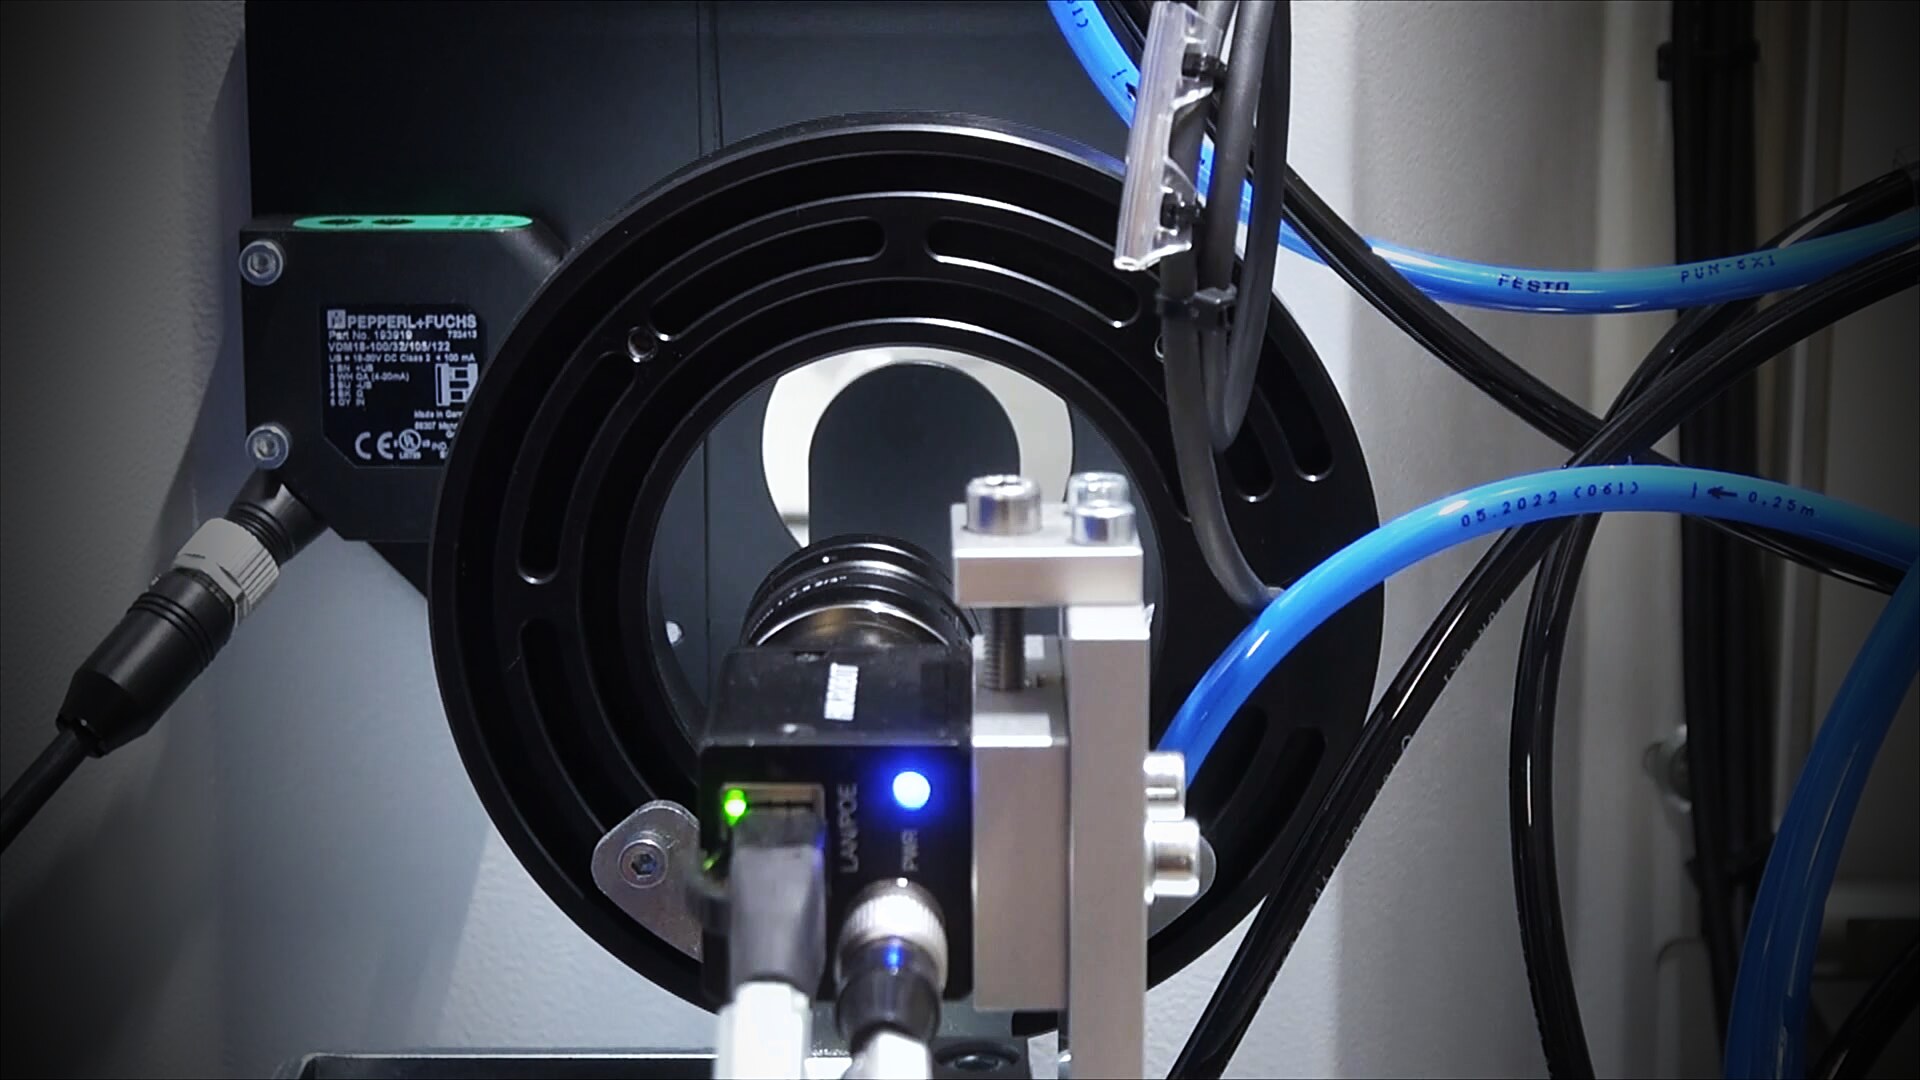
INNOFLAKK mit MIKRO-KI
Zielradius und Werkstück eingeben — das Modell aus mehreren tausend vermessenen Kanten liefert die Prozessparameter.
Das Modell →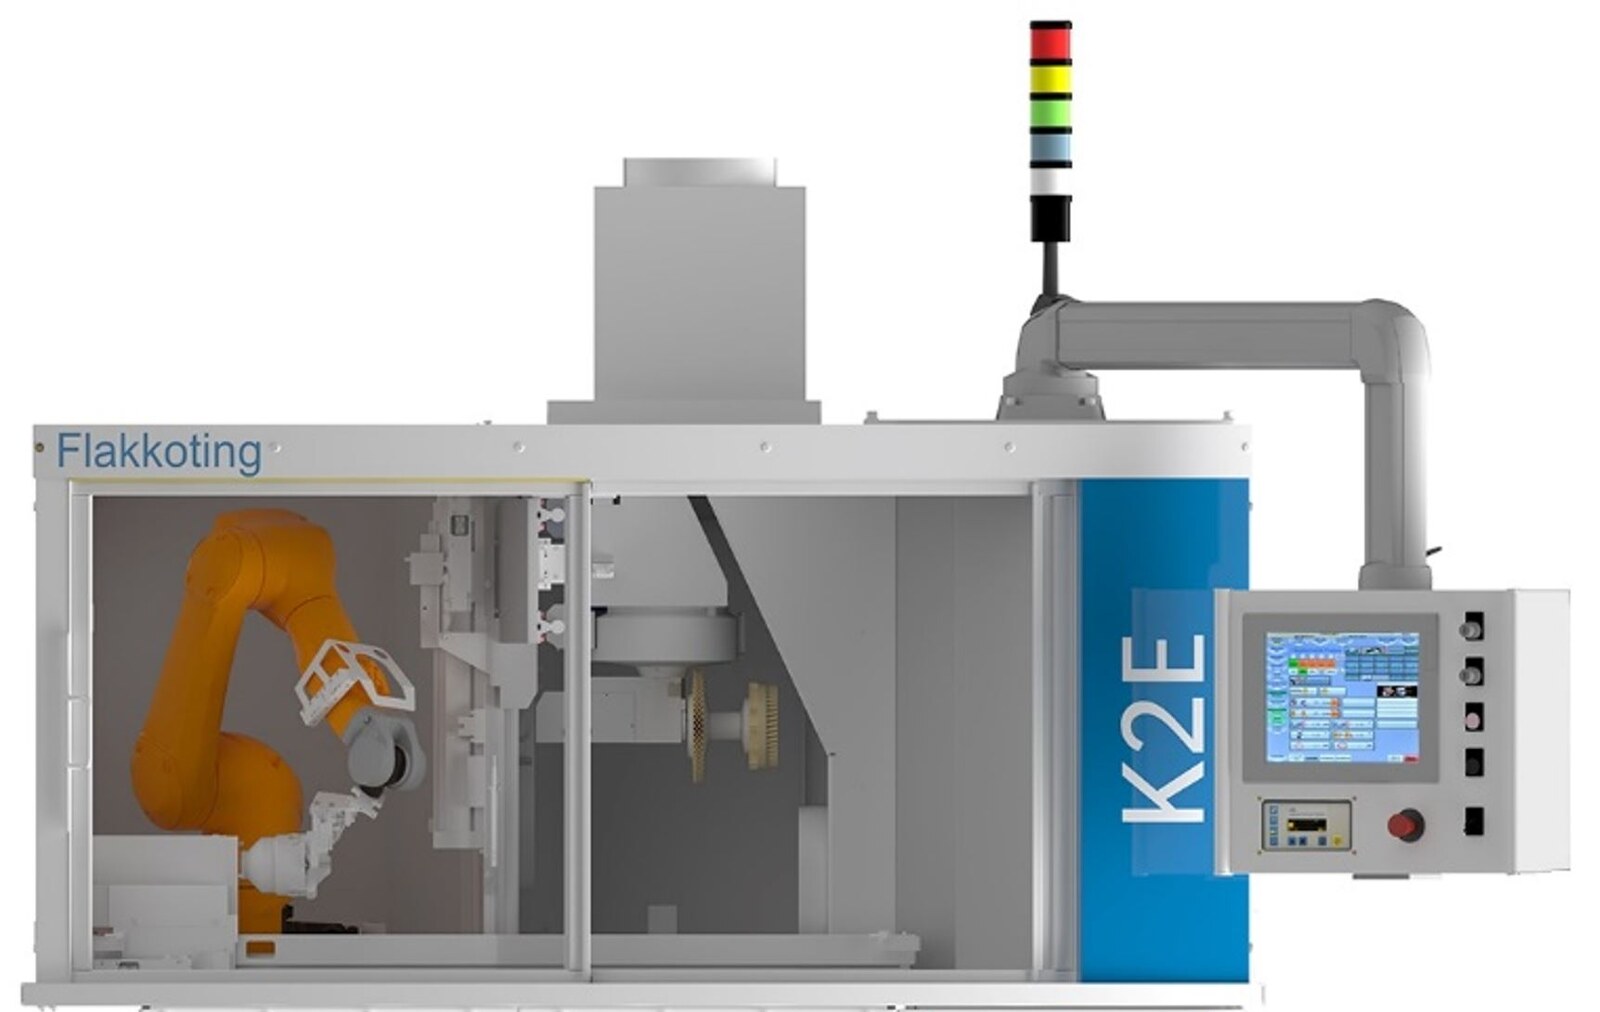
K2E-Familie
Das 6-Achsen-Center für Mikroschneiden an Zerspanern — von Hand bis Serie mit Roboter.
Die Maschine →
 Forschungspartner im Umfeld der ETH Zürich
Vorträge: Arbeitskreis Hartmetall 2026 · Schleifsymposium 2026
Schicken Sie uns ein Werkstück.
Wir präparieren es, messen die Kante und zeigen Ihnen, was die Kante in Ihrem Prozess wert ist.
Werkzeugbemusterung
Sie schicken uns Ihr Werkstück, wir FLAKKOTIEREN es im Prozesslabor in Littau und Sie erhalten die gemessenen Resultate: Radius, K-Faktor und Bilder der Kante. Erste Resultate ab ca. CHF 800, FLAKKOTIER-Tag mit Dokumentation auf Anfrage.