K2E — Key-2-Edge
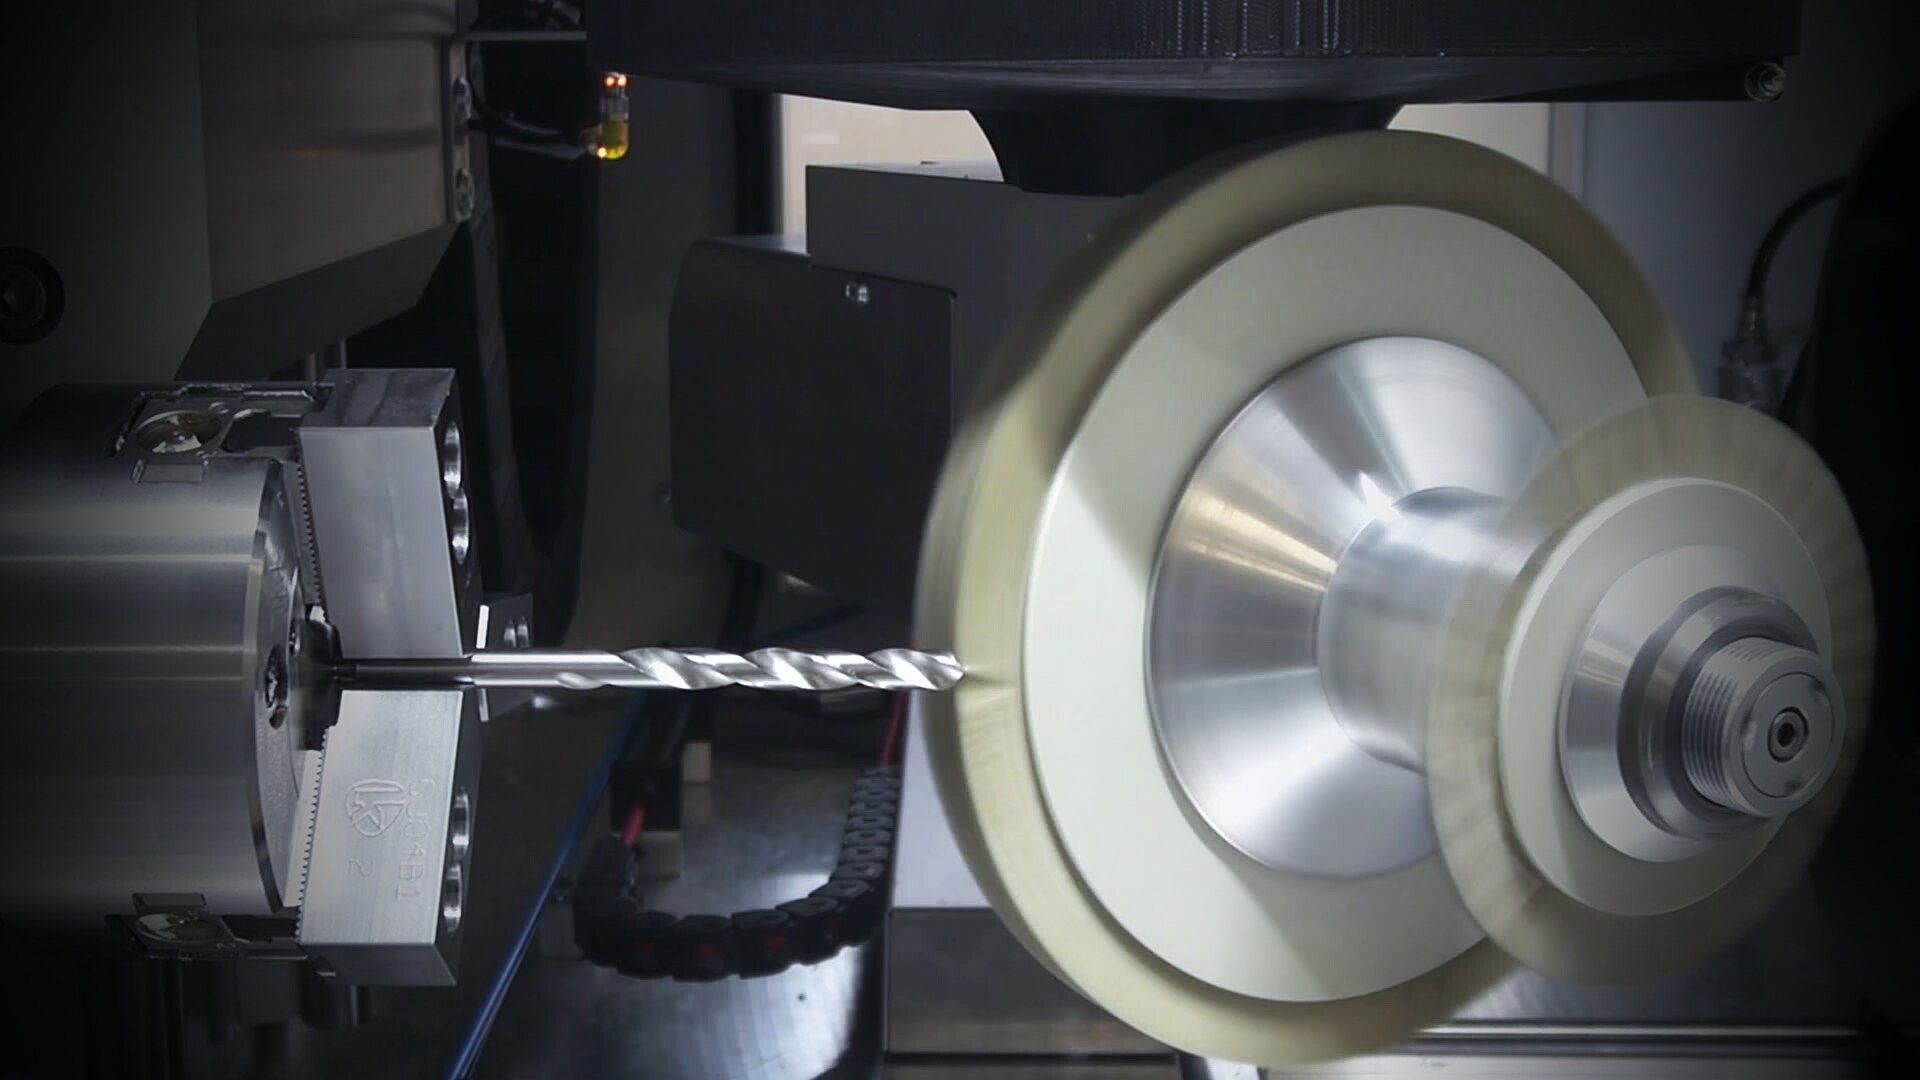
Das Flaggschiff: sechs Achsen, Vision-Control, Acoustic Emission und MIKRO-KI in einer Maschine. Jede Schneide bekommt ihren Radius — in einer Aufspannung, trocken oder nass.
Das 6-Achsen-Center für Mikroschneiden
Die K2E präpariert Haupt-, Eck-, Neben-, Umfangs- und Zentrumsschneiden sowie Spannuten an Zerspanern Ø 0.15 bis 30 mm — jede Teilschneide mit eigenem Radius, gemessen und dokumentiert.
- Bohrer, Fräser, Gewindebohrer, Reibahlen, Verzahnungswerkstücke
- Mehrere FLAKKOTIER-Werkzeuge im Prozess: Zirkular, Teller, kundenspezifisch abgewinkelt
- Vision-Control richtet jede Schneide aus, Acoustic Emission vermisst das FLAKKOTIER-Werkzeug
- MIKRO-KI und Bahnberechnungen in der Steuerung — Kompensation des Werkzeugverschleisses
Die K2E in 34 Sekunden
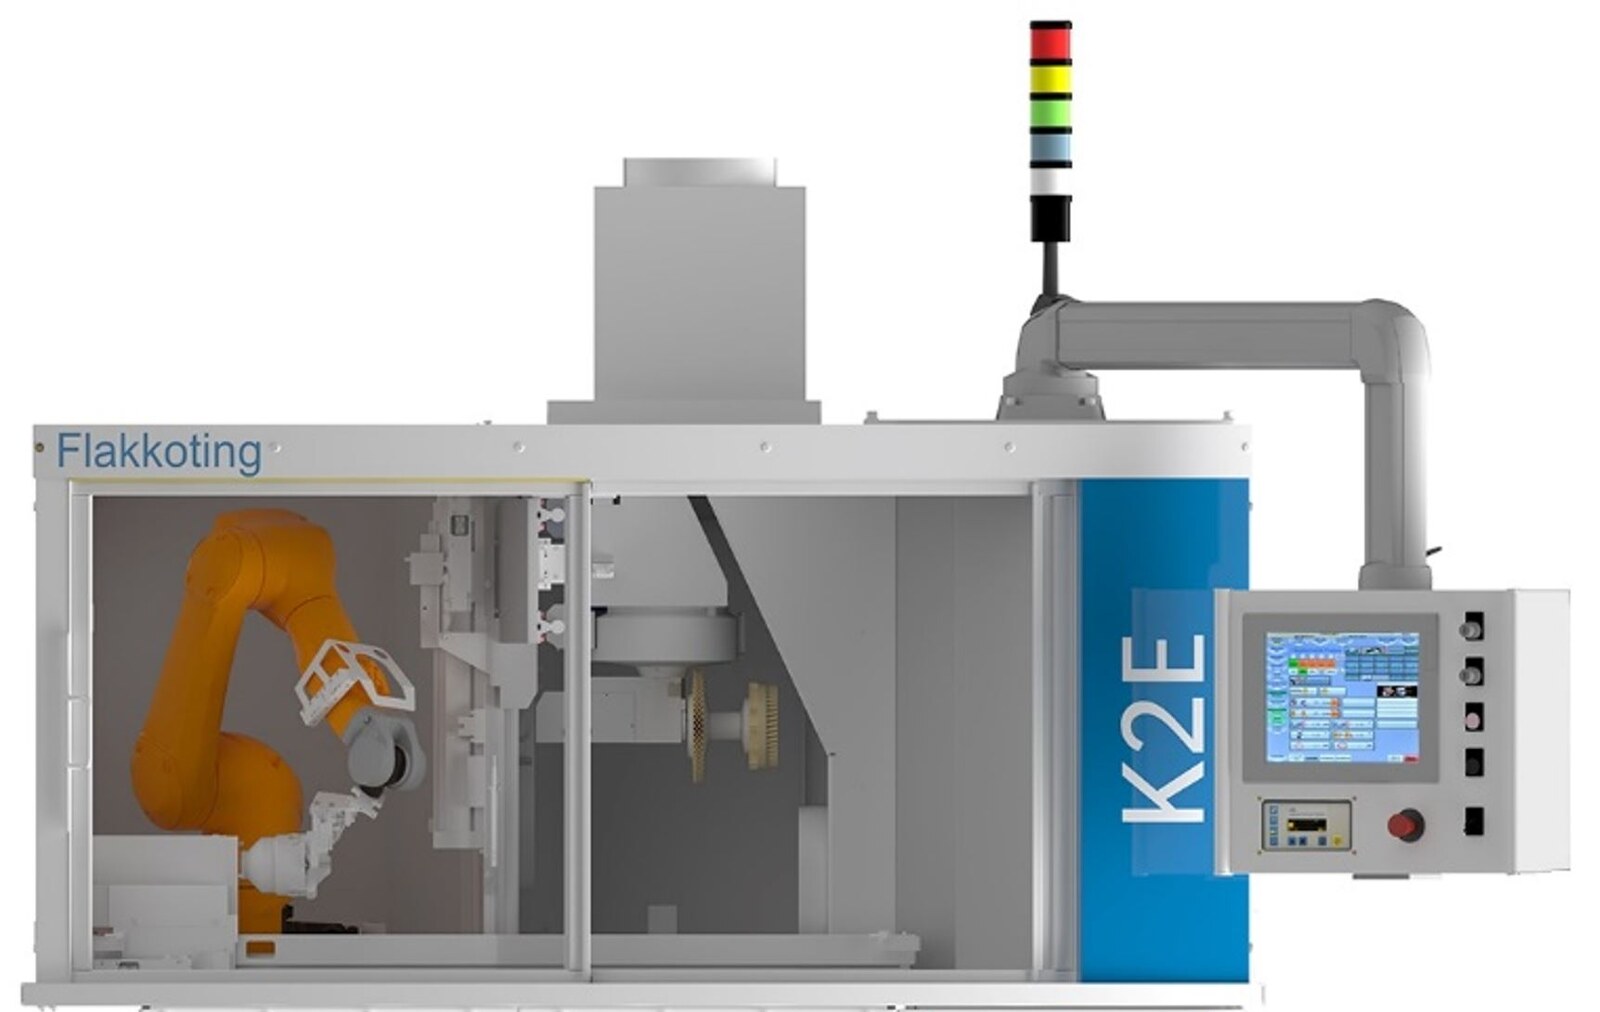
K2E Robo: Laden und Entladen mit Roboter
So kommt das FLAKKOTIER-Werkzeug an jede Schneide
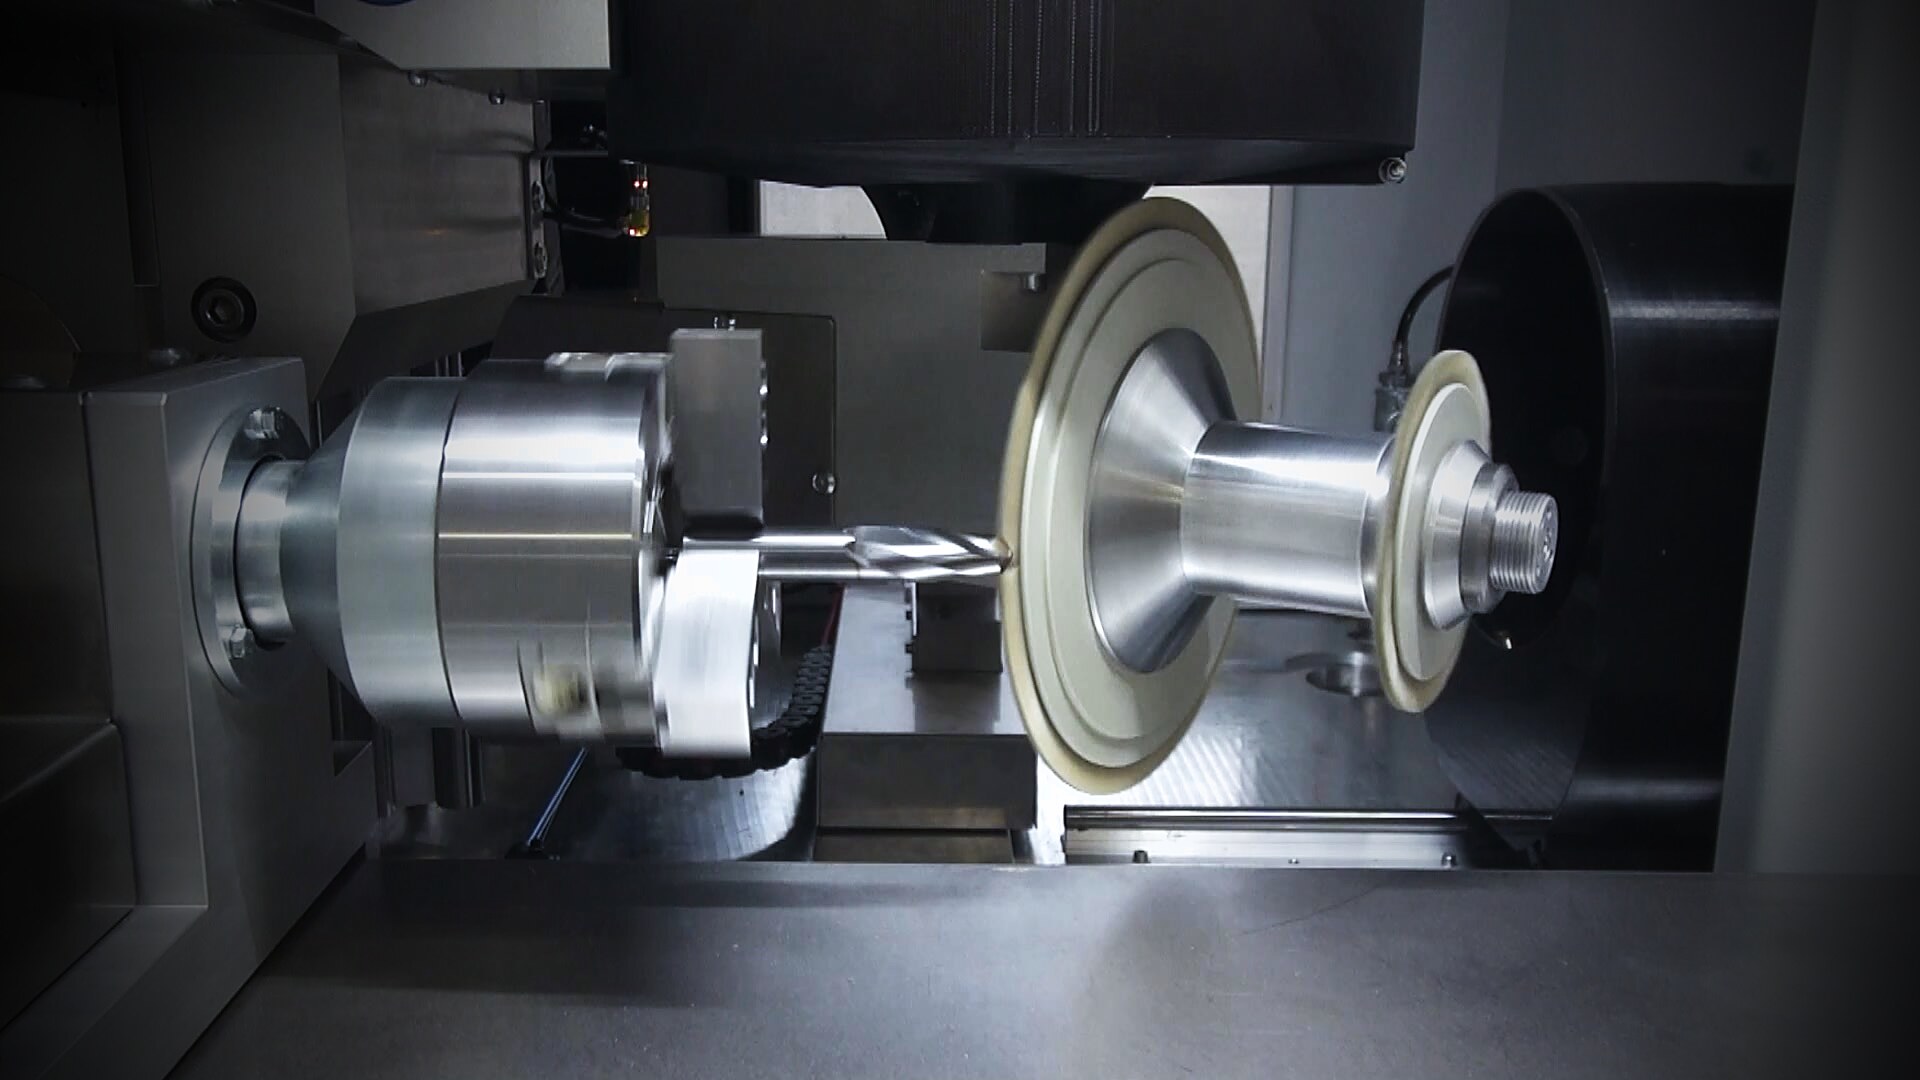
Drei Linearachsen führen das FLAKKOTIER-Werkzeug, zwei Drehachsen bringen das Werkstück in Position — Schneide für Schneide, im Winkel, der den K-Faktor ergibt. Die sechste Achse ist das FLAKKOTIER-Werkzeug selbst.
- X · Y · ZPosition des FLAKKOTIER-Werkzeugs zur Schneide — Eintauchtiefe, Zustellung, Vorschub entlang der Kante
- RXDas Werkstück dreht um die eigene Achse: Schneide für Schneide, Spannut für Spannut
- RZSchwenkachse: der Anstellwinkel zwischen FLAKKOTIER-Werkzeug und Schneide — er steuert den K-Faktor
- BSWerkzeugspindel: Drehzahl und Richtung des FLAKKOTIER-Werkzeugs, synchron zu den fünf anderen Achsen
Was in der K2E passiert
- Ladenvon Hand, Pick & Place oder Roboter
- AusrichtenVision-Control findet jede Schneide
- VermessenWerkstück mit Kantenlänge
- FLAKKOTIERENHaupt-, Eck-, Neben-, Umfangs-, Zentrumsschneide, Nuten — jede Schneide nach ihren Vorgaben bearbeitet
- Werkzeug prüfenAcoustic Emission misst den Besatz, die Steuerung kompensiert den Verschleiss
- DokumentierenProzessdaten je Werkstück, RFID-Tool-Control optional
Von Hand bis Serie — dieselbe Maschine
K2E Hand
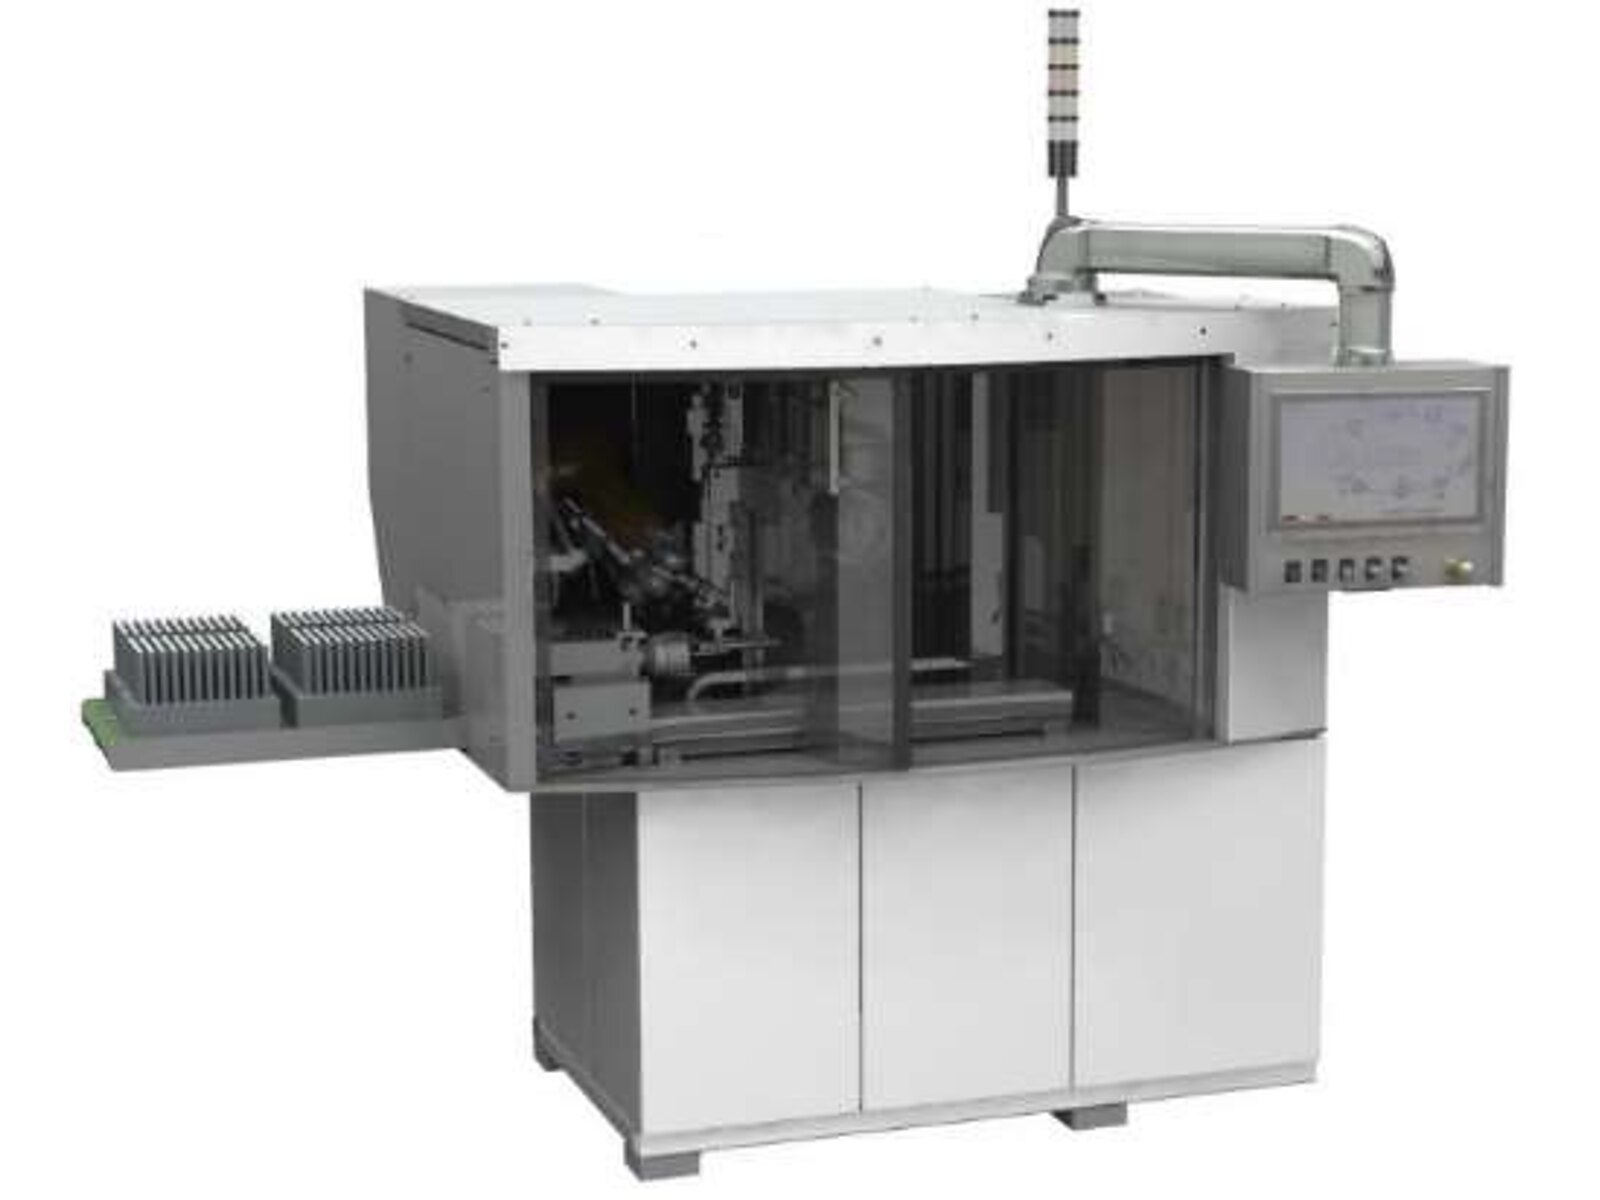
Handbeladung — für Forschung, Entwicklung und den Einstieg im Werkzeugbau.
K2E Ecco
Pick & Place für die Kleinserien-Fertigung, mannarm.
K2E Robo
Stäubli-Roboterhandling für grössere Serien, Musterteilausschleuse.
K2E Serie
Roboter plus Palettenwechsler, Zu- und Abführbänder, Mix-Betrieb — für Grossserien.
Grundmaschine, Ausstattung, Optionen
| Werkstückdurchmesser | min. 0.15 / 3 mm · max. 30 mm |
| Werkstücklänge | 40 – 200 mm |
| Werkzeugdurchmesser (FLAKKOTIER-Werkzeug) | 80 – 200 mm |
| Achsen | 6 servogesteuerte Achsen, synchron (X, Y, Z, RX, RZ, Bürstenspindel) |
| Steuerung | Bedienung über Touchpanel, Fernwartung |
| Grundausstattung | Acoustic Emission System, Schneidenausrichtung mit Vision, Werkstück-Längenmessung |
| Optionen | Kompensationssteuerung, RFID Tool Control, Nassbearbeitung intern/extern, Absaugung, Module «Spannuten polieren», «Kugelfräser», «Stufenbohrer» |
Gemessen, nicht geschätzt
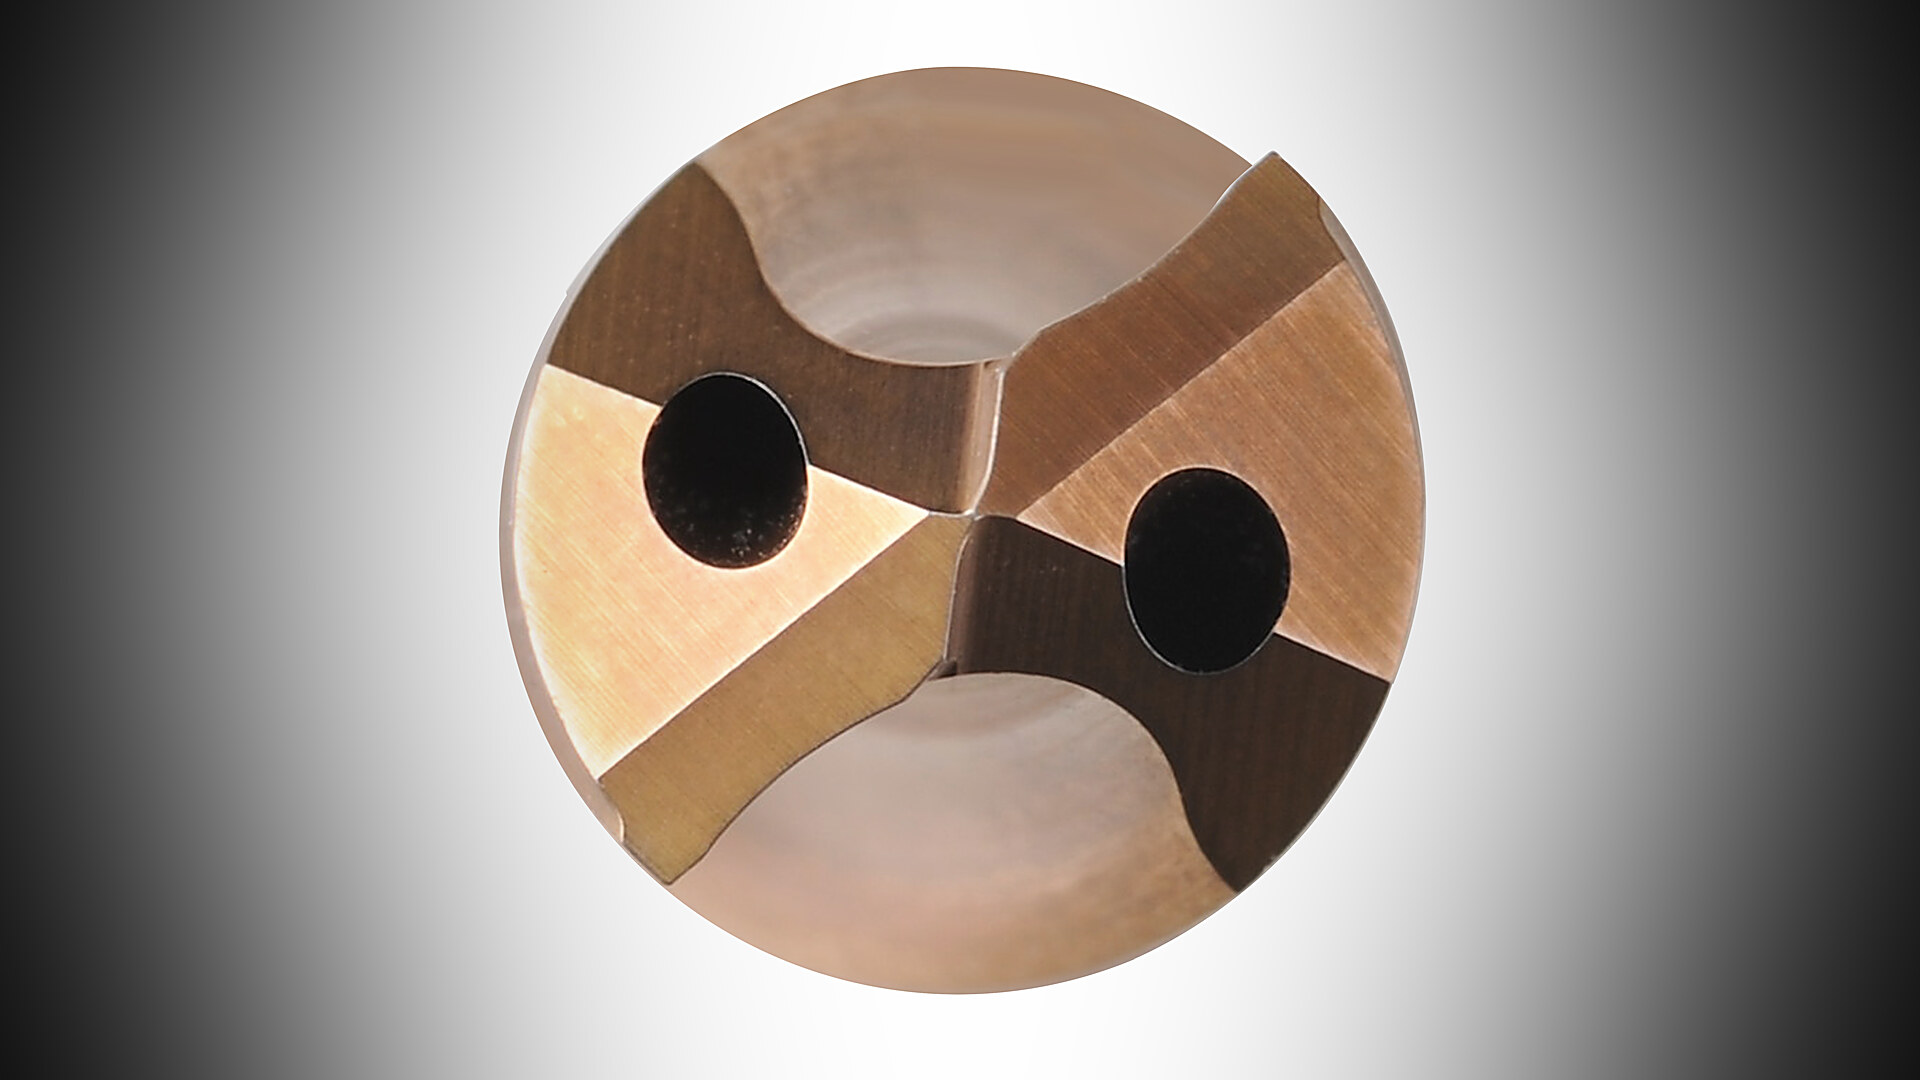
An realen Werkstücken erreicht die K2E Radien von 11 bis 36 µm je nach Vorgabe, an Haupt-, Eck- und Zentrumsschneide unterschiedlich — und dokumentiert jeden Wert.
Vorführung anfragenEine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.