Maschinen
Von der Handbeladung bis zur vollautomatischen Linie: PROFIN baut die Anlage um den Prozess — FLAKKOTIER-Werkzeug, Kompensationssteuerung und Software aus einer Hand.
Die PROFIN-Maschinenlandschaft
Entscheidend ist das Werkstück — danach richtet sich die Maschine. Wie weit sie automatisiert, entscheidet die Stückzahl: von der Handbeladung bis zur Linie.
Für Zerspaner, Wendeplatten und Konturen
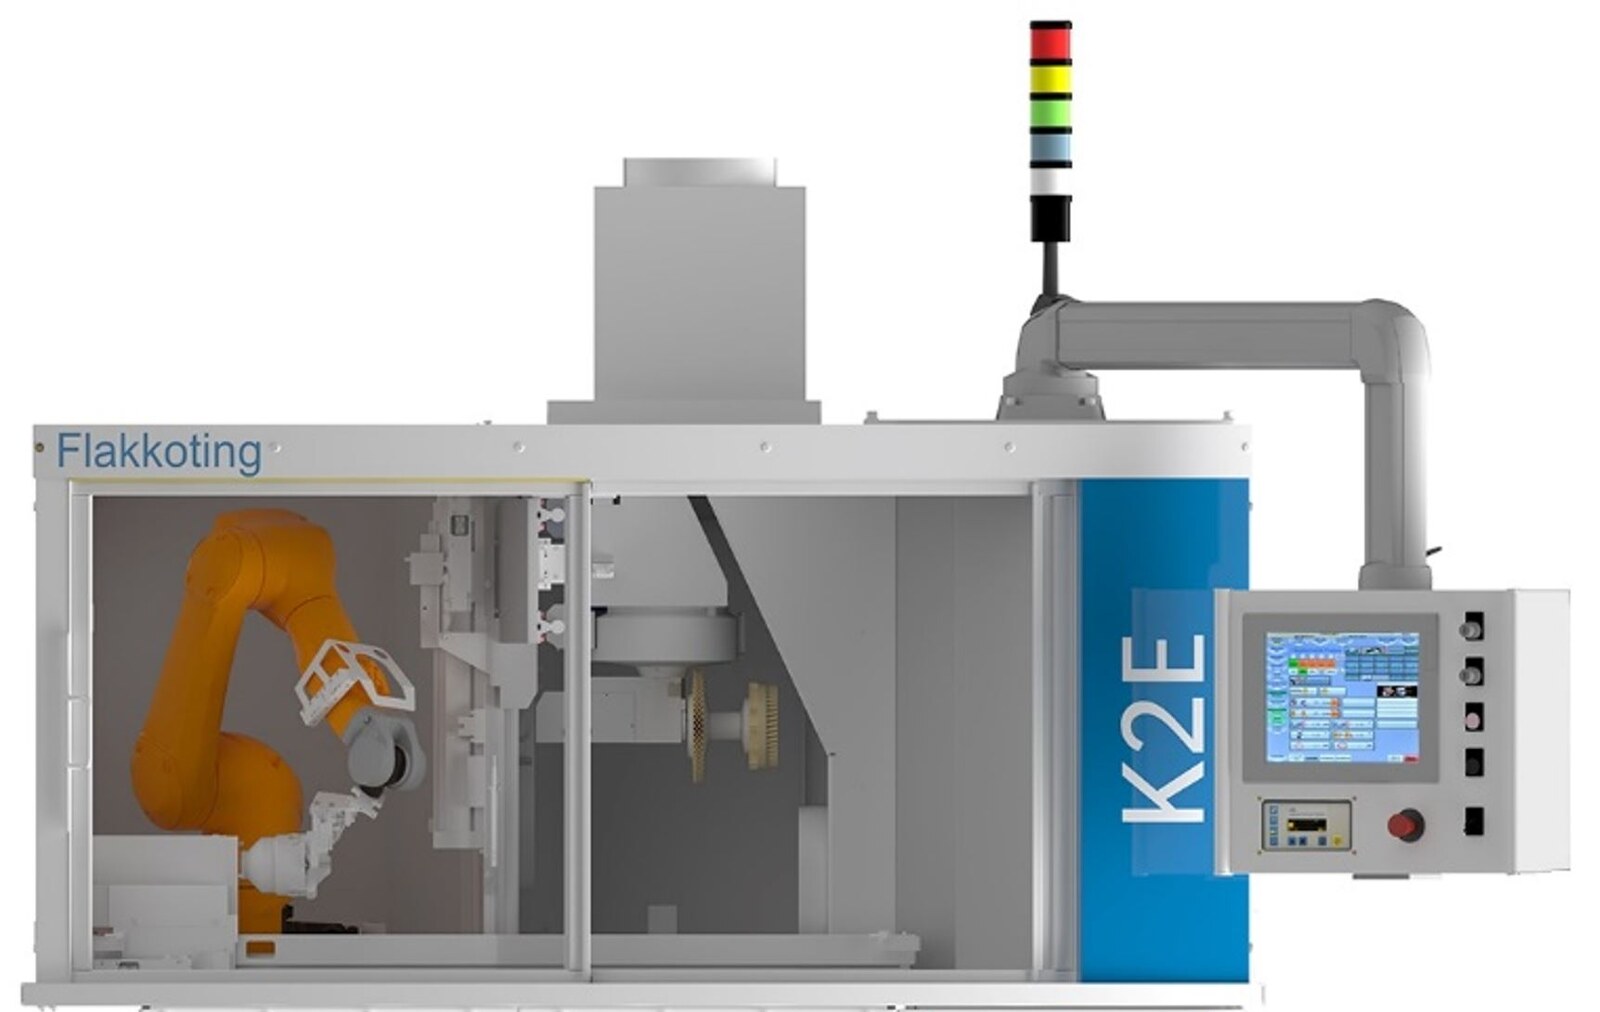
K2E — Key-2-Edge
Das 6-Achsen-Kantencenter mit Vision-Control, Acoustic Emission und MIKRO-KI: Hand, Ecco, Robo, Serie. Hier stecken FLAKKOTIEREN und INNOFLAKK.
Zur K2E →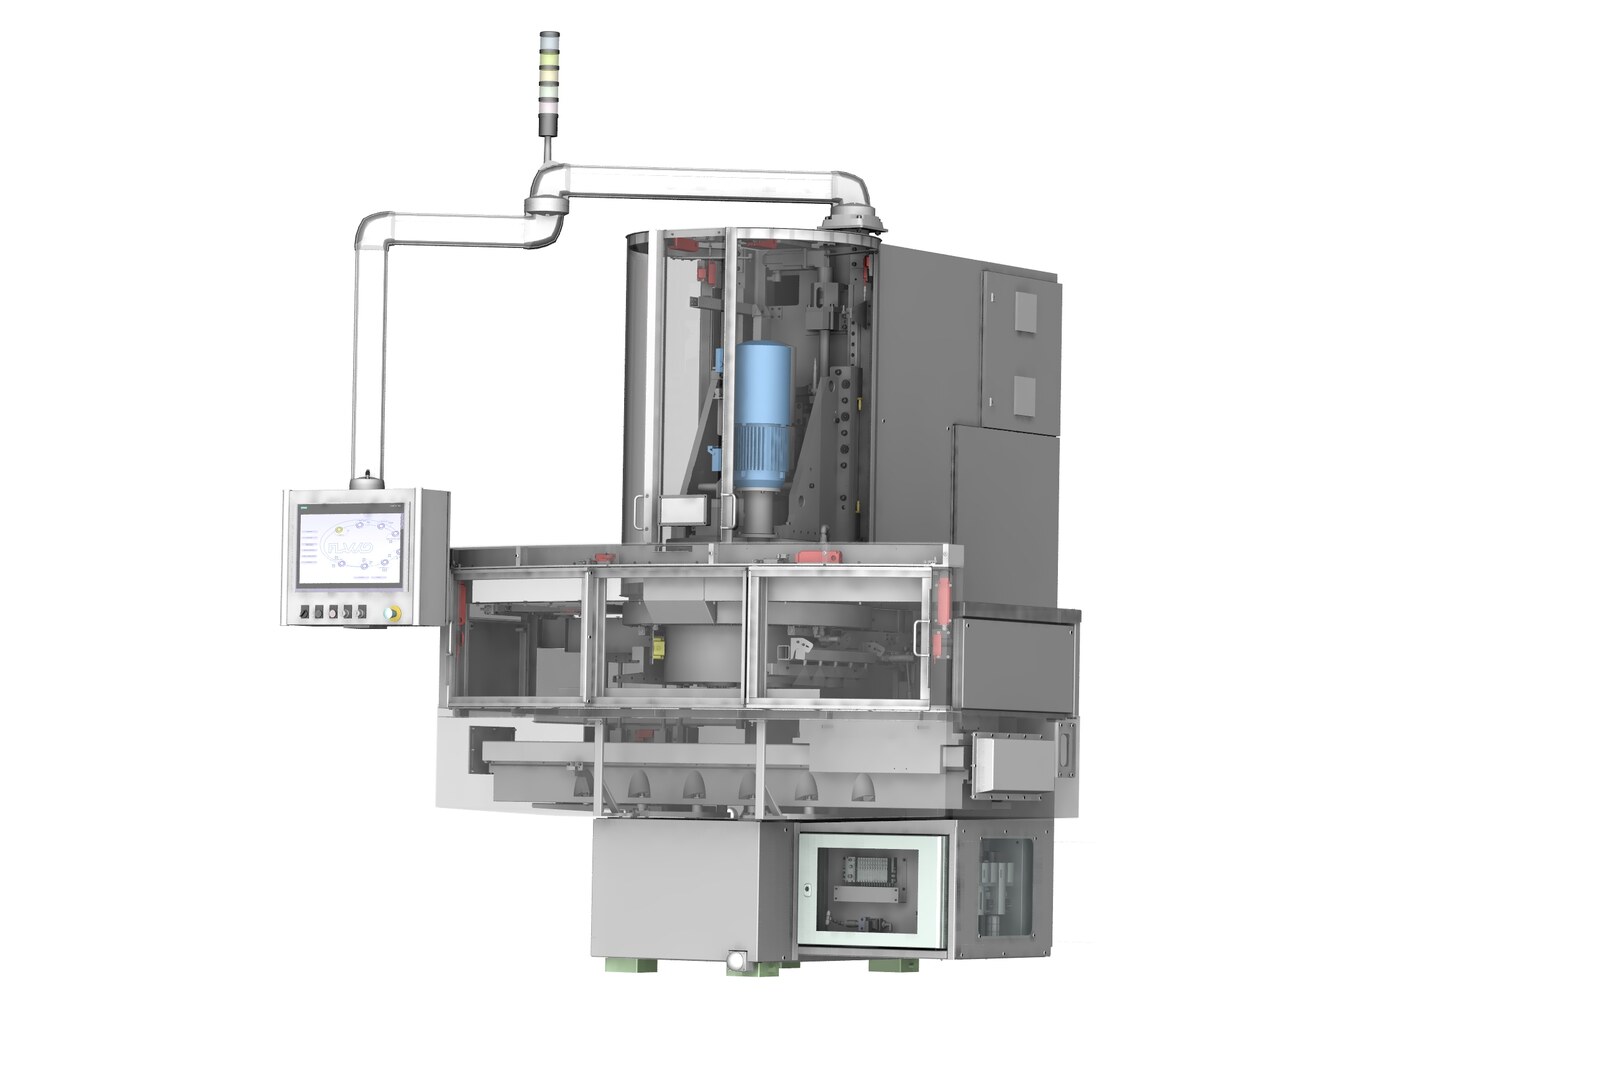
FEM / FUM
Linearsystem mit FLAKKO-Aggregat 3/2: bis 204 Inserts pro Maske, Vision, RFID, Roboter-Handling. Die FUM ist die kleine Schwester der FEM.
Zur FEM →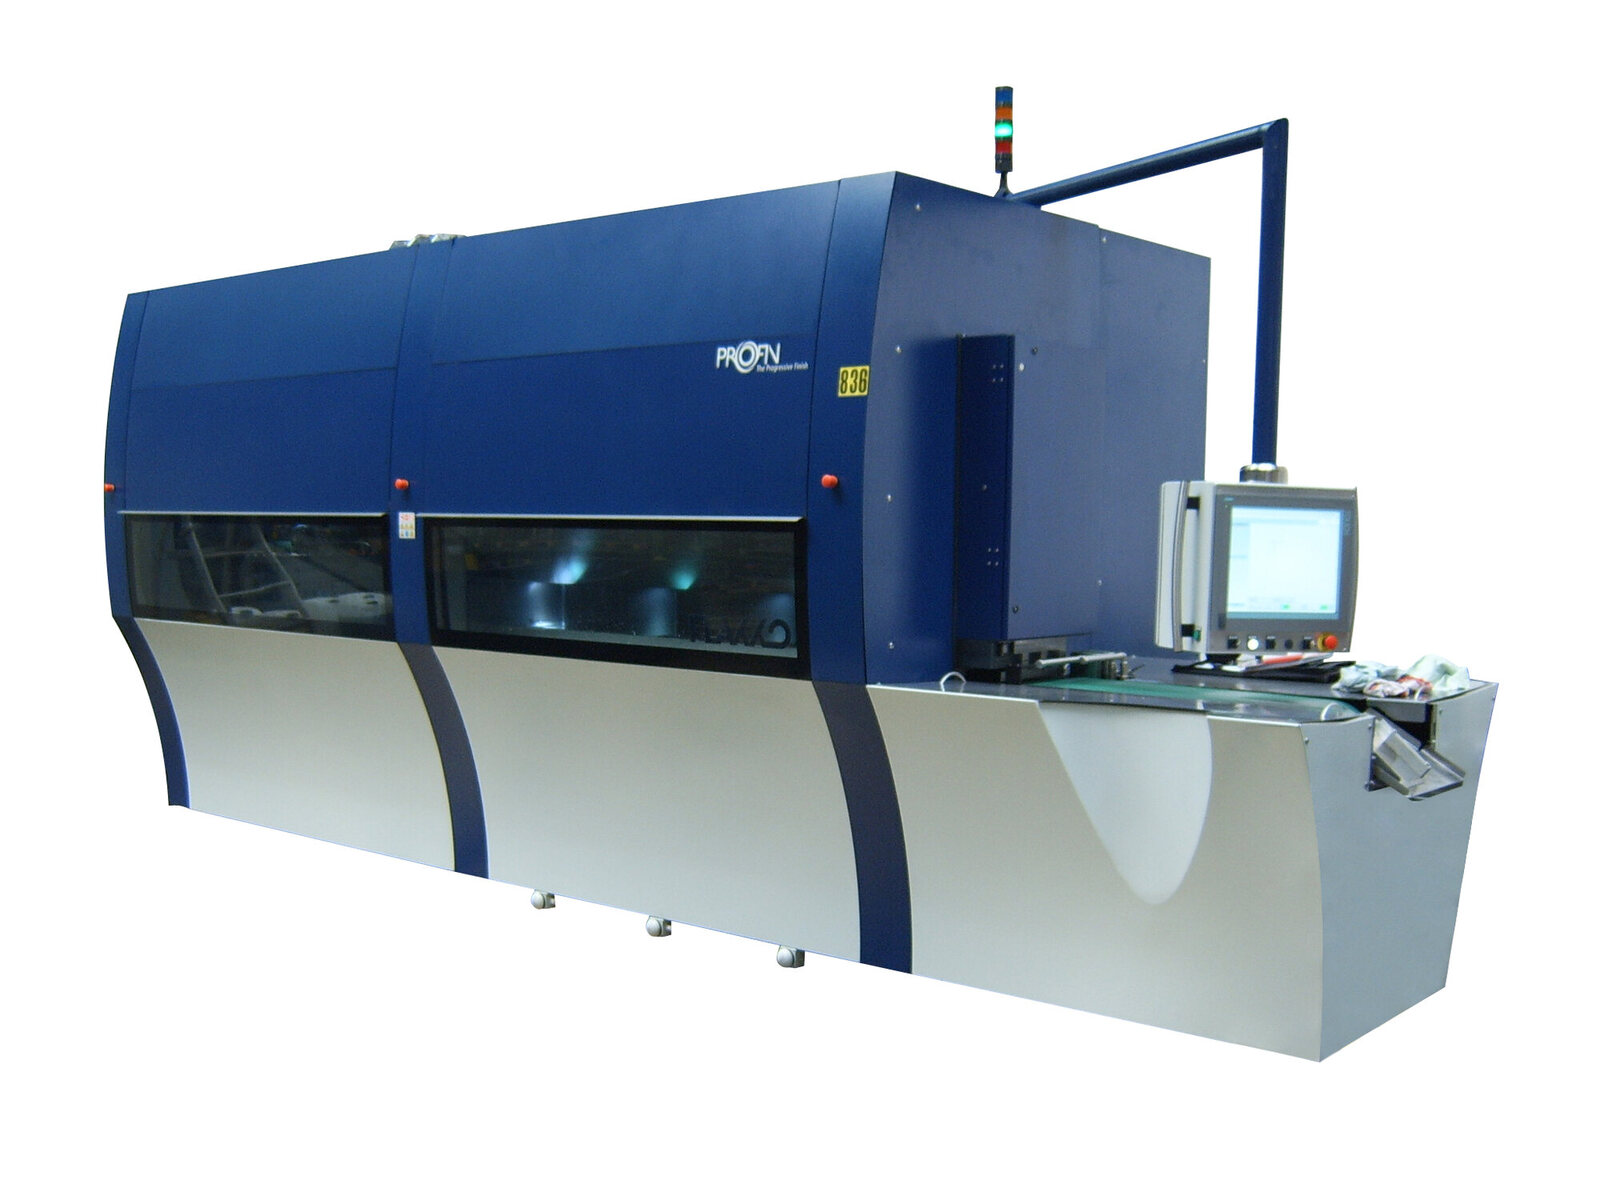
LEM / DLK / DLE
Durchlaufsystem in verschiedenen Breiten; DLK und DLE sind die kompakteren Maschinen der LEM, modular gebaut mit bis zu vier Bearbeitungsstationen, dynamische Kompensation, beidseitige Bearbeitung mit Wendemodul.
Zur LEM →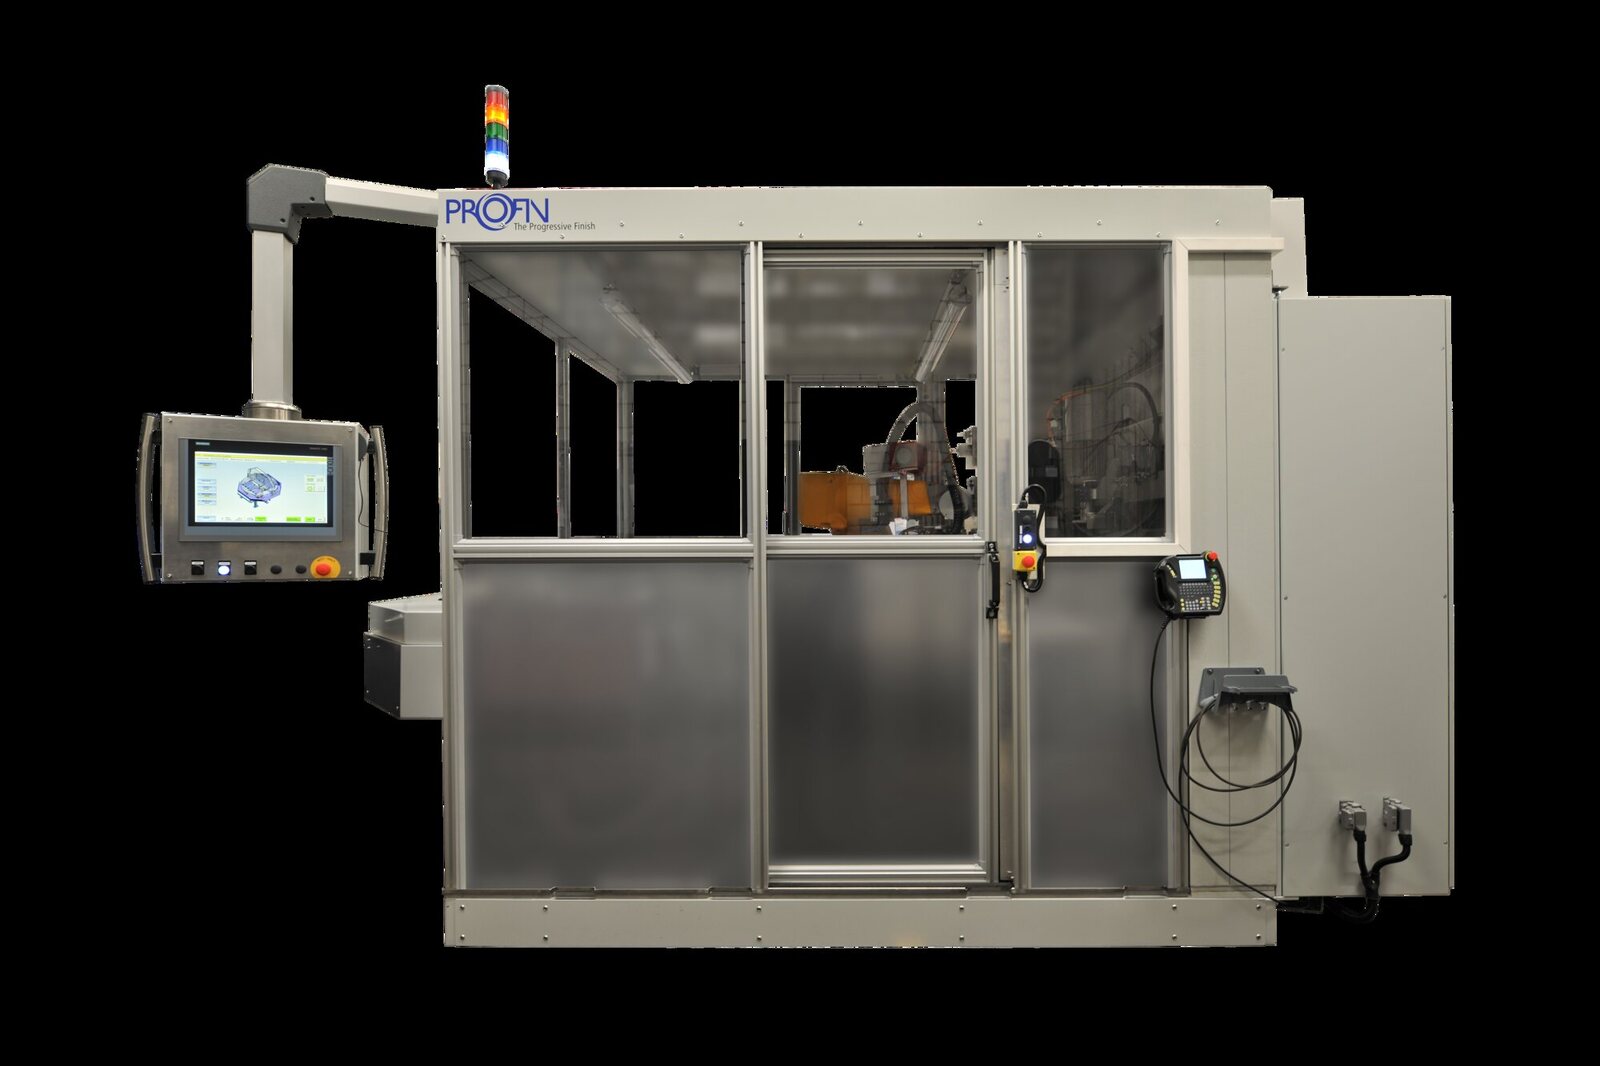
ROBO-FLAKKO
Modulare FLAKKOTIER-Zelle: bis 3 Aggregate, bis 3 Hochfrequenzspindeln, kundenspezifischer Robotergreifer.
Zur Zelle →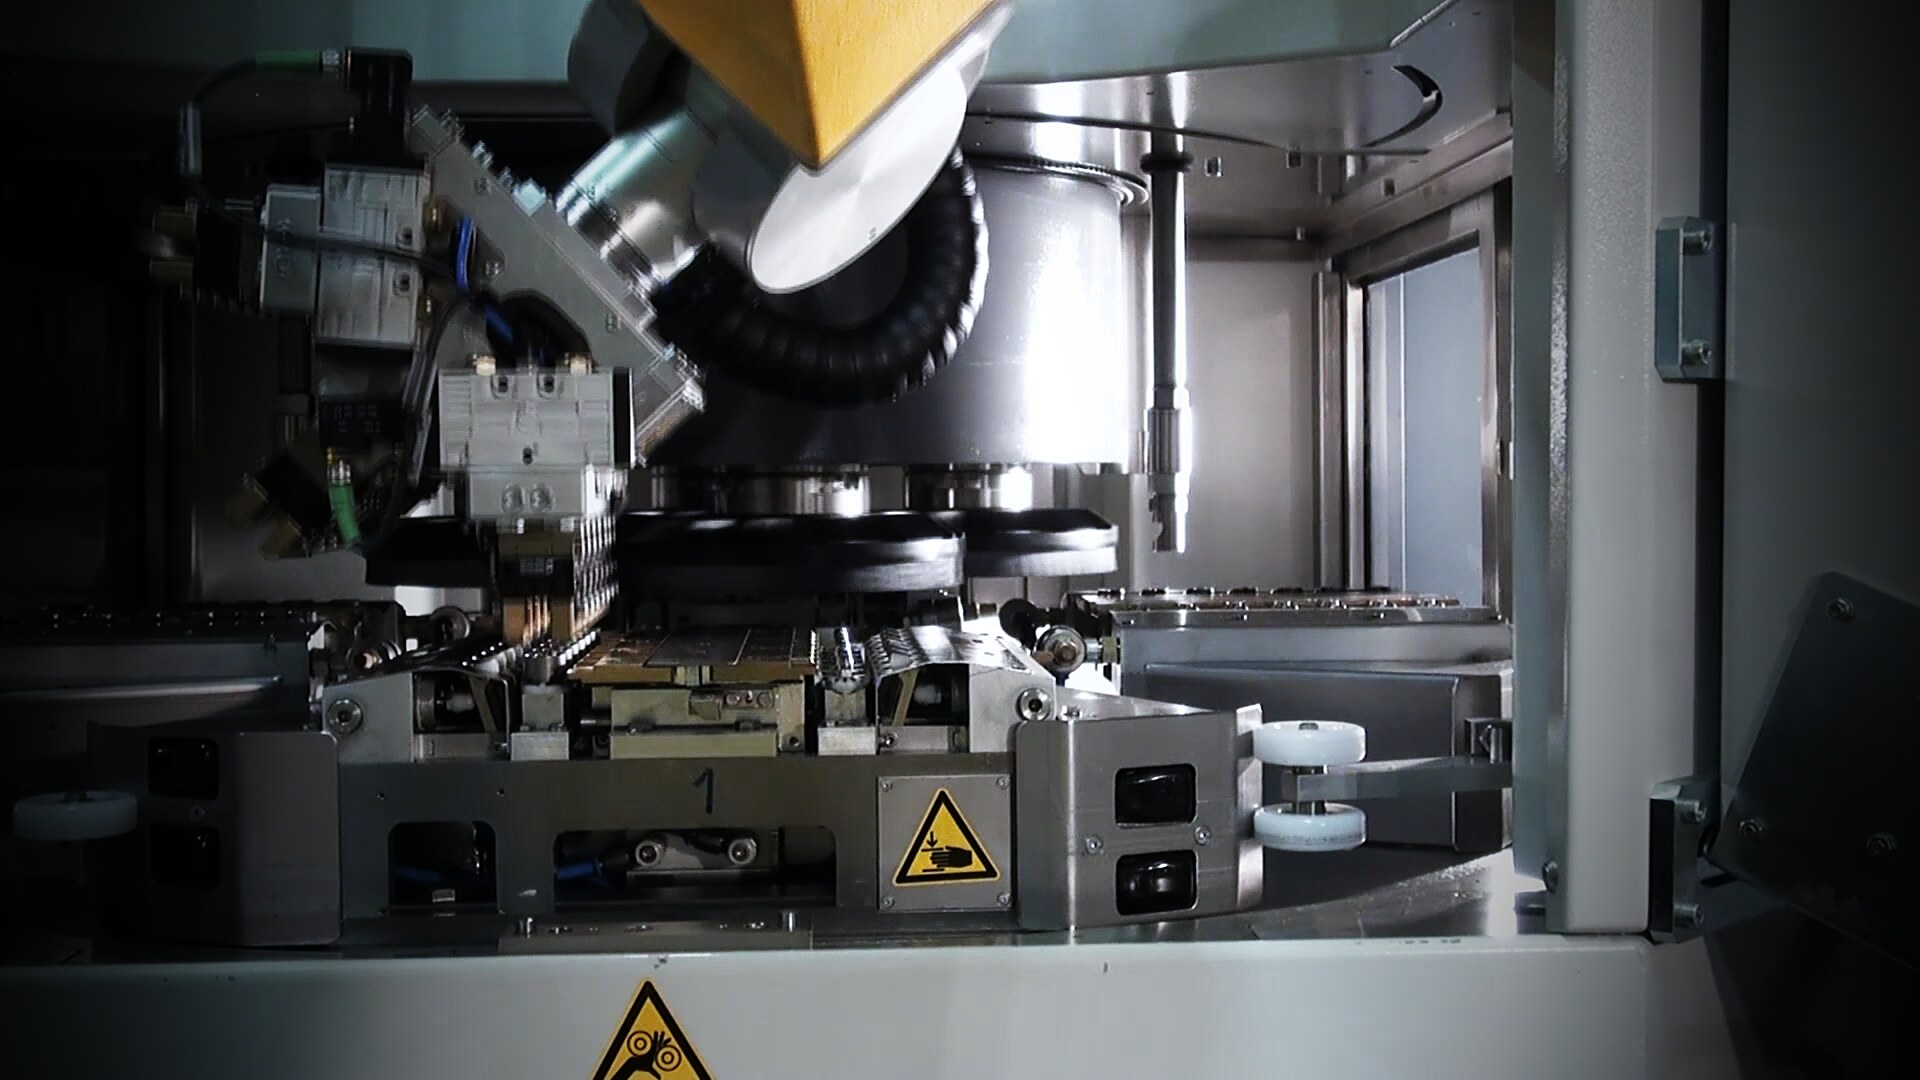
RTK / DRR / RUM
Rundtischtransport mit FLAKKO- oder FLAKKO-MULTI-Aggregat, bis 3 Tellerwerkzeuge programmgesteuert.
Mehr →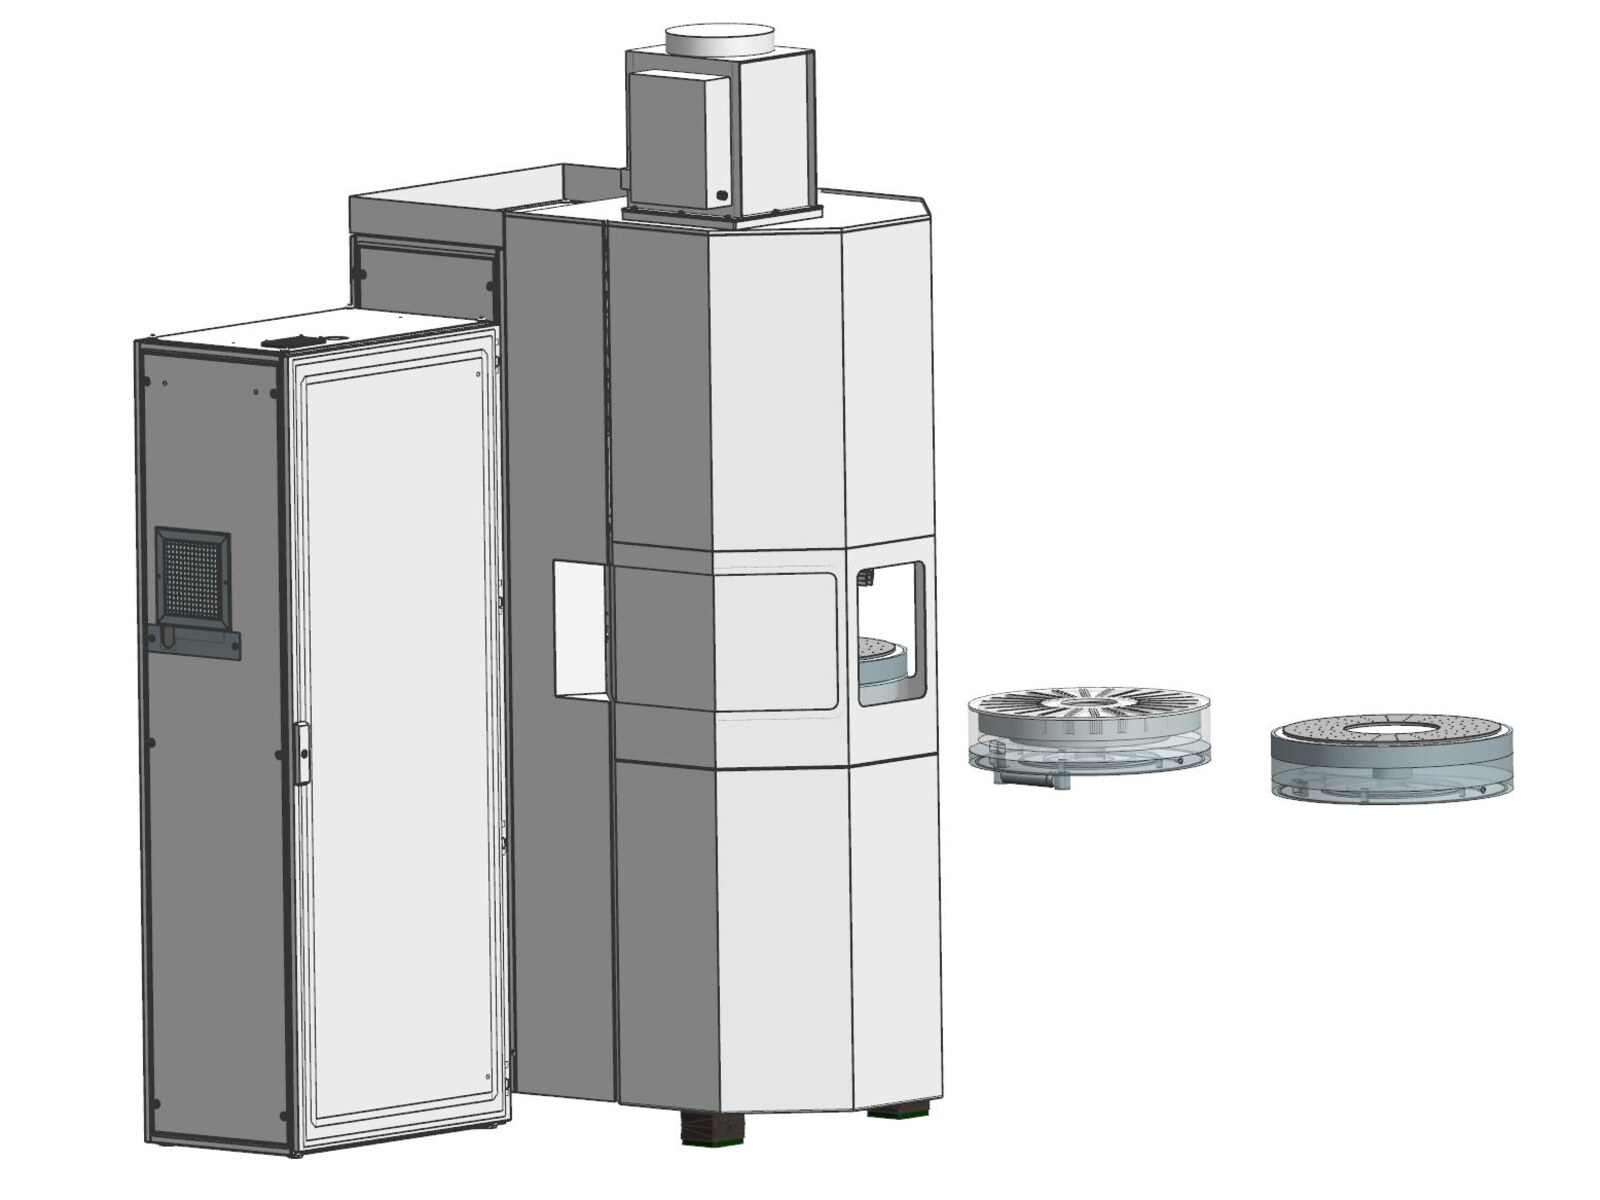
RTF
FLAKKOTIEREN auf Tischgrösse: Einlegemasken, Tisch mechanisch, magnetisch oder Vakuum.
Mehr →RTK · DRR · RUM
Kontinuierlicher Rundtischtransport, die Teile laufen durch den Prozess — für Entgratung, Oberflächenfinish und definierte Kantenpräparation an Präzisionsbauteilen und Schneidwerkzeugen.
- RTK — FLAKKO-MULTI-Aggregat, Rundtisch mit horizontaler Fahrachse: grosse, schwere Teile werden ausserhalb des Prozessraums gehandhabt
- DRR — FLAKKO-MULTI-Aggregat, zwei unabhängig gesteuerte, reversierbare Rundtischtransporte
- RUM — FLAKKO-Aggregat mit kontinuierlichem Rundtischtransport, als GREENLINE RUM 1-4/2 mit Roboterzelle und Teilepaletten
- Bis 3 verschiedene Tellerwerkzeuge programmgesteuert im Einsatz (MULTI), Trennraumsystem: Antrieb und Steuerung vom abrasiven Prozess getrennt
FLAKKOTIEREN — klein aber fein
Die Tischmaschine für Labor, Kleinserie und Prozessentwicklung: dieselben FLAKKOTIER-Werkzeuge, derselbe Prozess, auf einem Tisch in Maskengrösse.
- Einlegemasken in der Grösse des Tisches
- Tischausführungen mechanisch, magnetisch oder Vakuum
- Optional mit Handling-Systemen von PROFIN
Von der einzelnen Maschine zur vollautomatischen Linie
PROFIN baut die vor- und nachgelagerte Prozessintegration individuell für vollautomatische Linien — Zuführbänder, Verkettung mit den Maschinen davor und danach.
Das Handling für die Zu- und Abführung der Werkstücke entwickelt PROFIN selbst: abgestimmt auf Teil, Takt und Anlage, damit die Linie ohne Bediener durchläuft.
Linie besprechen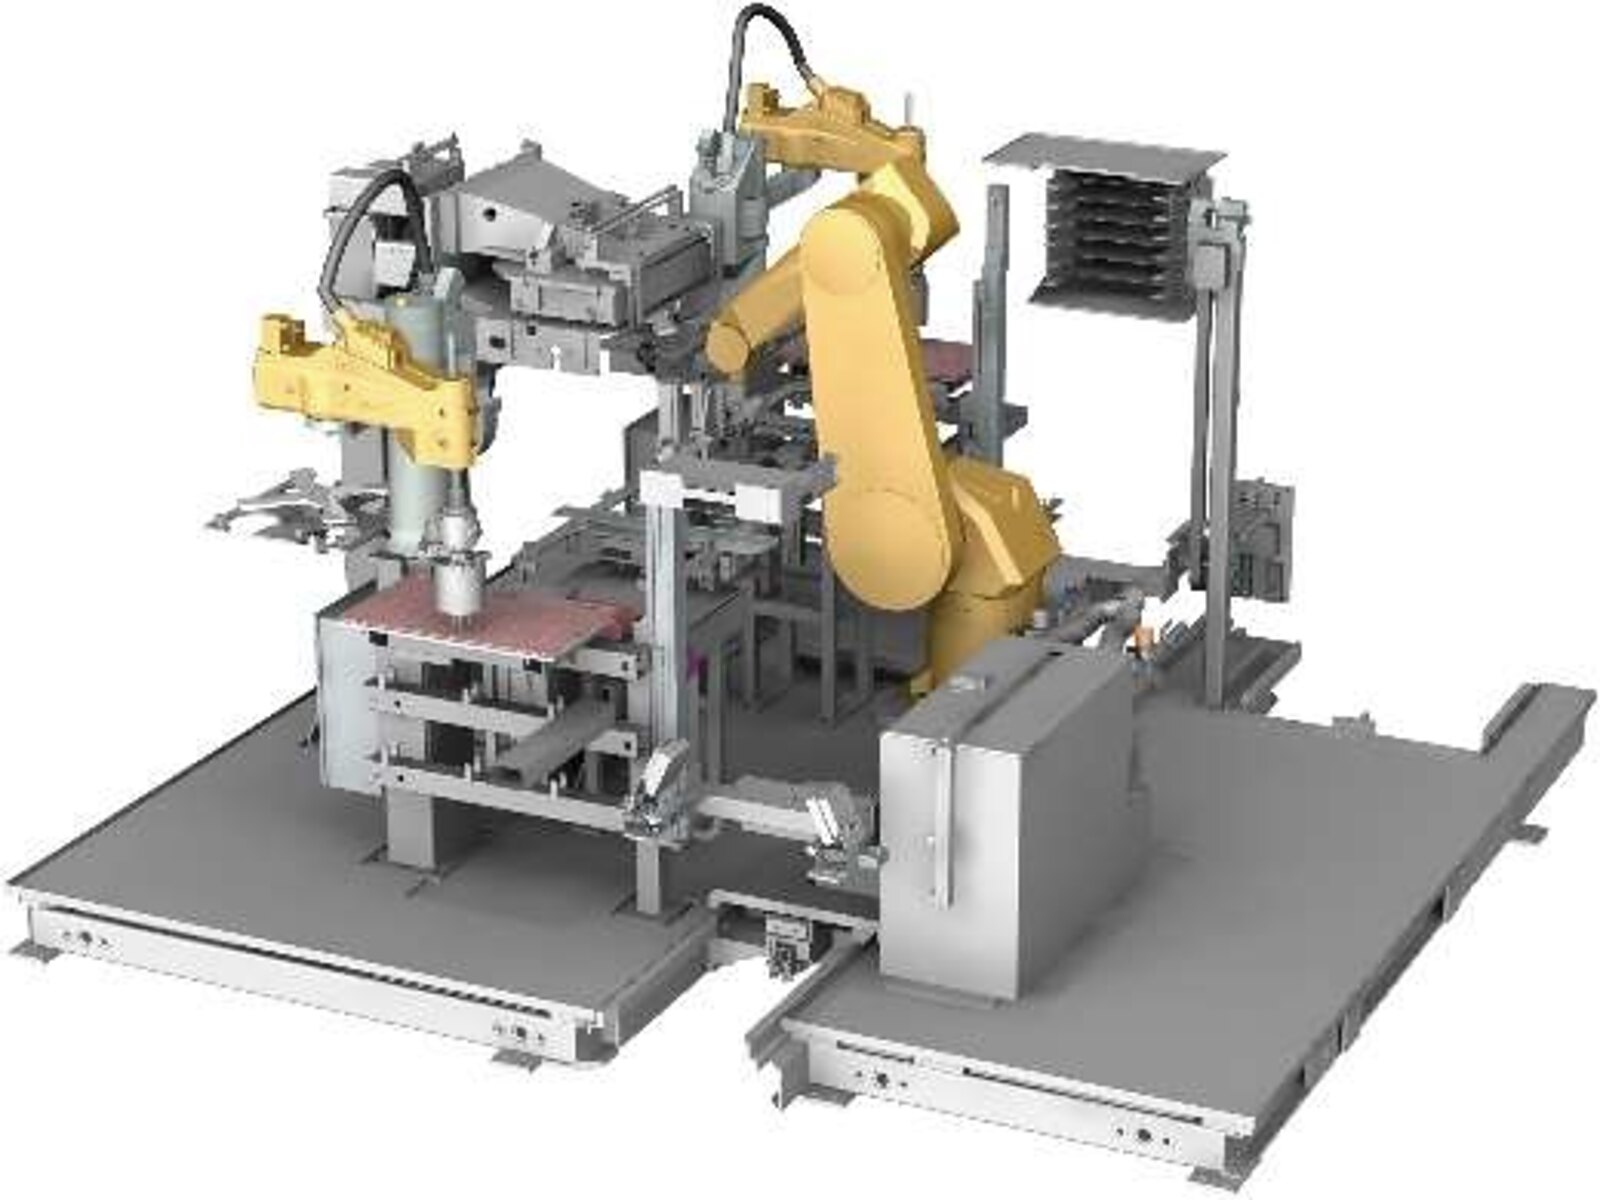
Steuerung, Kompensation, Zubehör
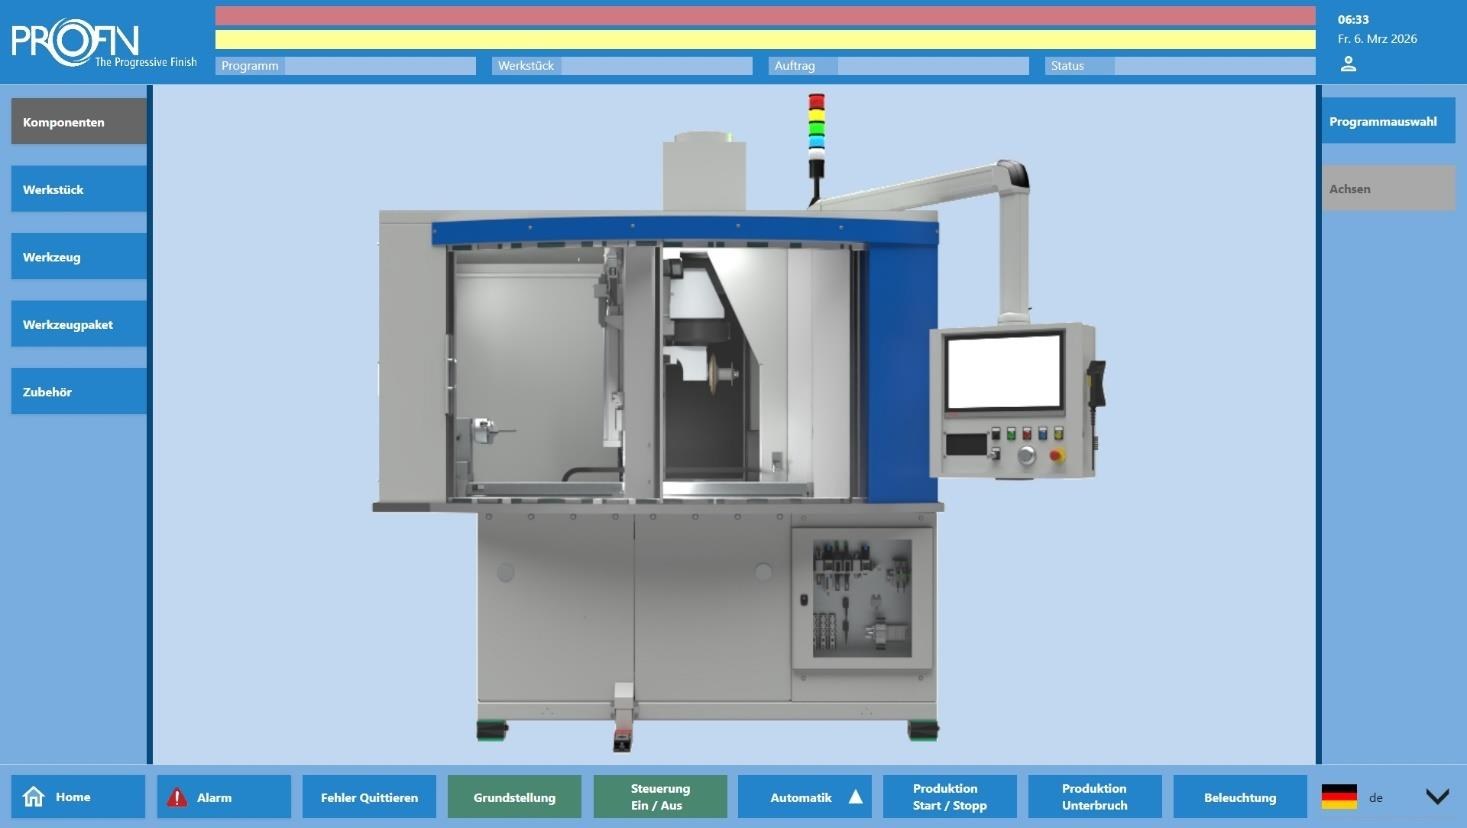
Software
Steuerungssoftware mit Datenbank für Maschine, Prozess, Roboter oder Pick&Place — eine Bedienoberfläche für die Gesamtanlage, mit Fehlerdiagnose, Statistik und integrierter Bedienungsanleitung.
Automatische Kompensation
Die Bürste verschleisst, die Steuerung stellt nach: dynamische Werkzeugkompensation auch bei diskontinuierlicher Bandbelegung, Self-Teach-In — und als Nachrüstung für Fremdmaschinen mit Vorschubsensor.
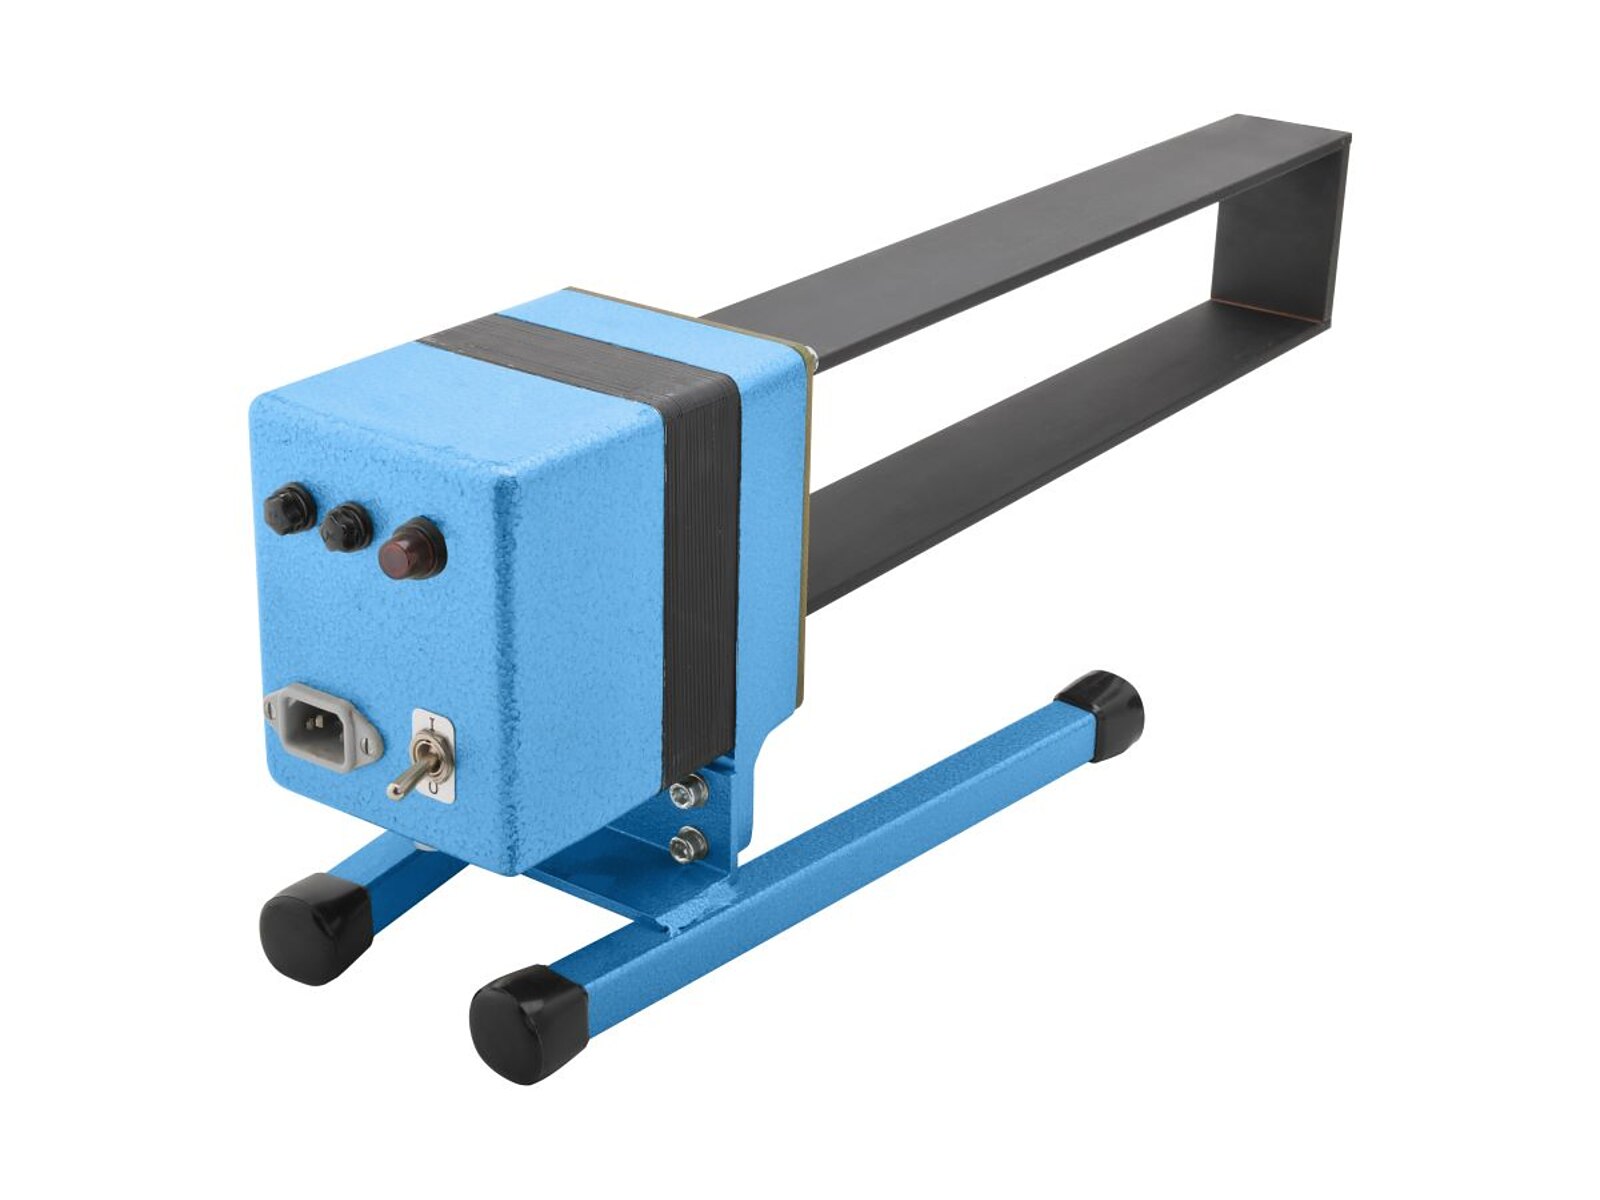
Bügel-Entmagnetisierer
Herstellung, Vertrieb und Reparatur der Bügel-Entmagnetisierer (ehemals Bohli Magnete, Solothurn): Standard- und Sonderausführungen, Integration in Maschinen-Ein- und -Auslauf.
Eine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.
Testen Sie Ihre Werkstücke — und uns
Prozesslabor in Littau: Sie schicken eine Serie, PROFIN präpariert, misst und zeigt den Prozess live.
Werkzeugbemusterung
Sie schicken uns Ihr Werkstück, wir FLAKKOTIEREN es im Prozesslabor in Littau und Sie erhalten die gemessenen Resultate: Radius, K-Faktor und Bilder der Kante. Erste Resultate ab ca. CHF 800, FLAKKOTIER-Tag mit Dokumentation auf Anfrage.