Lösungen
Ein Verfahren für Kanten, Flächen und Konturen. Zwei Prozesse: programmiert nach Erfahrung oder automatisiert mit INNOFLAKK. Eine Maschinenfamilie, in der beides steckt.
Der Unterschied an der Kante
Der Oberflächenfinish von PROFIN
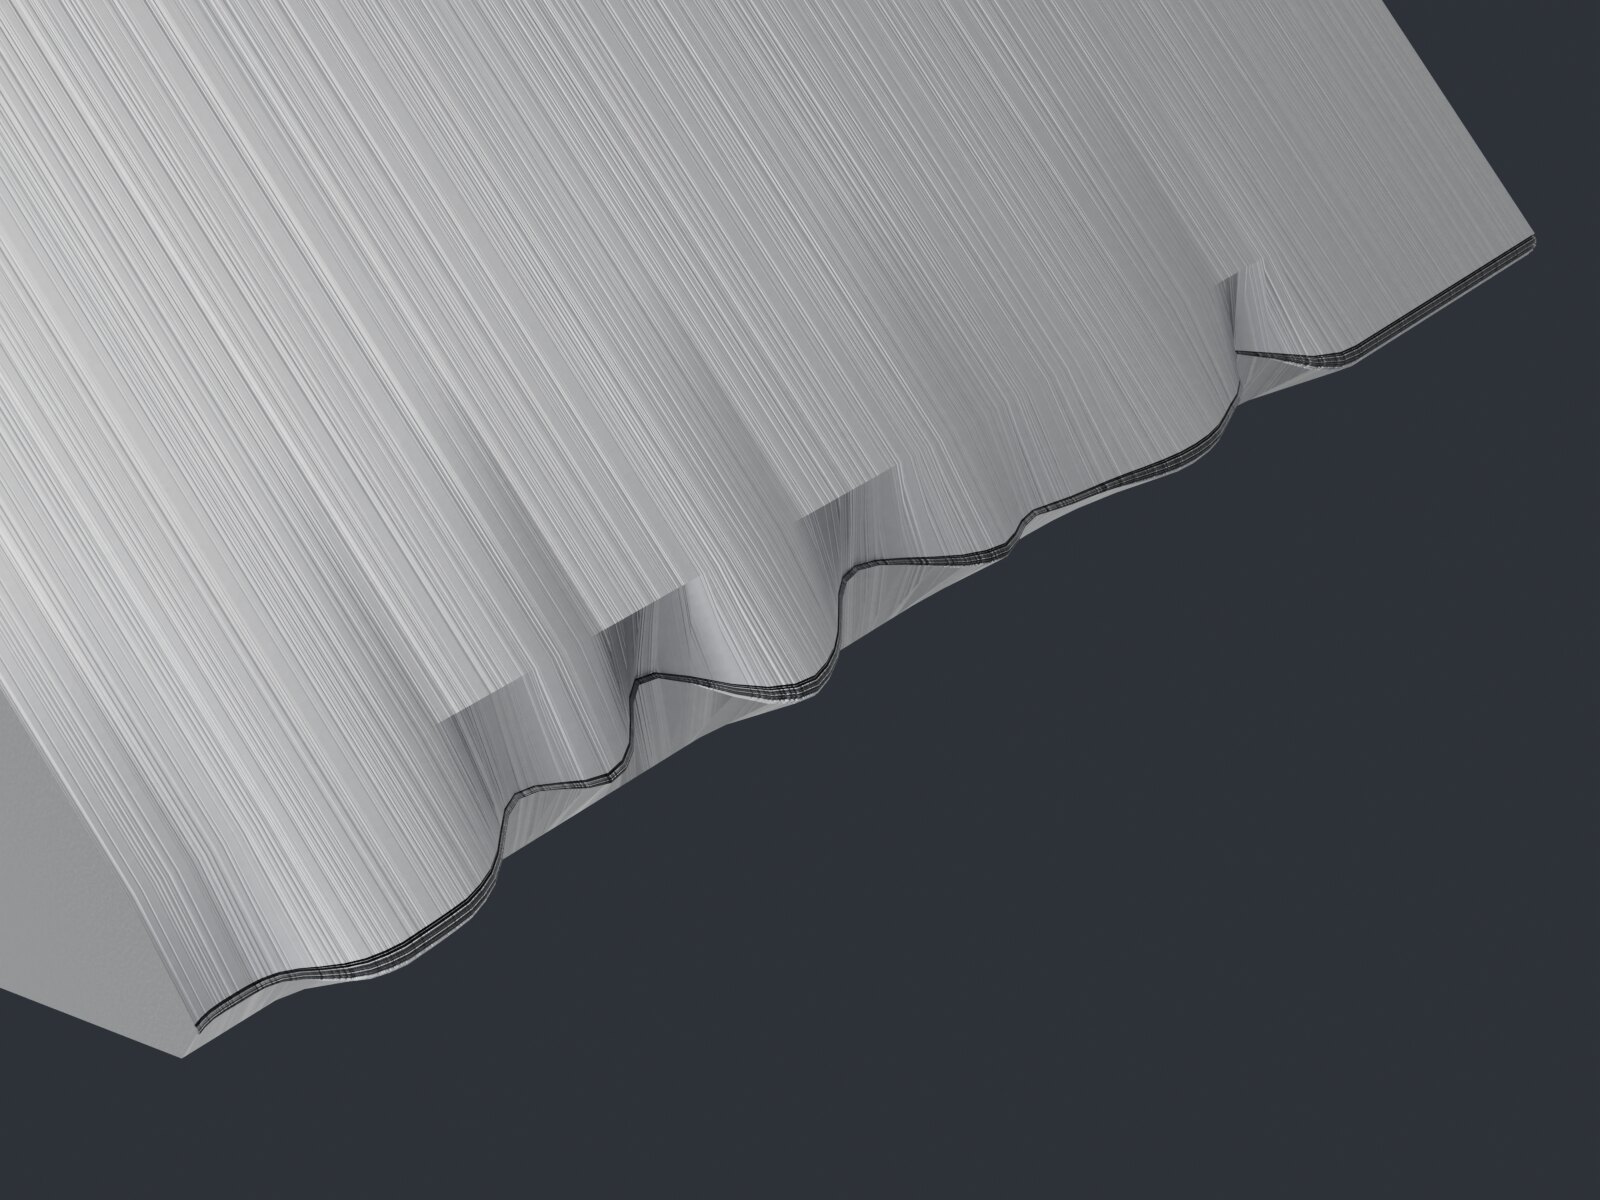
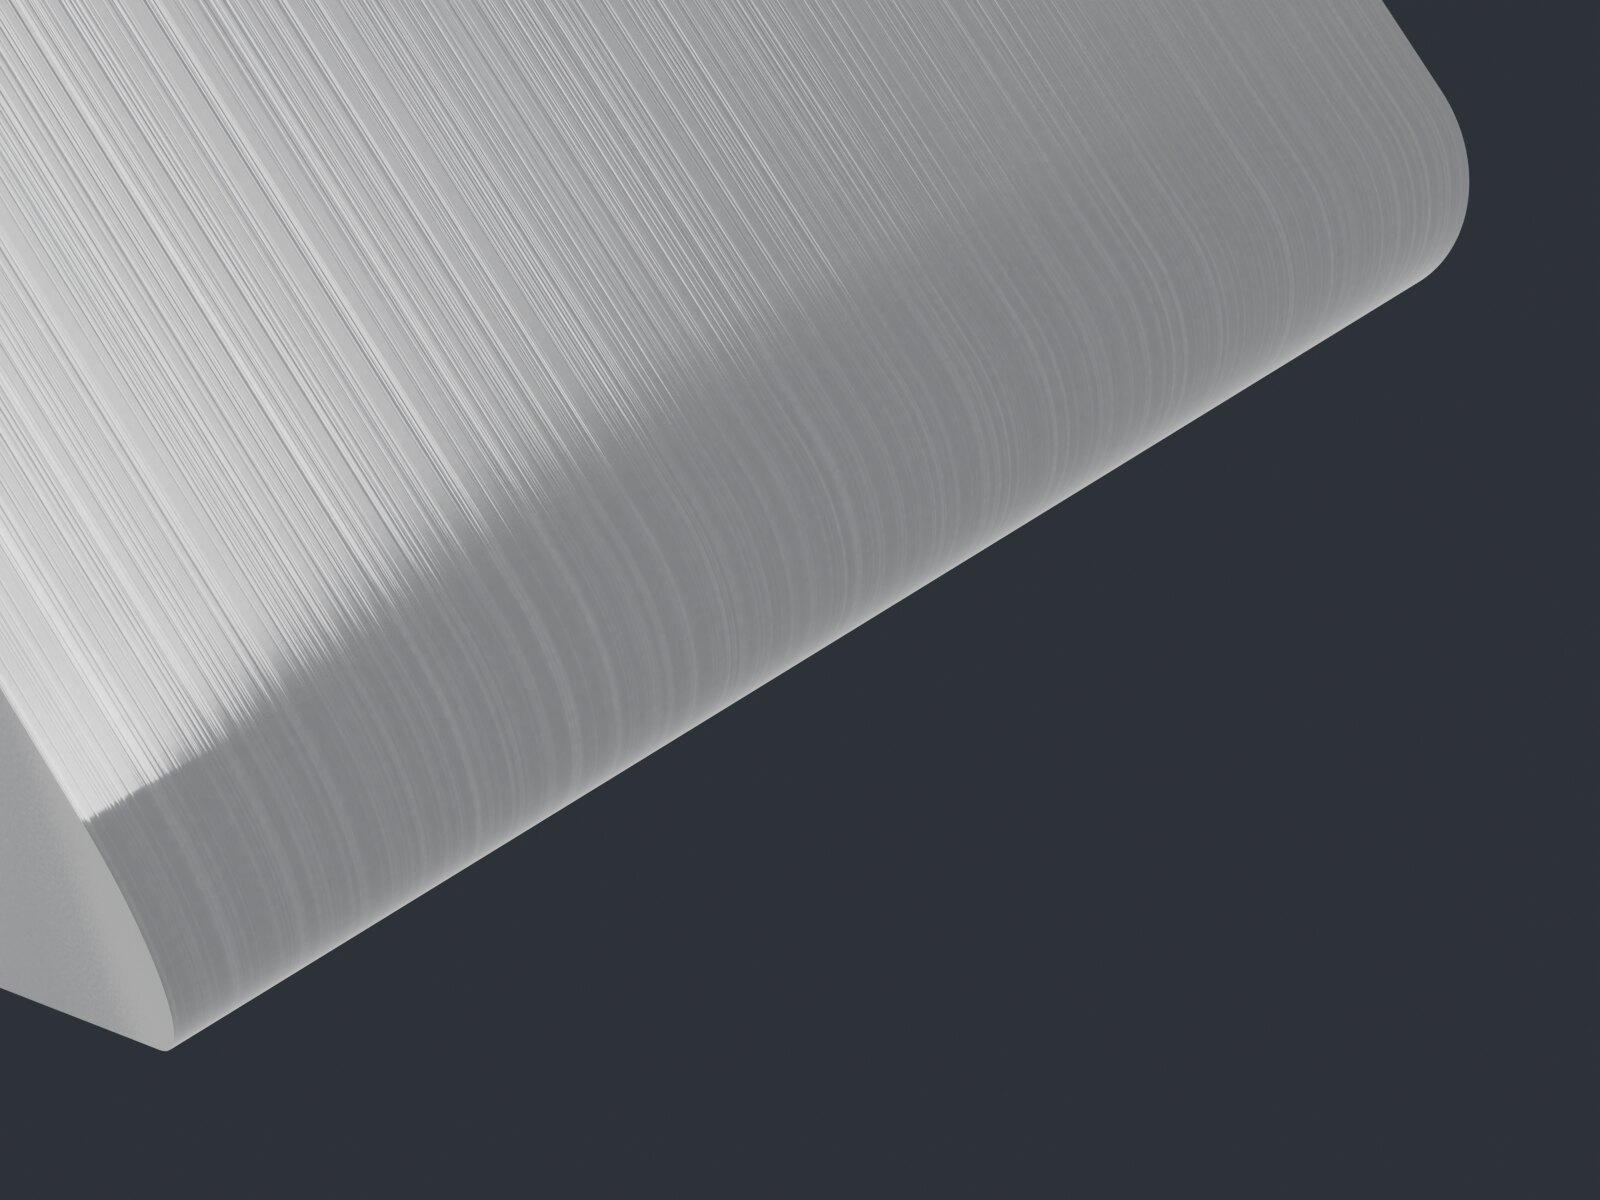
FLAKKOTIEREN ist der Oberflächenfinish von PROFIN. Kanten, Flächen und Konturen — kalt, mit diamantbesetzten Filamenten, auf den Mikrometer.
Darin gibt es zwei Prozesse:
- Die klassische Oberflächenbearbeitung: Entgraten, Polieren, Kantenverrundung — mit PROFIN-FLAKKOTIER-Werkzeugen, programmiert nach Erfahrung.
- INNOFLAKK: der automatisierte FLAKKOTIER-Prozess für Zerspaner. Das Modell MIKRO-KI ermittelt die Parameter, die Bahnberechnungen macht ein dynamischer Prozess — eine je Schneide.
Beides steckt in der Key-2-Edge-Familie — INNOFLAKK auch in Ihrer Schleifmaschine.
Vier Ebenen, ein Verfahren
Von unten nach oben: das Werkzeug, die K2E, darauf INNOFLAKK mit MIKRO-KI und Bahnberechnungen, an der Spitze der Closed Loop. Klicken Sie eine Ebene an.
FLAKKOTIER-Werkzeuge
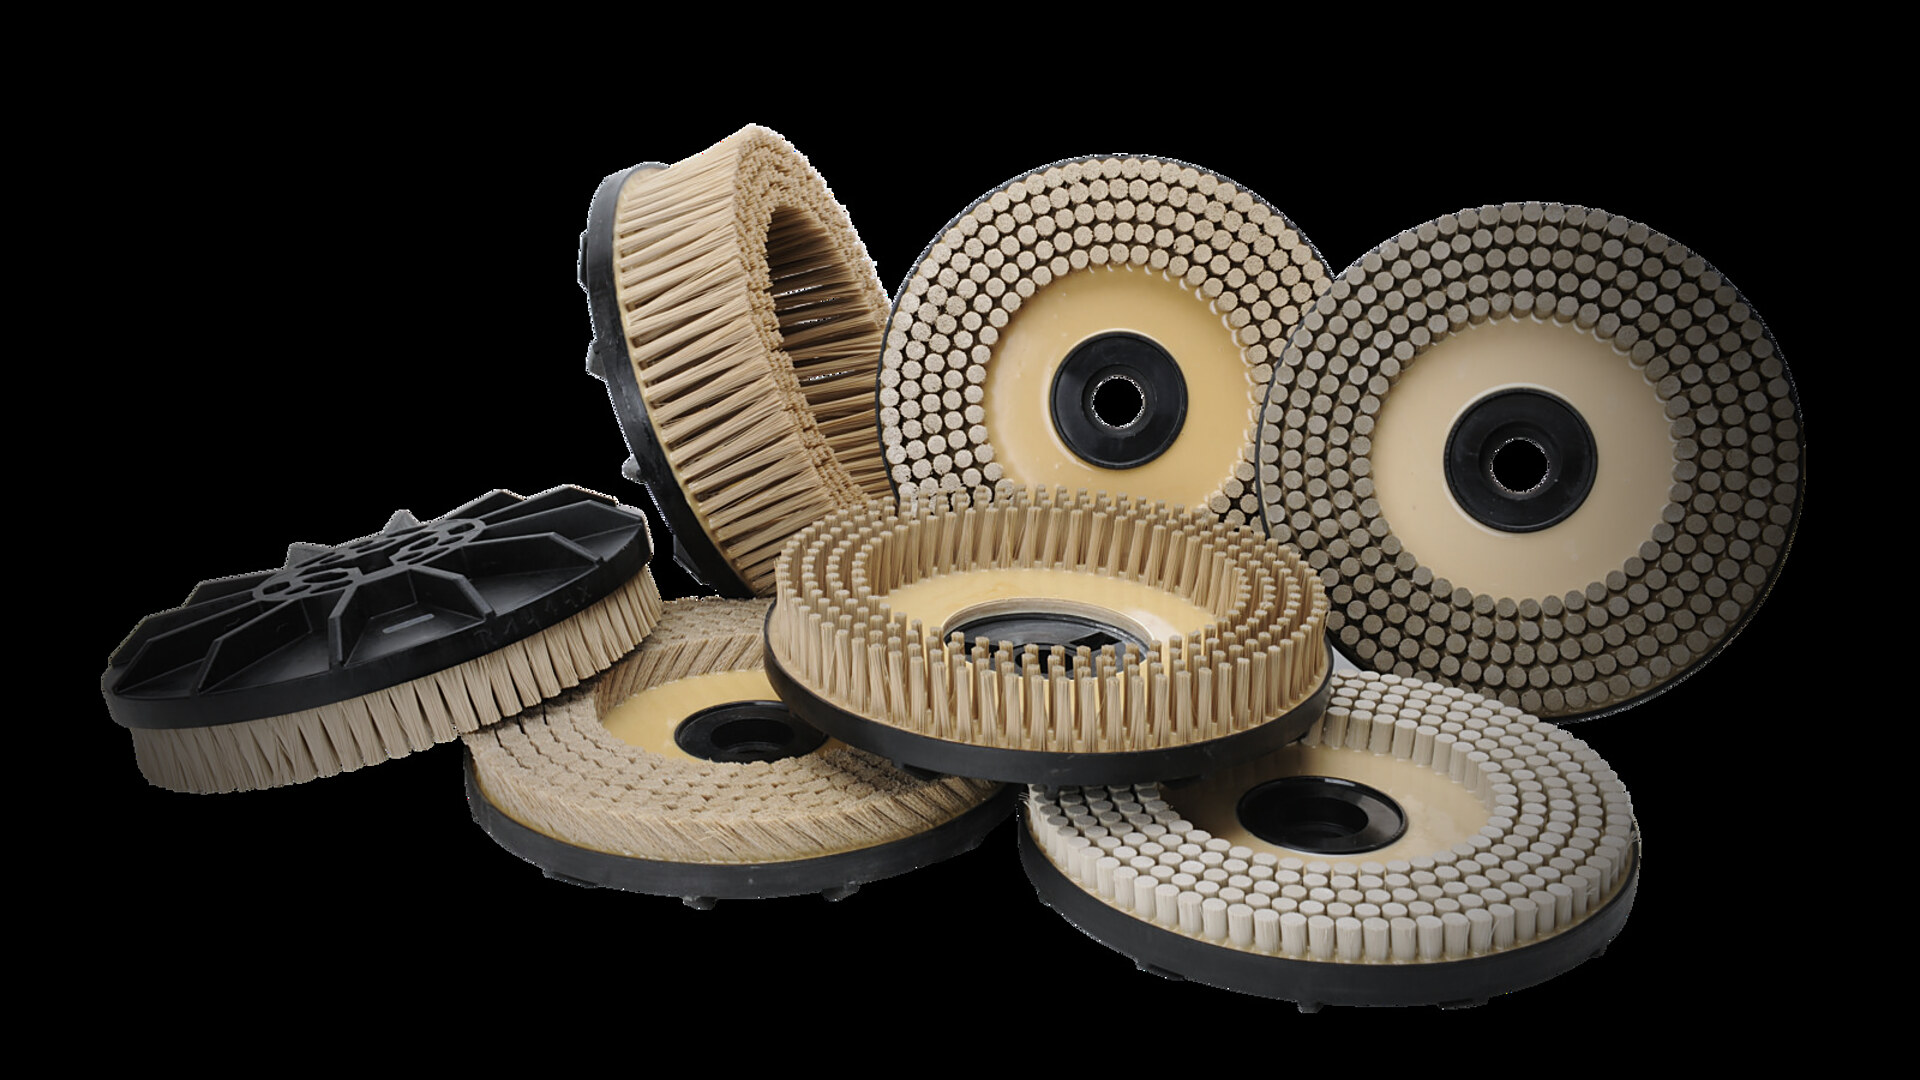
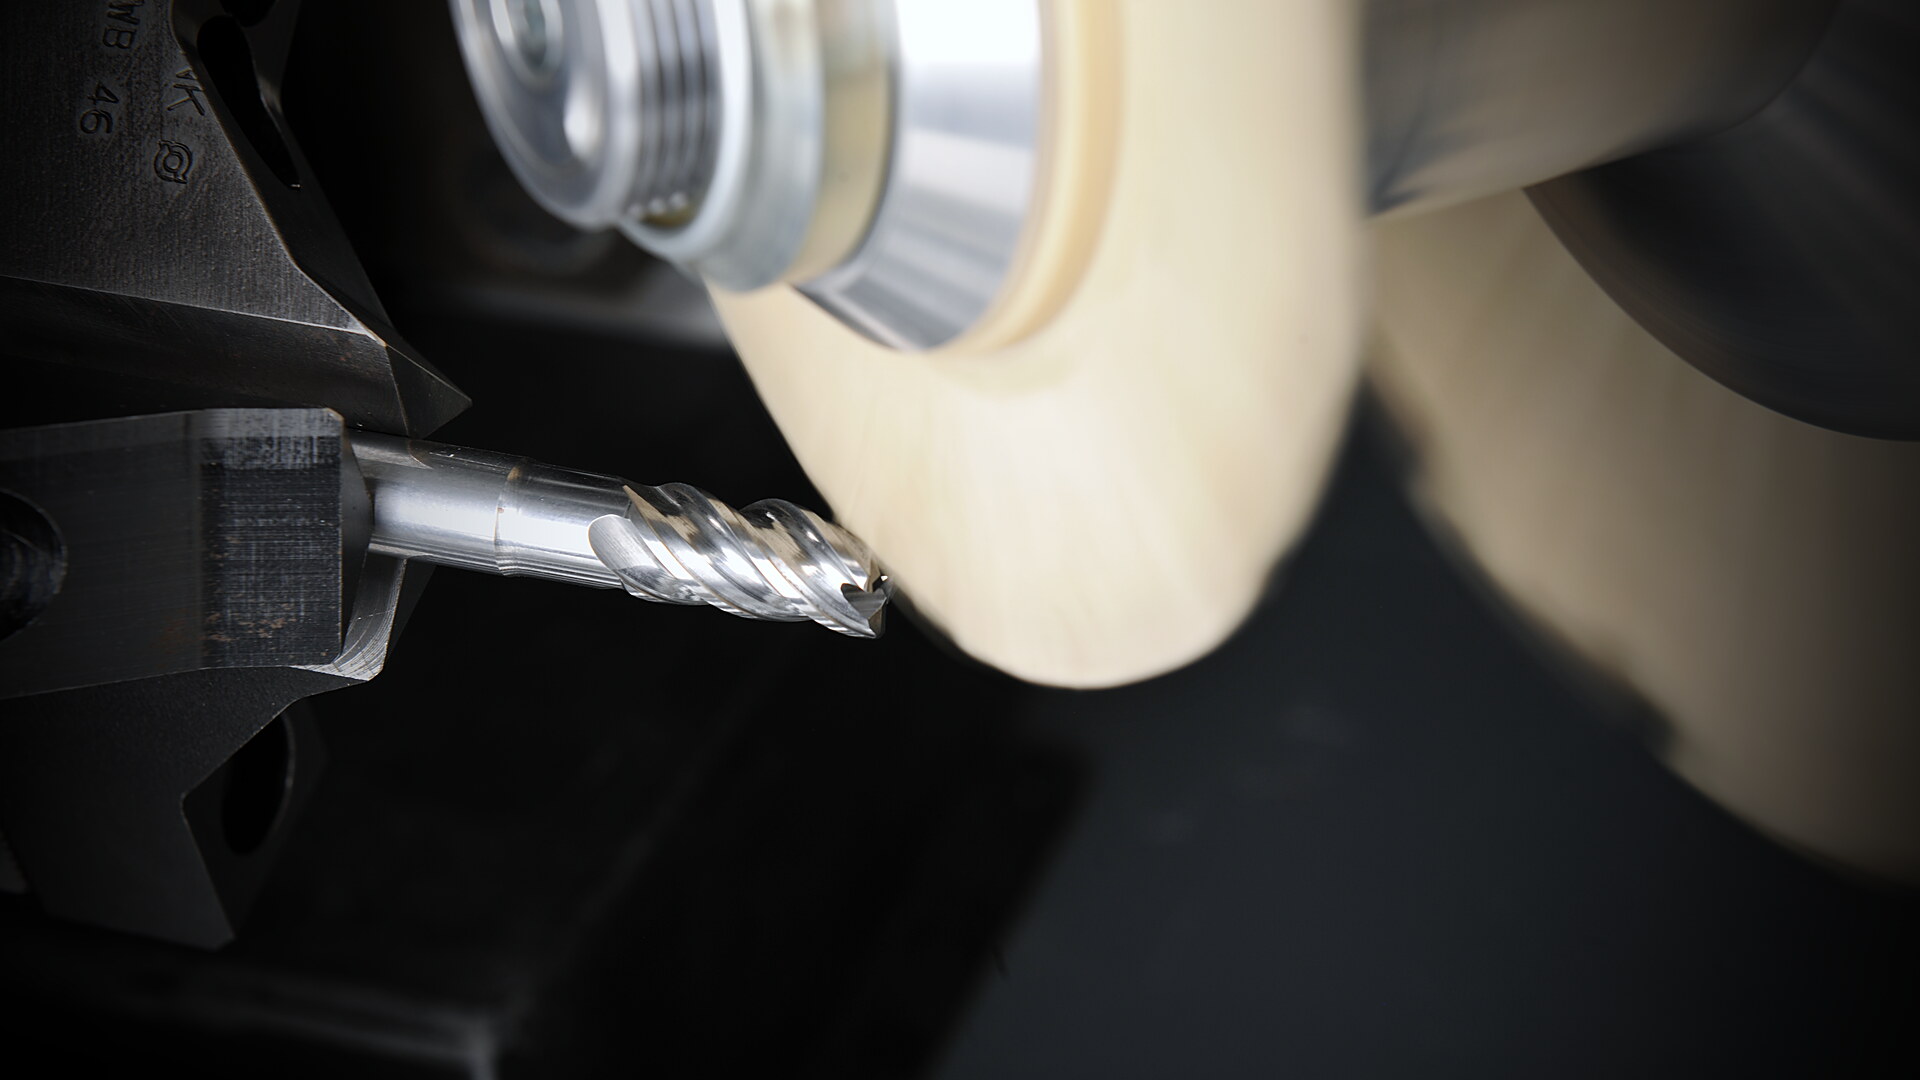
Bürsten mit Diamantfilamenten aus eigener Konfektion im Herzen der Schweiz: Zirkular und Teller — ausgelegt auf Ihr Werkstück (Dimension, Filament, Besatz, Körnung). Neu: die Rotationsbürste, patentiert (CH 720 766), und eine Tellergeneration mit neuem Filament.
Wer kauft: jeder Maschinenkunde, laufend — das Werkzeug ist Verbrauch.
Die WerkzeugeK2E — Key-2-Edge
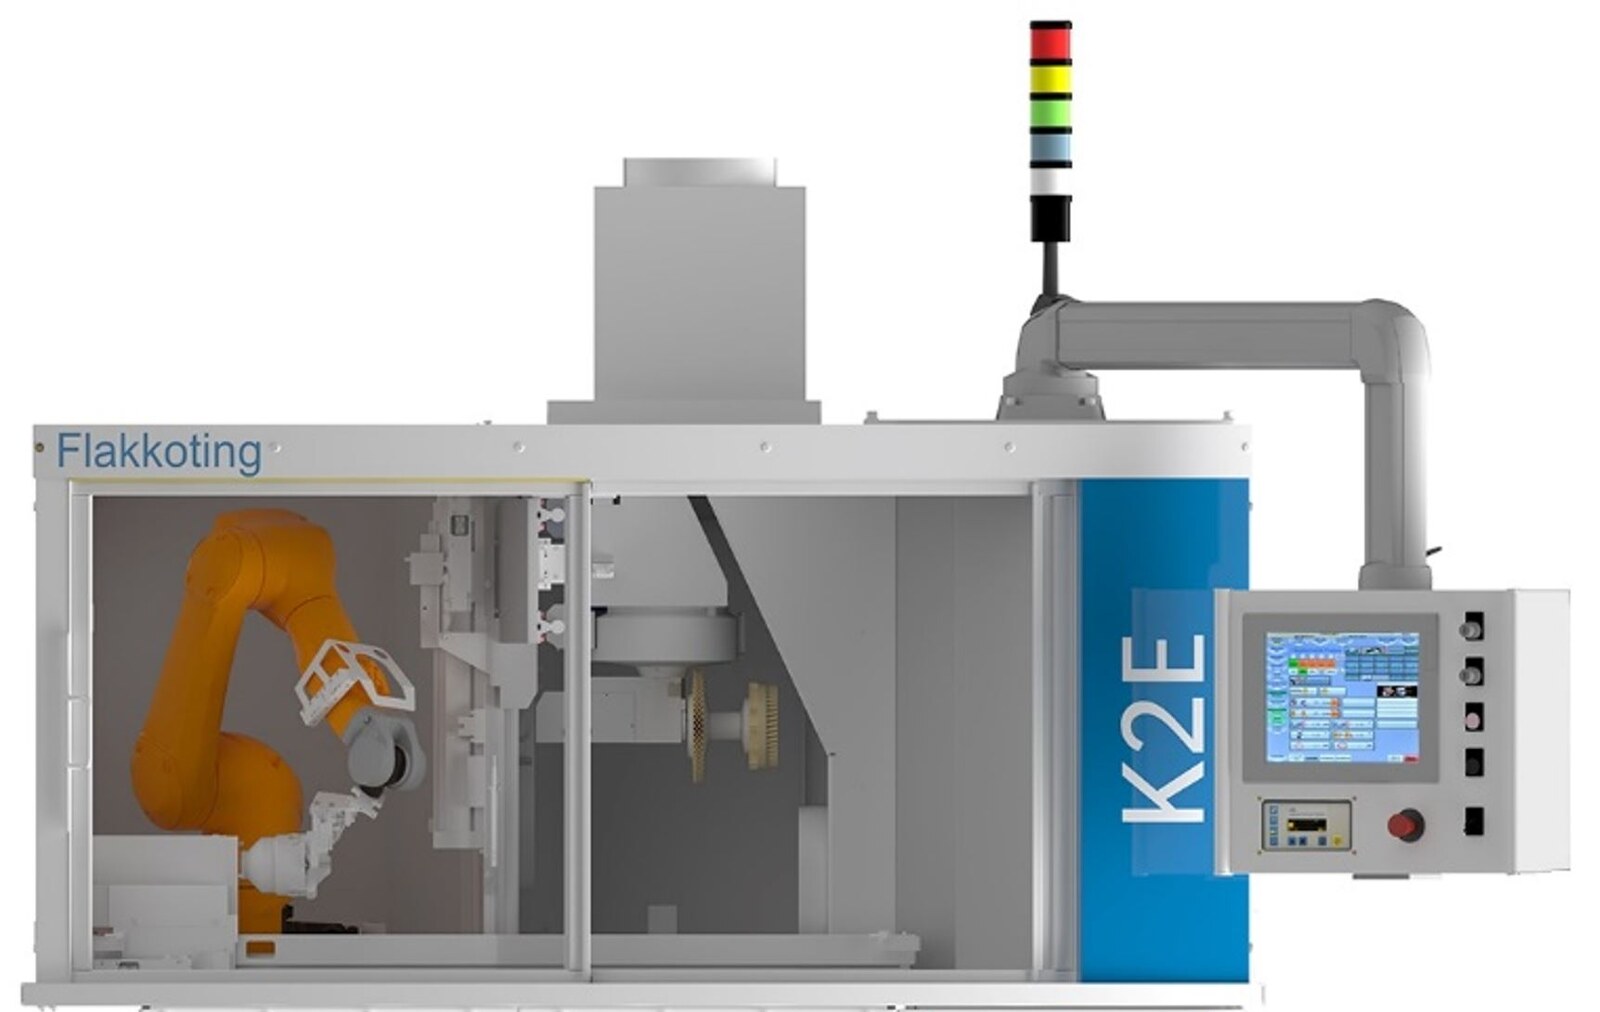
Key-2-Edge, das 6-Achsen-Kantencenter: Vision-Control findet jede Schneide, Acoustic Emission misst das Werkzeug, Modell und Bahnberechnungen sind in der Steuerung integriert. Komplexe Werkstücke mit vielen Schneiden in einer Aufspannung, 2–3 Minuten. Ausbaustufen Hand, Ecco, Robo, Serie.
Wer kauft: Zerspaner-Hersteller und Nachschärfbetriebe mit komplexen Werkstücken.
Zur K2EINNOFLAKK
Der automatisierte FLAKKOTIER-Prozess für Zerspaner. Zielkante eingeben, das Modell ermittelt die Parameter, die Bahnberechnungen machen daraus die Bahn, eine je Schneide. Jede Kante gemessen und dokumentiert. Sie kaufen INNOFLAKK als Ganzes — in der K2E oder als Software an Ihrer Schleifmaschine.
Wer kauft: Zerspaner-Hersteller und Nachschärfer, die jede Schneide gleich und belegt haben wollen.
INNOFLAKKMIKRO-KI
Ein Metamodell des FLAKKOTIER-Prozesses, trainiert an mehreren tausend vermessenen Kanten: Werkstück, Hartmetallsorte, Zielradius und K-Faktor hinein — FLAKKOTIER-Werkzeug, Drehzahl, Eintauchtiefe und Zeit heraus. Radien 3 bis 80 µm, je Teilschneide.
Arbeitstitel, der Name wird festgelegt.
Das ModellBahnberechnungen
Ein dynamischer Prozess übersetzt die Parameter in Maschinenbahnen — eine Bahn je Schneide, für Haupt-, Eck-, Neben- und Zentrumsschneide und Spannut. In der K2E direkt in der Steuerung, für Schleifmaschinen per XML in Ihre Software.
Eigene Entwicklung von PROFIN, unabhängig vom Modell einsetzbar.
Die BahnenClosed Loop
Der Prozess, der sich selbst verbessert: ein Messsystem in der Zelle erfasst den erreichten Radius ohne Ausspannen, Ist gegen Soll pro Teilschneide, die Messwerte fliessen ins Modell zurück. Werkzeugverschleiss, Chargenunterschiede und neue Geometrien kompensiert der Prozess selbst. Folgeprojekt mit den Forschungspartnern, bewilligt und laufend.
Der RegelkreisIn der Schleifmaschine oder in der K2E
| INNOFLAKK in der Schleifmaschine | K2E — das Kantencenter | |
|---|---|---|
| Prozesszeit pro Werkstück | 10–40 Sekunden | 2–3 Minuten und mehr |
| Werkstücke | Standard-Zerspaner, ein FLAKKOTIER-Werkzeug | komplexe Werkstücke, viele Schneiden, mehrere FLAKKOTIER-Werkzeuge |
| Wo | im Finish Ihrer Schleifmaschine | eigene Zelle, mit Roboter als Serienlösung |
| Für wen | Zerspaner-Hersteller mit Schleifmaschinenpark | Nachschärfbetriebe, Zerspaner-Hersteller mit komplexen Werkstücken |
Eine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.