FLAKKOTIEREN
Die Oberflächenbehandlung für Kanten, Flächen und Konturen — kalt, mit Diamantfilamenten, auf den Mikrometer.
Der Unterschied an der Kante
Ein hochdynamischer Feinstschleifprozess
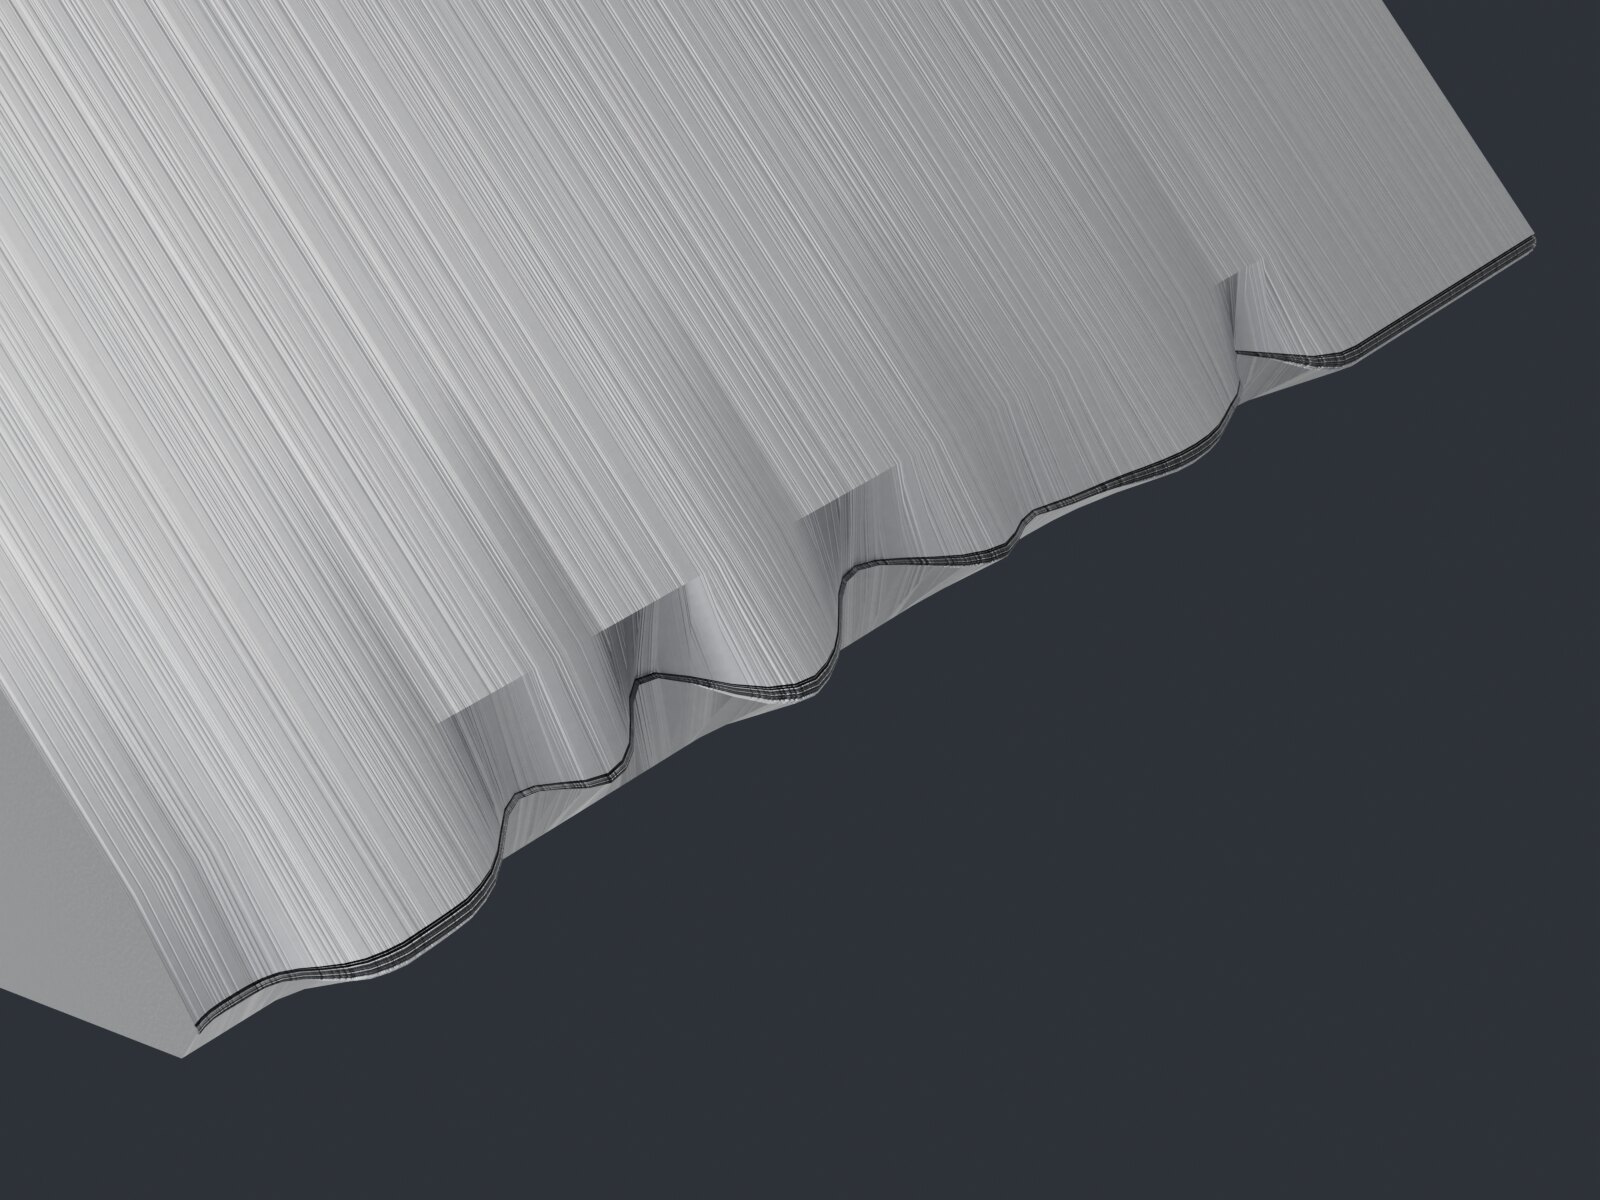
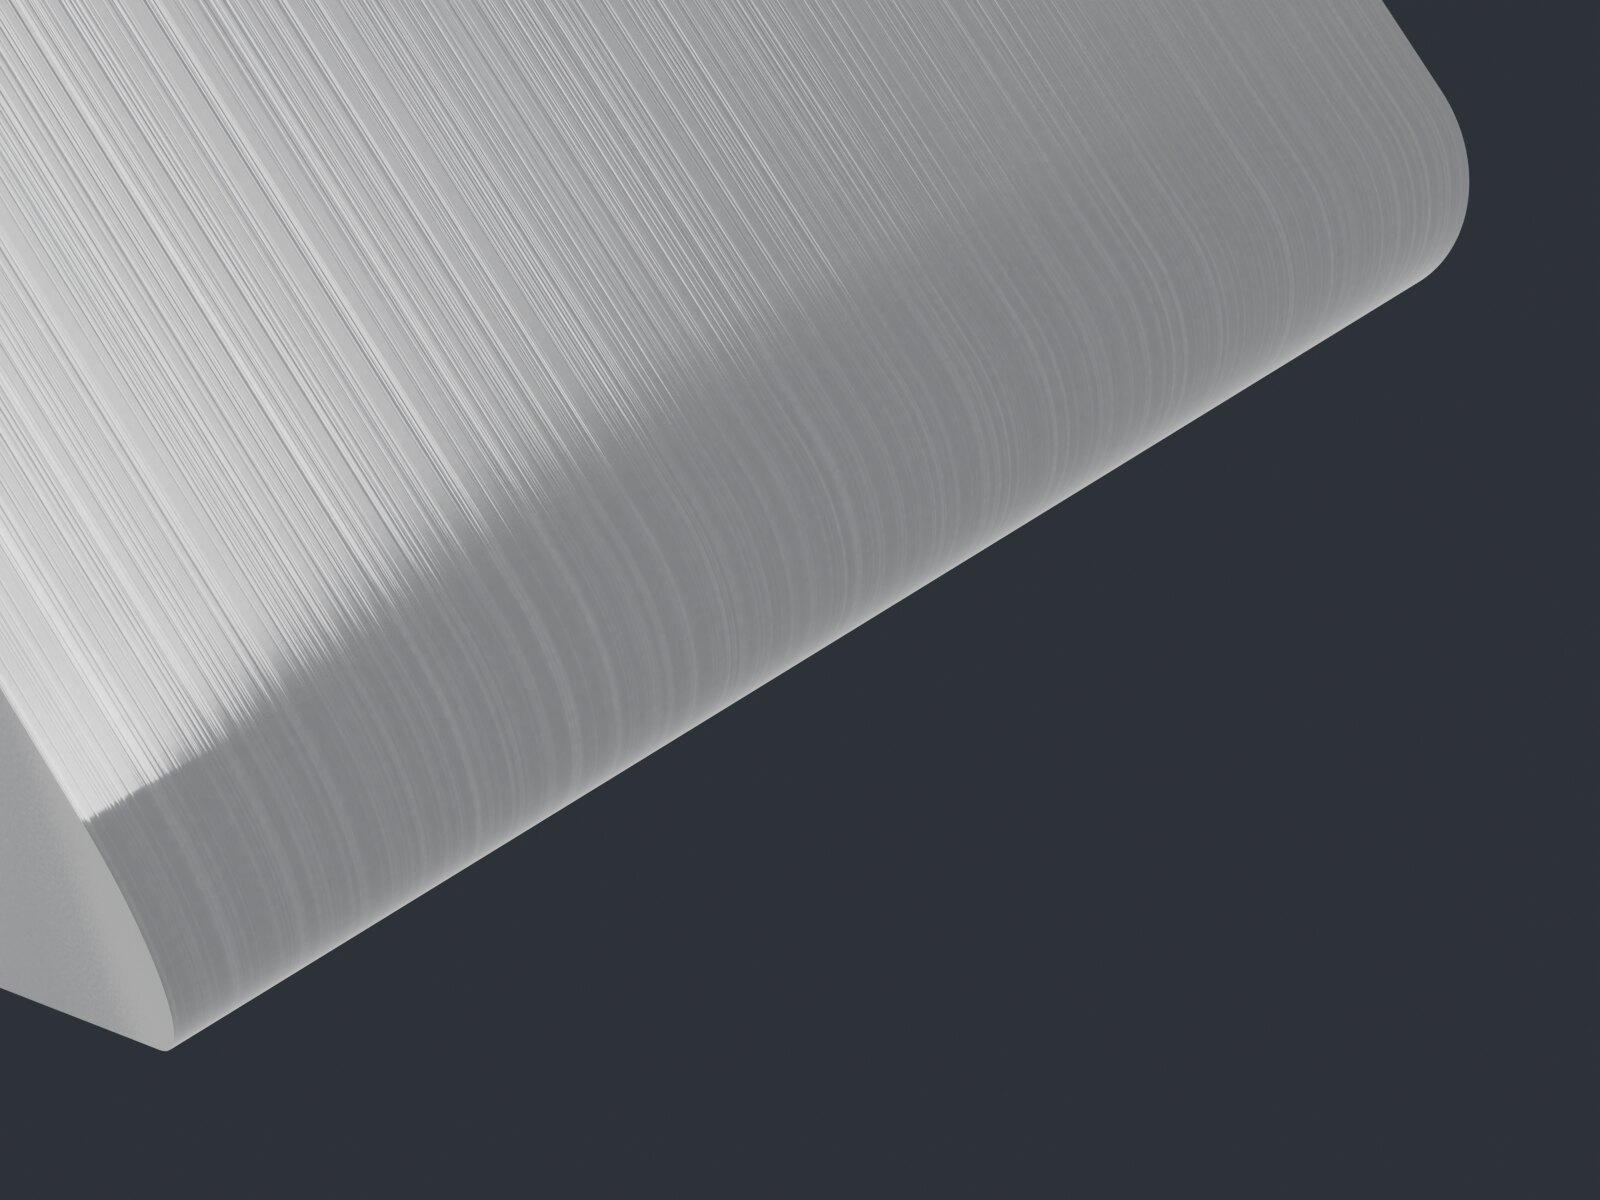
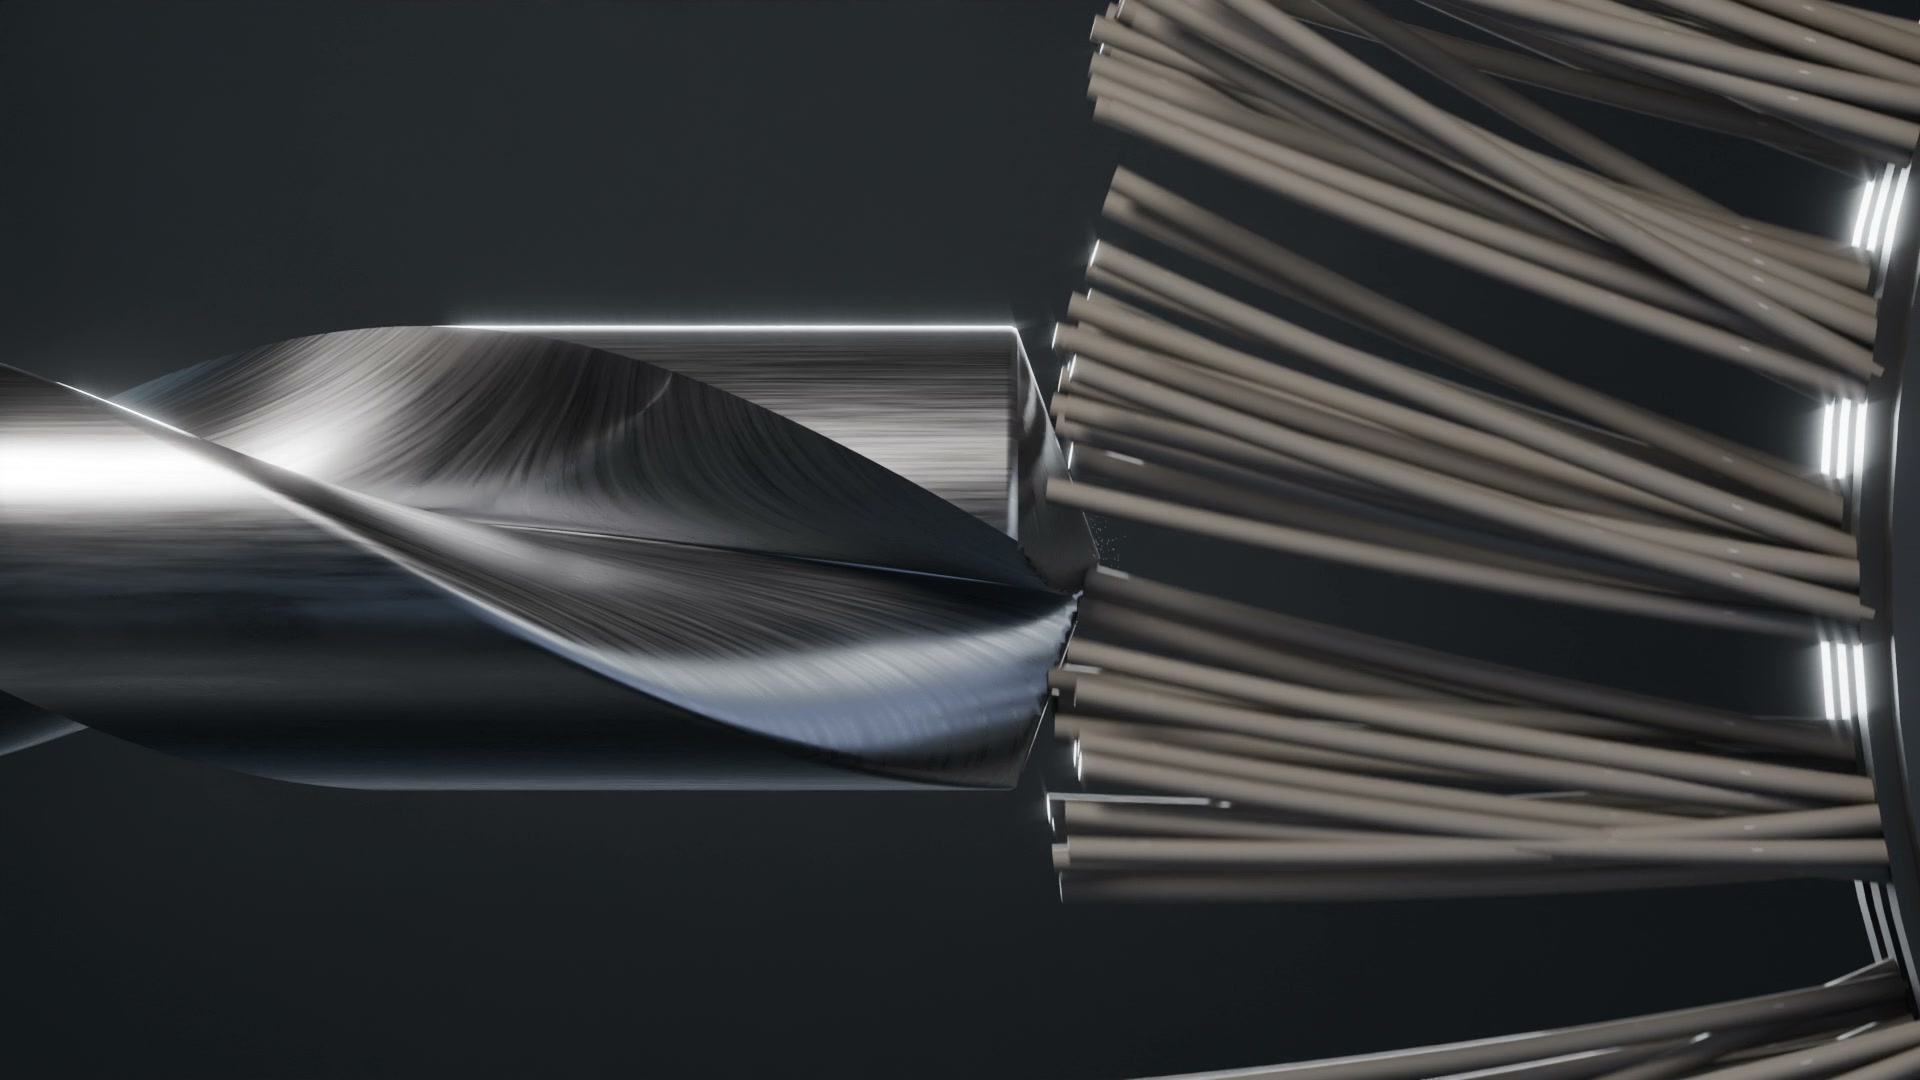
Rotierende FLAKKOTIER-Werkzeuge mit diamantbesetzten Filamenten bearbeiten die Schneide. Jedes Filament trägt an der Kante Material ab — kontrolliert über Drehzahl, Eintauchtiefe, Besatz und Körnung.
Anders als Strahlen oder Schleppschleifen wirkt FLAKKOTIEREN gezielt: Haupt-, Eck- und Nebenschneide können unterschiedlich verrundet werden, die Kantenform (Radius, Wasserfall, Trompete) wird über den K-Faktor vorgegeben. Der Prozess ist kalt — keine thermische Schädigung des Hartmetalls — und trocken oder nass möglich.
- Radien 5–50 µm, K-Faktor 0.5–2.5 (Wendeplatten bis 3.5)
- Wiederholgenauigkeit ±3–7 µm
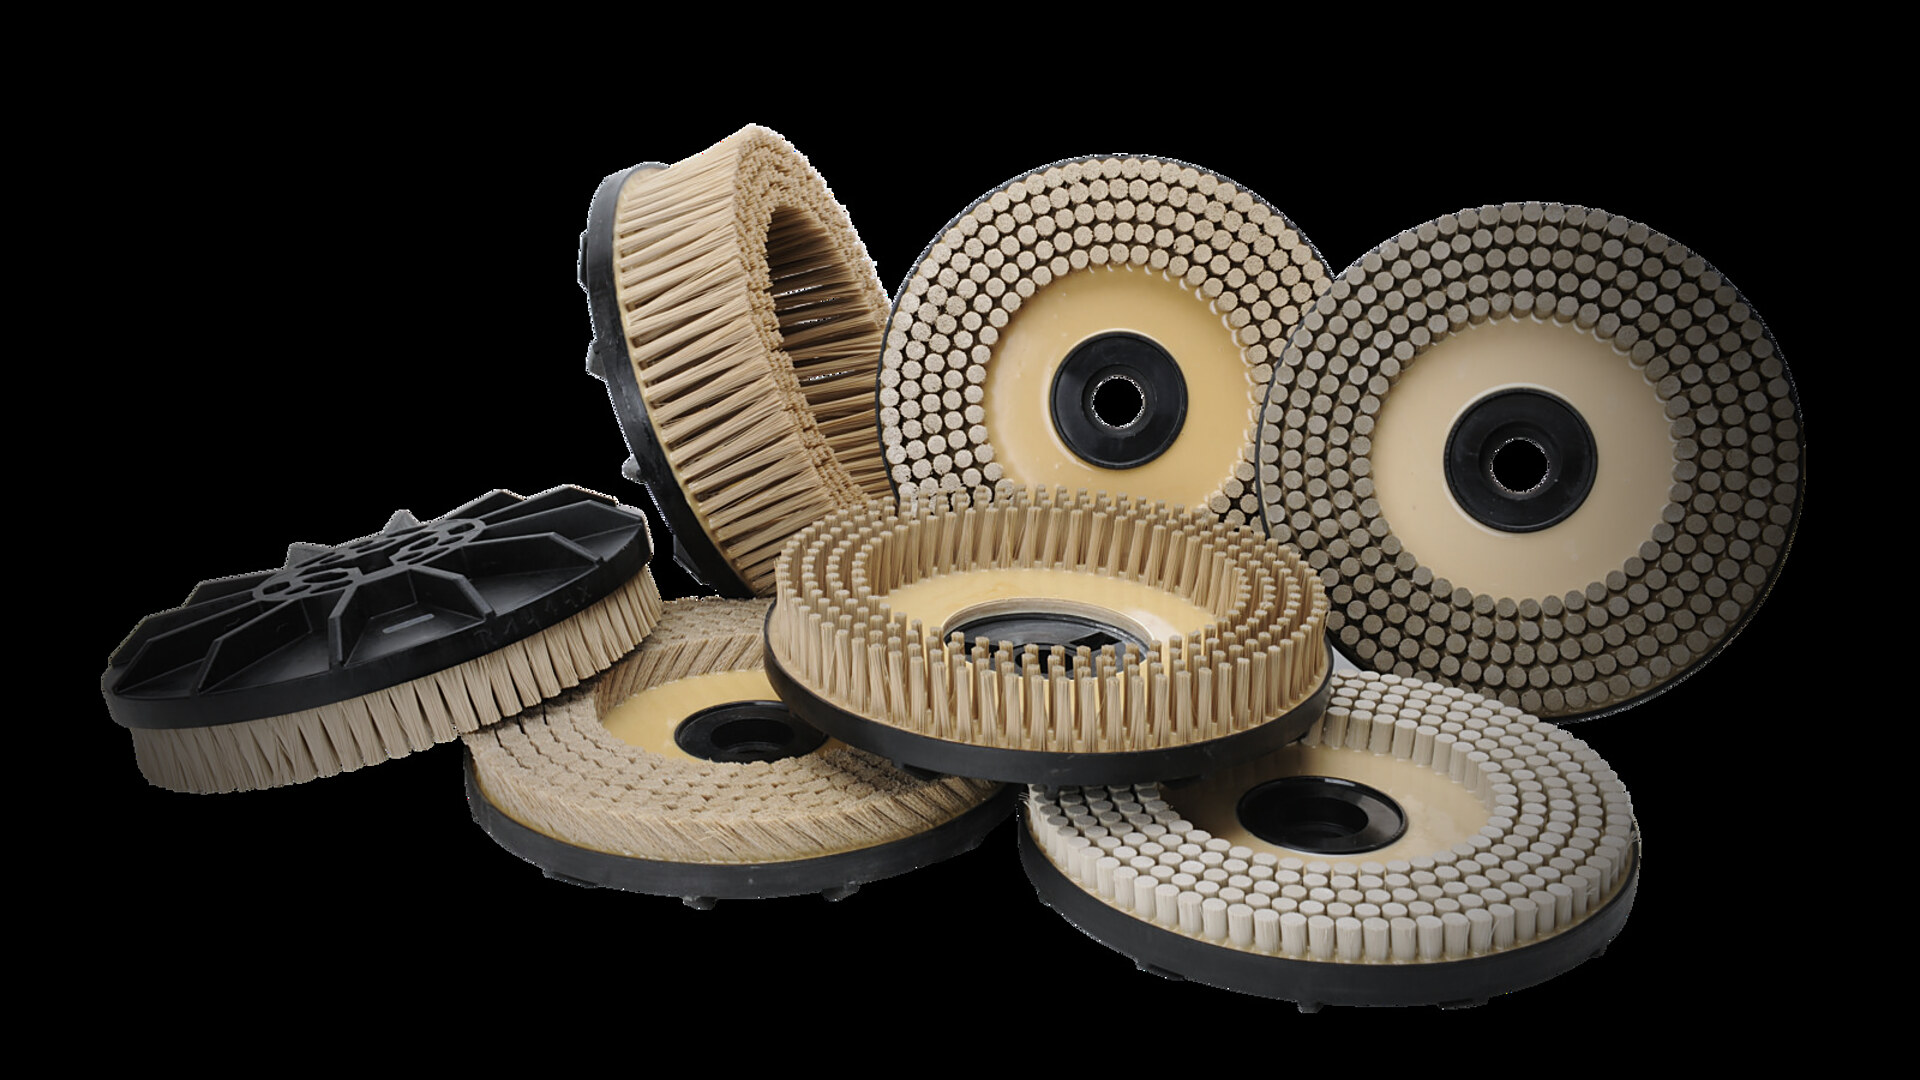
- FLAKKOTIER-Werkzeuge: Zirkular und Teller, eigene Konfektion im Herzen der Schweiz
- Rotationsbürste patentiert (CH 720 766)
FLAKKOTIEREN steht im Standardwerk der Zerspanung
Fritz Klocke, «Fertigungsverfahren 1 — Zerspanung mit geometrisch bestimmter Schneide», führt FLAKKOTIEREN als eigenes Präparationsverfahren — neben Schleppschleifen, Bürsten, Strahlen und Magnetfinishing.
Kapitel 5 «Schneidkantenpräparation», Abschnitt 5.3.3 «Flakkotieren»: «Eine Weiterentwicklung des Bürstens stellt das Hochpräzisionsbürsten dar, das auch Flakkotieren genannt wird.» Das Verfahren hebt sich «von konventionellen Bürsten durch spezielle Werkzeuge, eine verbesserte Prozessüberwachung sowie eine präzisere Prozessführung ab». Mit diesem Buch lernen Ingenieurinnen und Ingenieure an den Hochschulen die Charakterisierung der Schneidkante — Radius, K-Faktor, Sγ und Sα.
- Klocke, F.: Fertigungsverfahren 1. 9. Auflage, Springer Vieweg, Berlin 2018
- ISBN 978-3-662-54206-4 · Kap. 5.3.3, S. 239, Abb. 5.9 «Anlagentechnik zum Flakkotieren (Quelle: Profin AG)»
- Anwendungsbeispiel S. 248: Fräsen von Inconel 718 mit flakkotierten Schneidkanten
Nach Erfahrung programmiert — oder automatisiert mit INNOFLAKK
Oberflächenbearbeitung
Der klassische Prozess: Entgraten, Polieren, Kanten verrunden — an Kanten, Flächen und Konturen, mit PROFIN-FLAKKOTIER-Werkzeugen, programmiert nach Erfahrung. In jeder Bürstmaschine, in der K2E, in Ihrer Schleifmaschine.
Die FLAKKOTIER-Werkzeuge →
INNOFLAKK
Der automatisierte FLAKKOTIER-Prozess: MIKRO-KI ermittelt die Parameter, die Bahnberechnungen machen die Bahn je Schneide. INNOFLAKK NEXT schliesst mit der Messung in der Zelle den Kreis.
Weiter zu INNOFLAKK →Radius ist nicht gleich Radius
K = 1 · Radius
Symmetrische Verrundung. Universell, robust gegen Ausbrüche.
K < 1 · Wasserfall
Mehr Abtrag zur Freifläche. Für zähe Werkstoffe und hohe Vorschübe.
K > 1 · Trompete
Mehr Abtrag zur Spanfläche. Für harte Werkstoffe, stabile Schneide.
Vom Erfahrungswert zum Modell
PROFIN hat FLAKKOTIEREN mit inspire im Innosuisse-Projekt INNOFLAKK untersucht: Hochgeschwindigkeitskamera, Prozesskräfte, 3D-Mikroskopie der Kante vor und nach dem Prozess, mehrere tausend vermessene Kanten — und es werden laufend mehr. Daraus ist MIKRO-KI entstanden — das Modell, das den Prozess vorhersagt.
Weiter zu INNOFLAKKEine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.