Nachhaltig zerspanen
Hartmetall ist knapp. Die Kante entscheidet, wie viel davon Sie brauchen — die Lösung ist FLAKKOTIEREN.
Dieselbe Arbeit. Ein Drittel weniger Zerspaner.
60 % längere Standzeit heisst: Für dasselbe Zerspanvolumen braucht es nur noch 62.5 statt 100 Zerspaner. Jeder eingesparte Zerspaner wird nicht gekauft, nicht nachgeschliffen, nicht transportiert und verursacht keine Produktionsunterbrüche.
Nachhaltigkeit beginnt nicht beim Recycling, sondern beim Zerspaner, der gar nicht erst ersetzt werden muss. Jedes Werkstück ist Rohstoff. Vier Seiten, ein Gedanke:
Hartmetall
Wolfram, Kobalt, Exportkontrollen: warum der Rohstoff seit 2026 ein Vielfaches kostet — und was das pro Werkstück heisst.
Weiter →Vier Vorteile
Zerspan-Leistung, Standzeit, Oberfläche, Ressourcen — jeder Punkt in einem Satz erklärt.
Weiter →Was die Kante wert ist
Rechnen Sie es für Ihren Betrieb: Franken, Zerspaner und Kilogramm Hartmetall pro Jahr.
Rechner →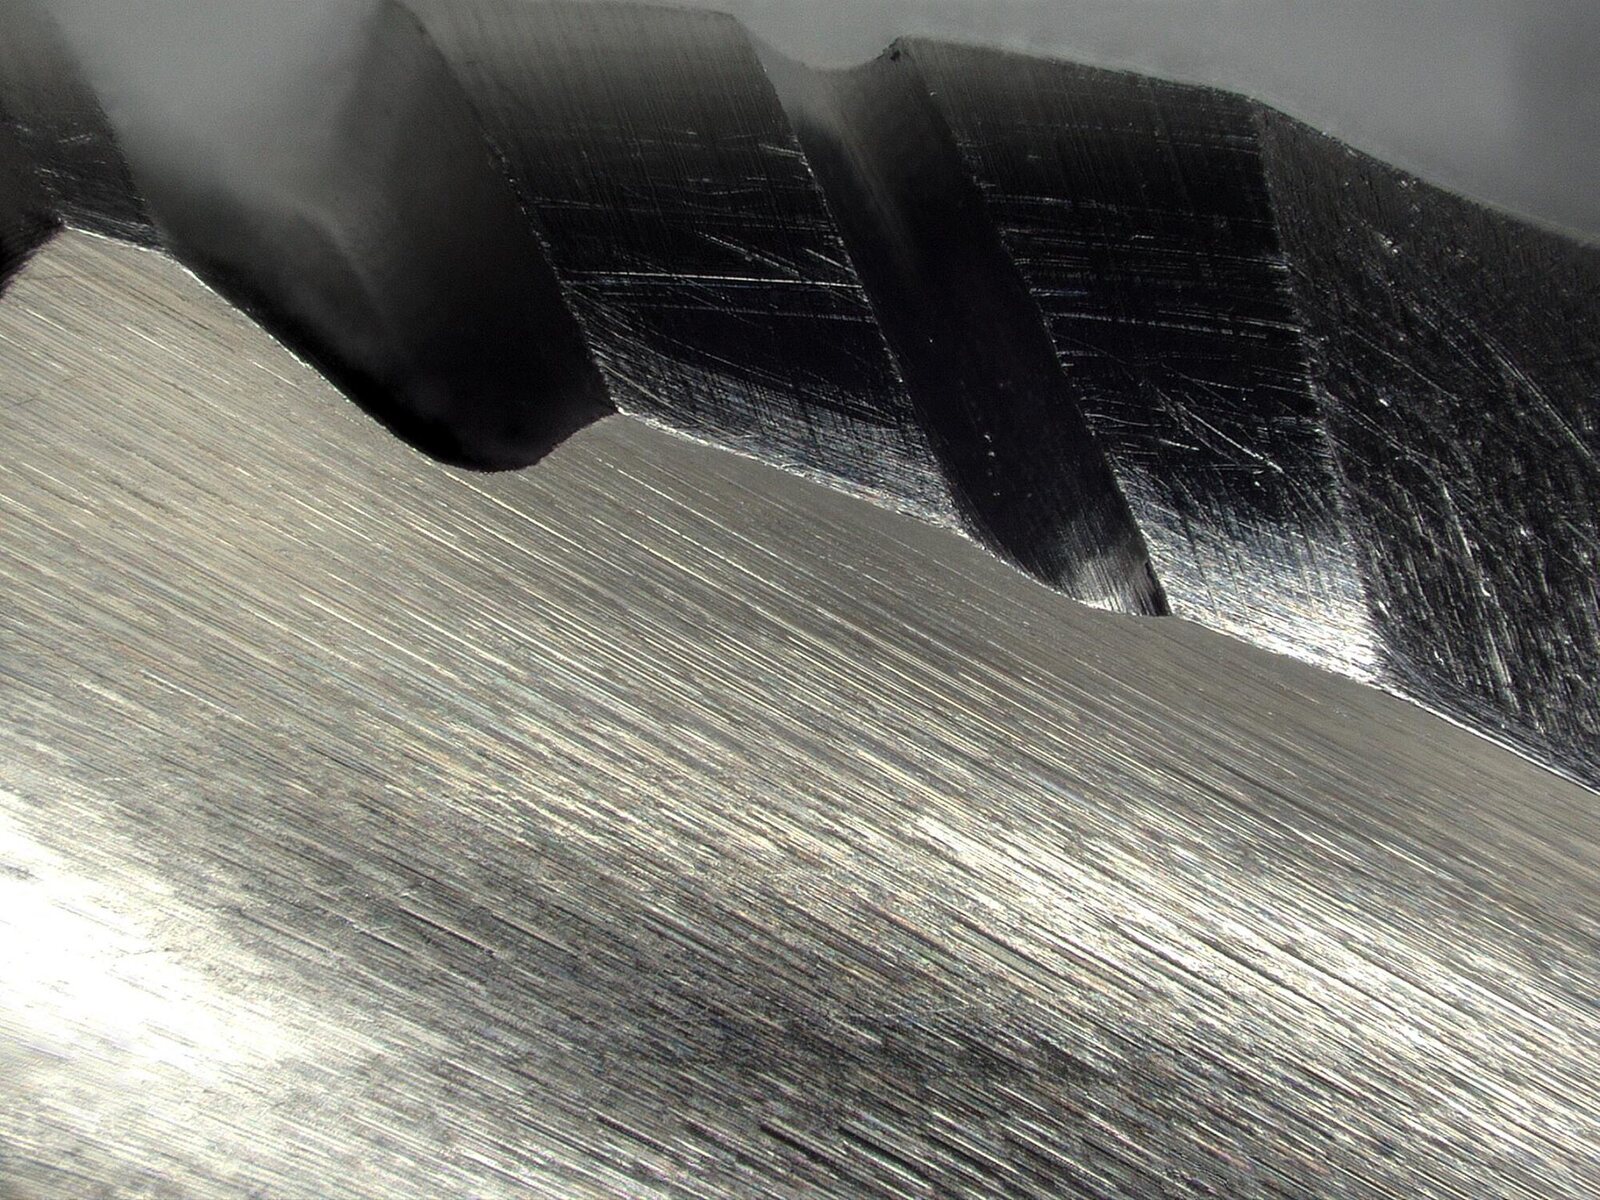
Ein paar Mikrometer entscheiden
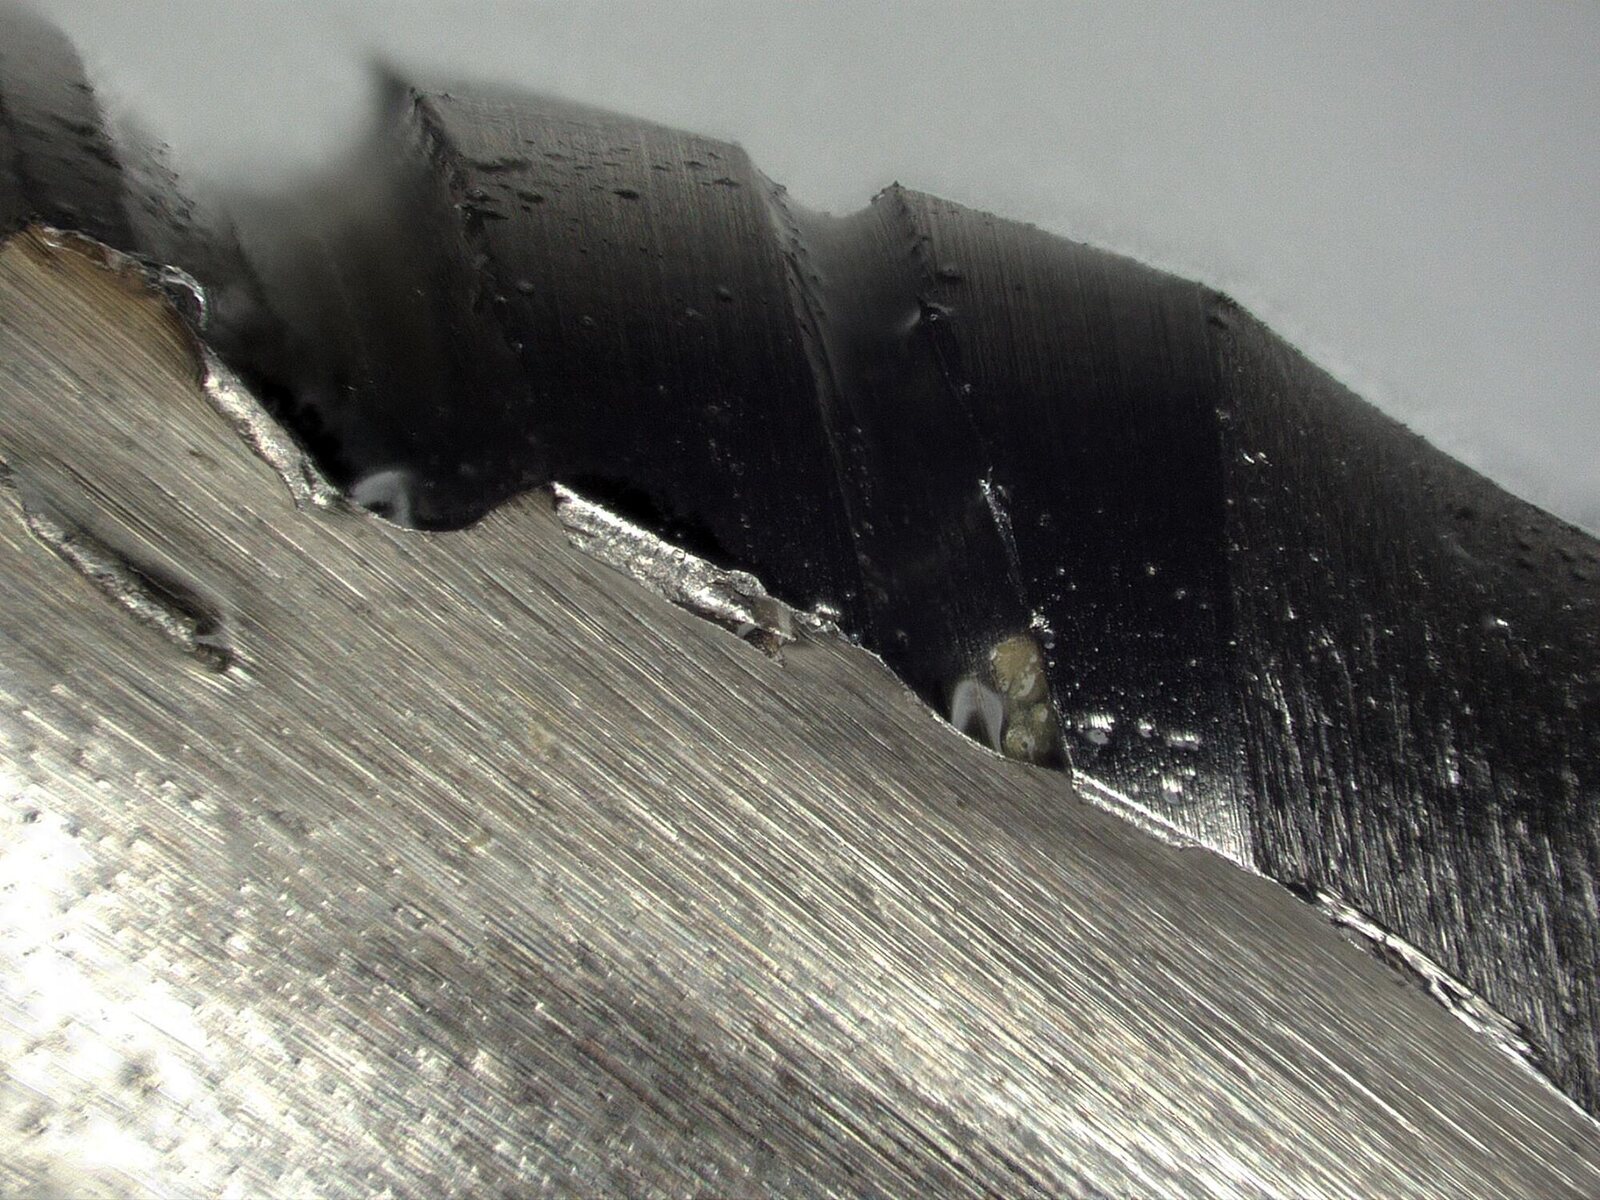
Beim Eintritt in den Werkstoff trifft jede Schneide einen Schlag. Eine scharf geschliffene Hartmetallkante ist an dieser Stelle nur wenige Mikrometer stark — sie bricht mikroskopisch aus. Jeder Ausbruch ist eine neue, unkontrollierte Kante: mehr Reibung, mehr Wärme, mehr Verschleiss, schlechtere Oberfläche.
Eine definiert verrundete Kante (zum Beispiel 30 µm, K-Faktor 1) verteilt den Schlag. Sie bricht nicht aus, führt den Span sauber ab, und die Beschichtung hält darauf besser.
Eine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.
Die Lösung ist FLAKKOTIEREN. Was heisst das in Franken?
Werkzeugpreis, Stückzahl, Standzeit — drei Zahlen, und Sie sehen Ihr Sparpotenzial pro Maschine und Jahr.
Zum Rechner