60 % länger
Die FLAKKOTIERTE Kante bricht nicht aus. Sie hält — nachweislich.
+60 % Standzeit
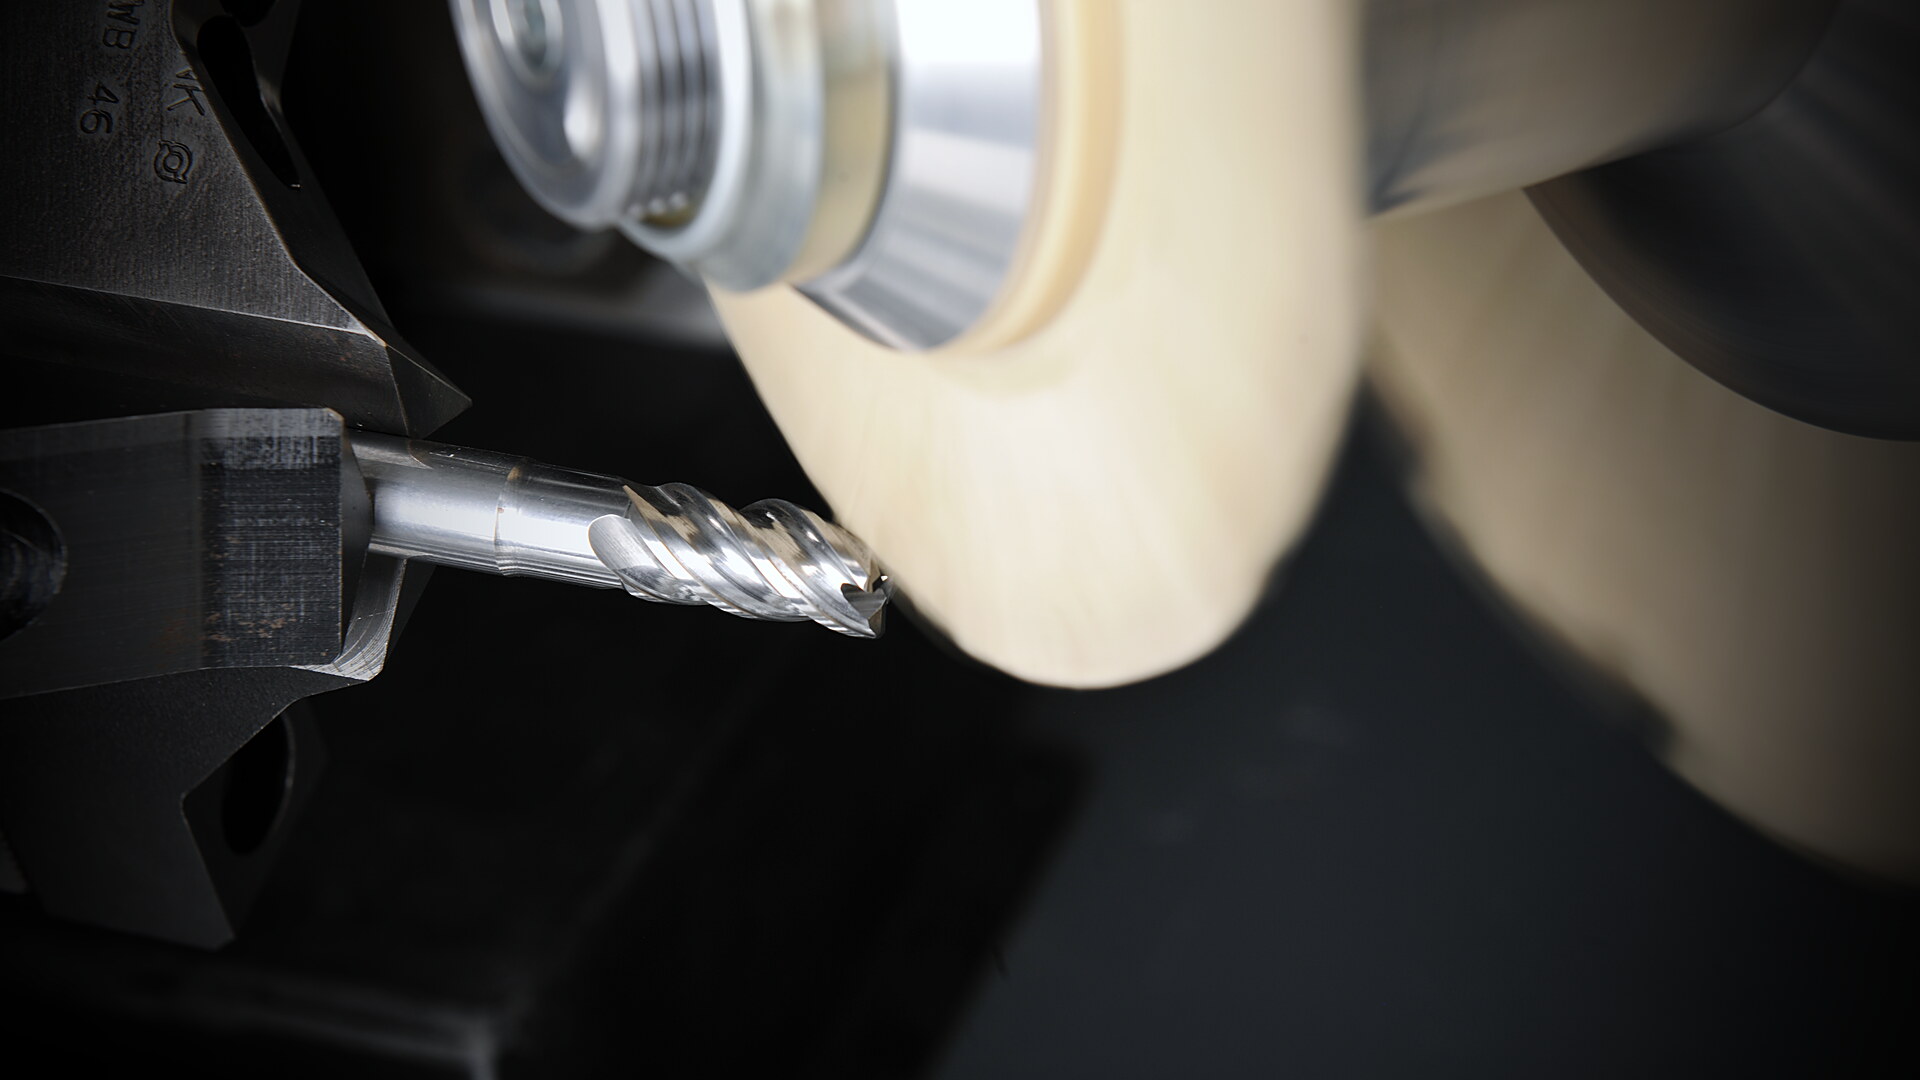
FLAKKOTIERTE Zerspaner aus Hartmetall halten im Einsatz 60 % länger als unpräparierte — belegt im Einsatz bei einem der grössten Zerspaner-Hersteller.
Das ist kein Laborwert: Der Vergleich wurde an Serienwerkstücken gemacht, gleicher Werkstoff, gleiche Schnittdaten, einziger Unterschied die Kante.
Die Zahl liegt mitten im Fenster, das die Forschung kennt: Das IFW Hannover berichtet bis zu 100 % längere Standzeit durch Kantenpräparation, einzelne Studien +35 bis +50 %. Entscheidend ist der richtige Radius — zu wenig bricht aus, zu viel erhöht Kräfte und Wärme. Genau dafür ist MIKRO-KI da.
Warum die Kante hält
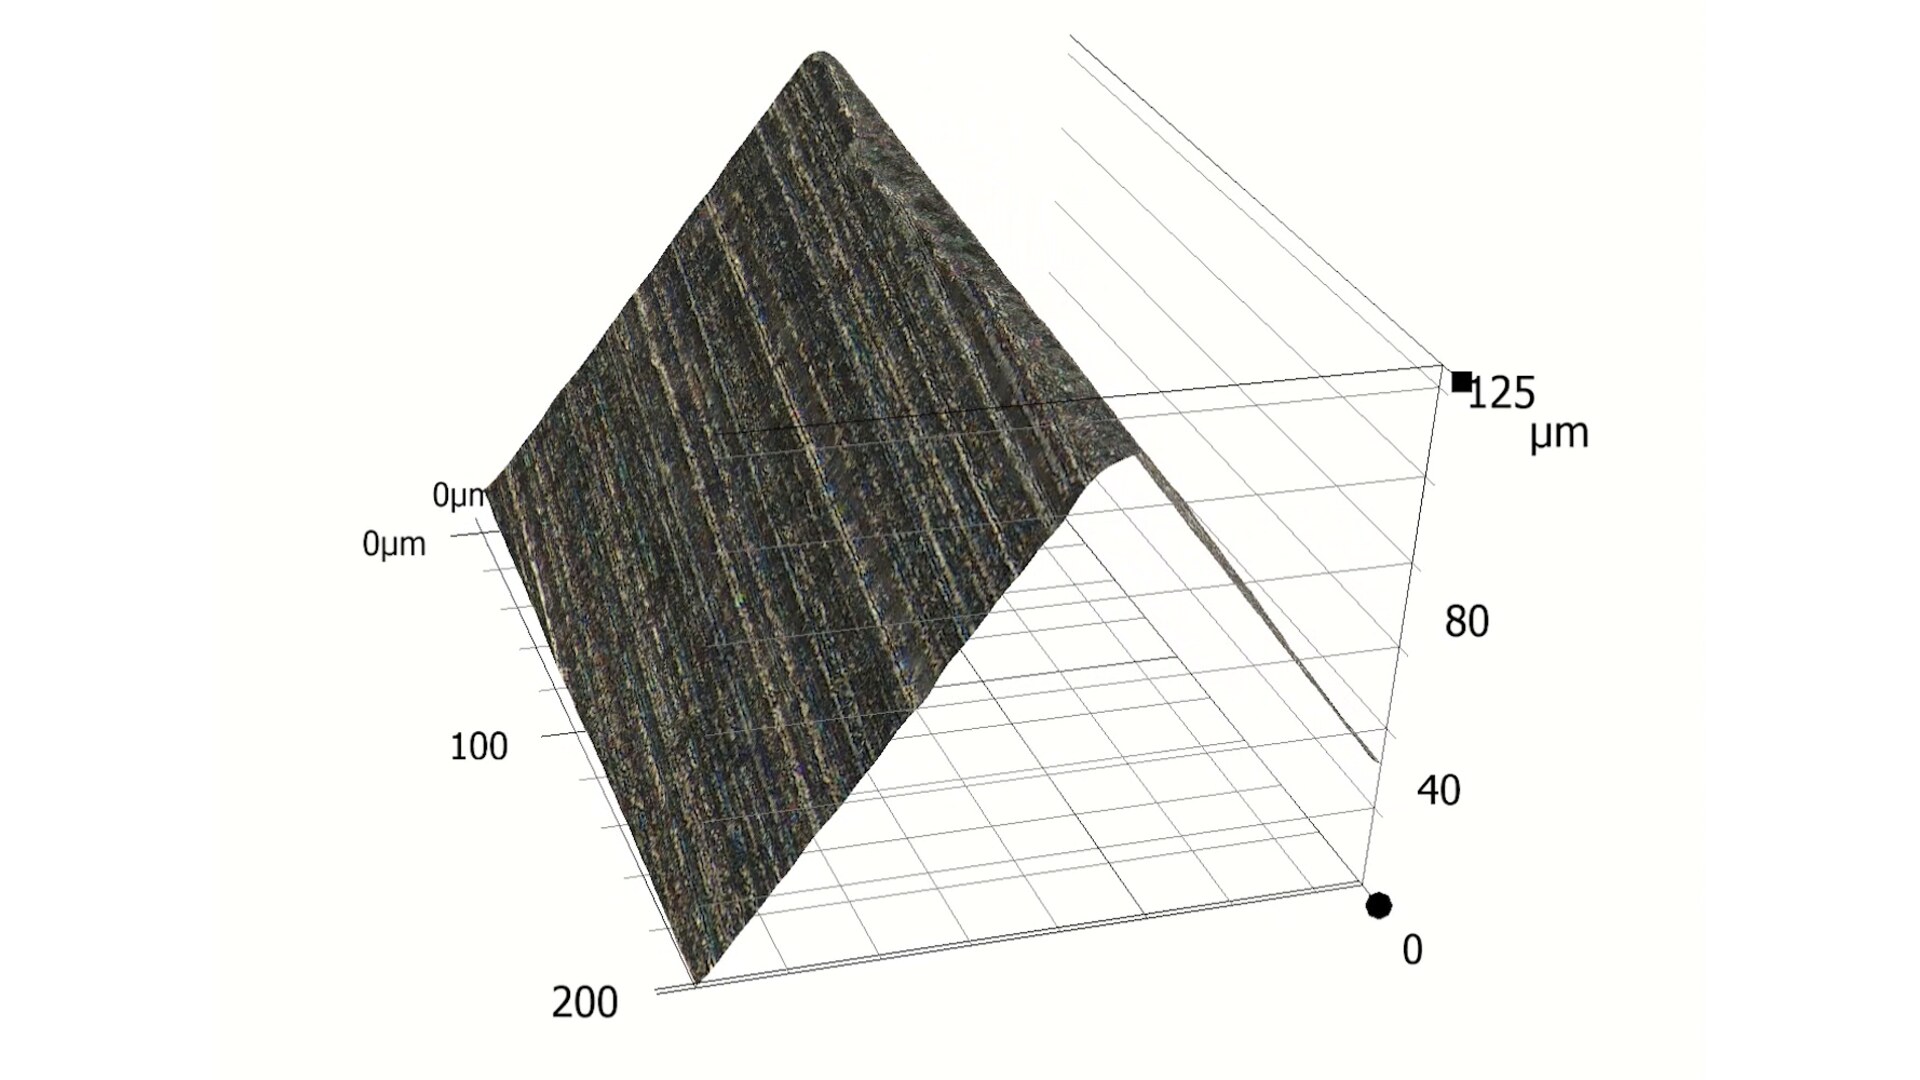
Ohne Präparation
Die geschliffene Kante ist scharf, aber spröde. Beim Eintritt bricht sie mikroskopisch aus. Jeder Ausbruch ist eine neue Schwachstelle: der Verschleiss beschleunigt sich, die Beschichtung platzt, die Oberfläche am Werkstück leidet.
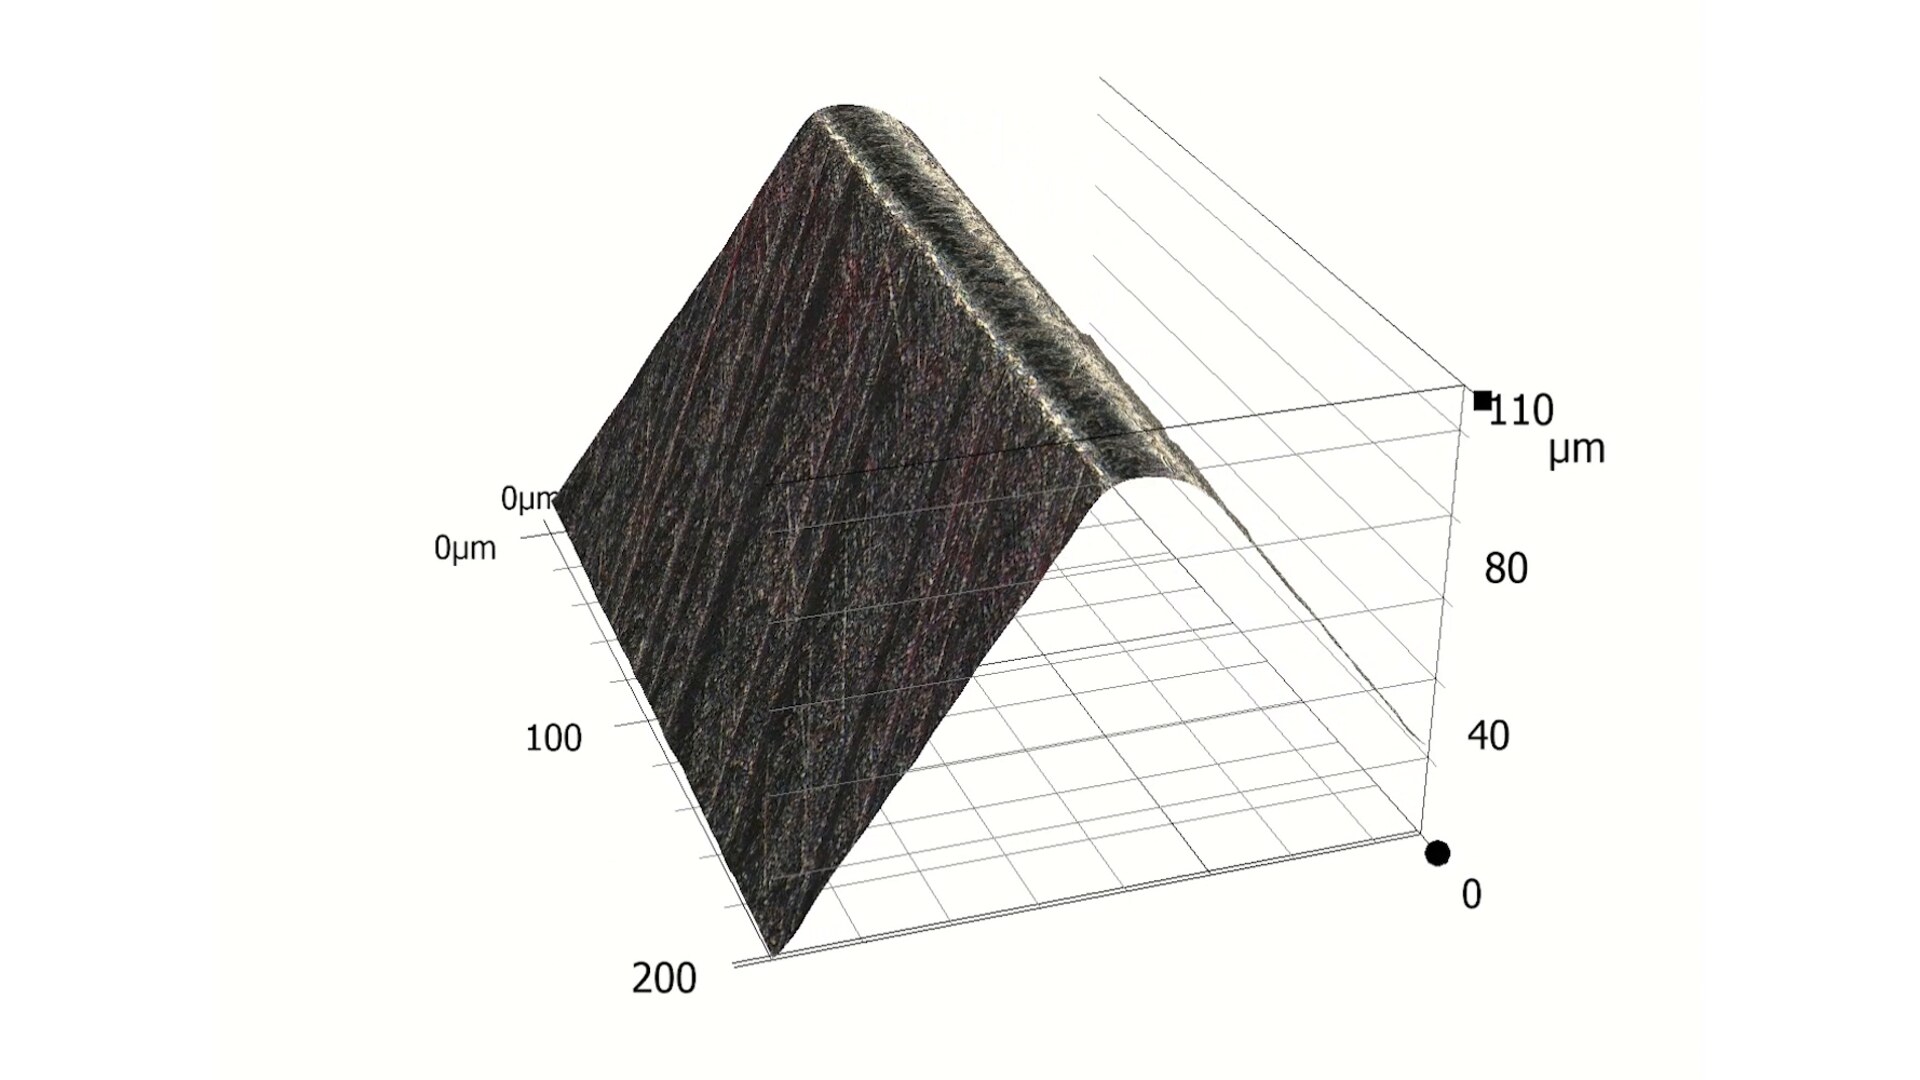
Mit FLAKKOTIEREN
Die Kante ist definiert verrundet — zum Beispiel 30 µm, K-Faktor 1, an jeder Schneide gleich. Sie verteilt die Eintrittskraft, bricht nicht aus, führt den Span sauber ab. Der Verschleiss setzt später ein und verläuft gleichmässig.
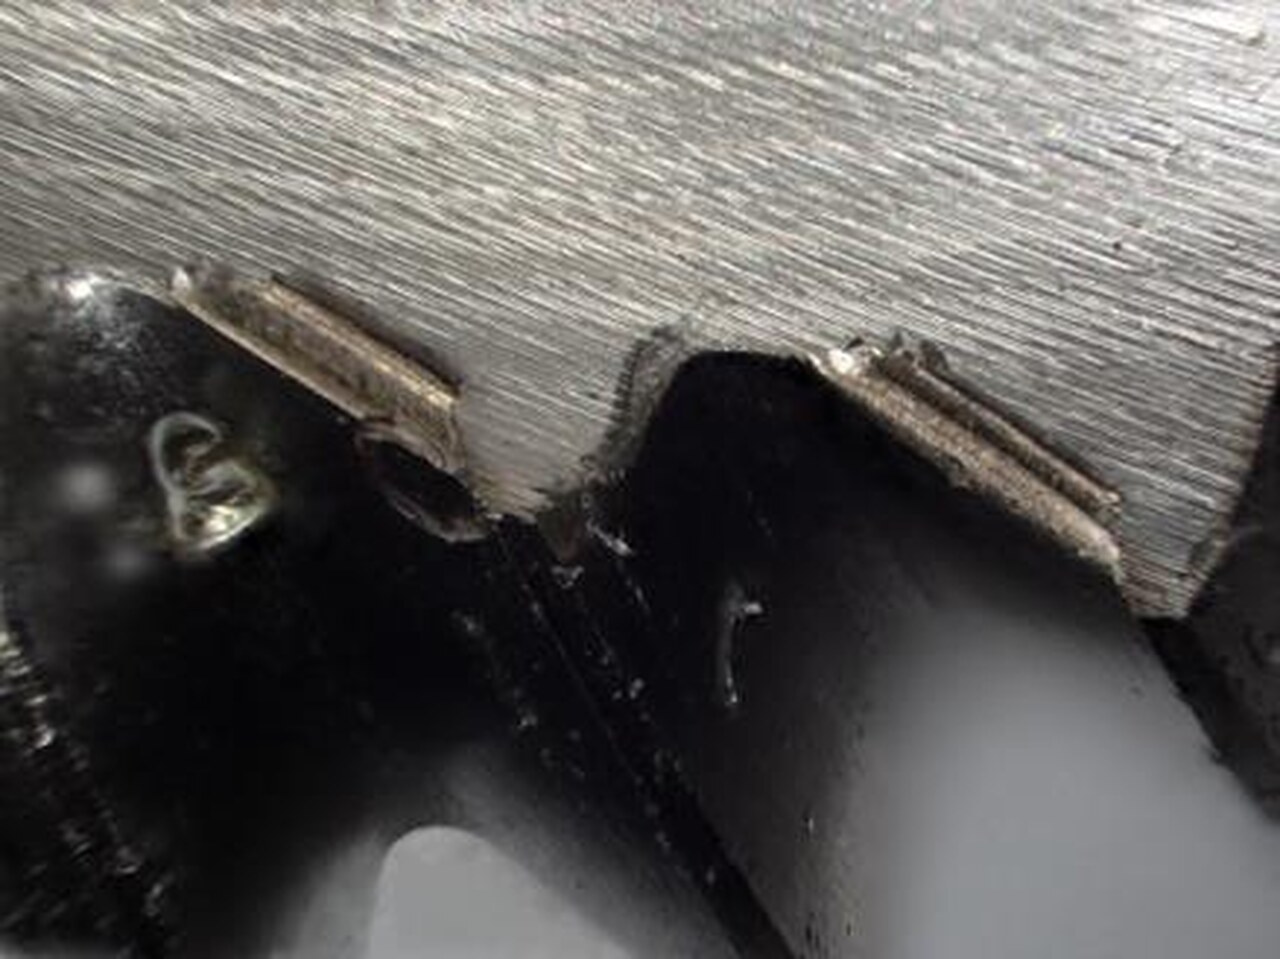
Grat am Rohteil
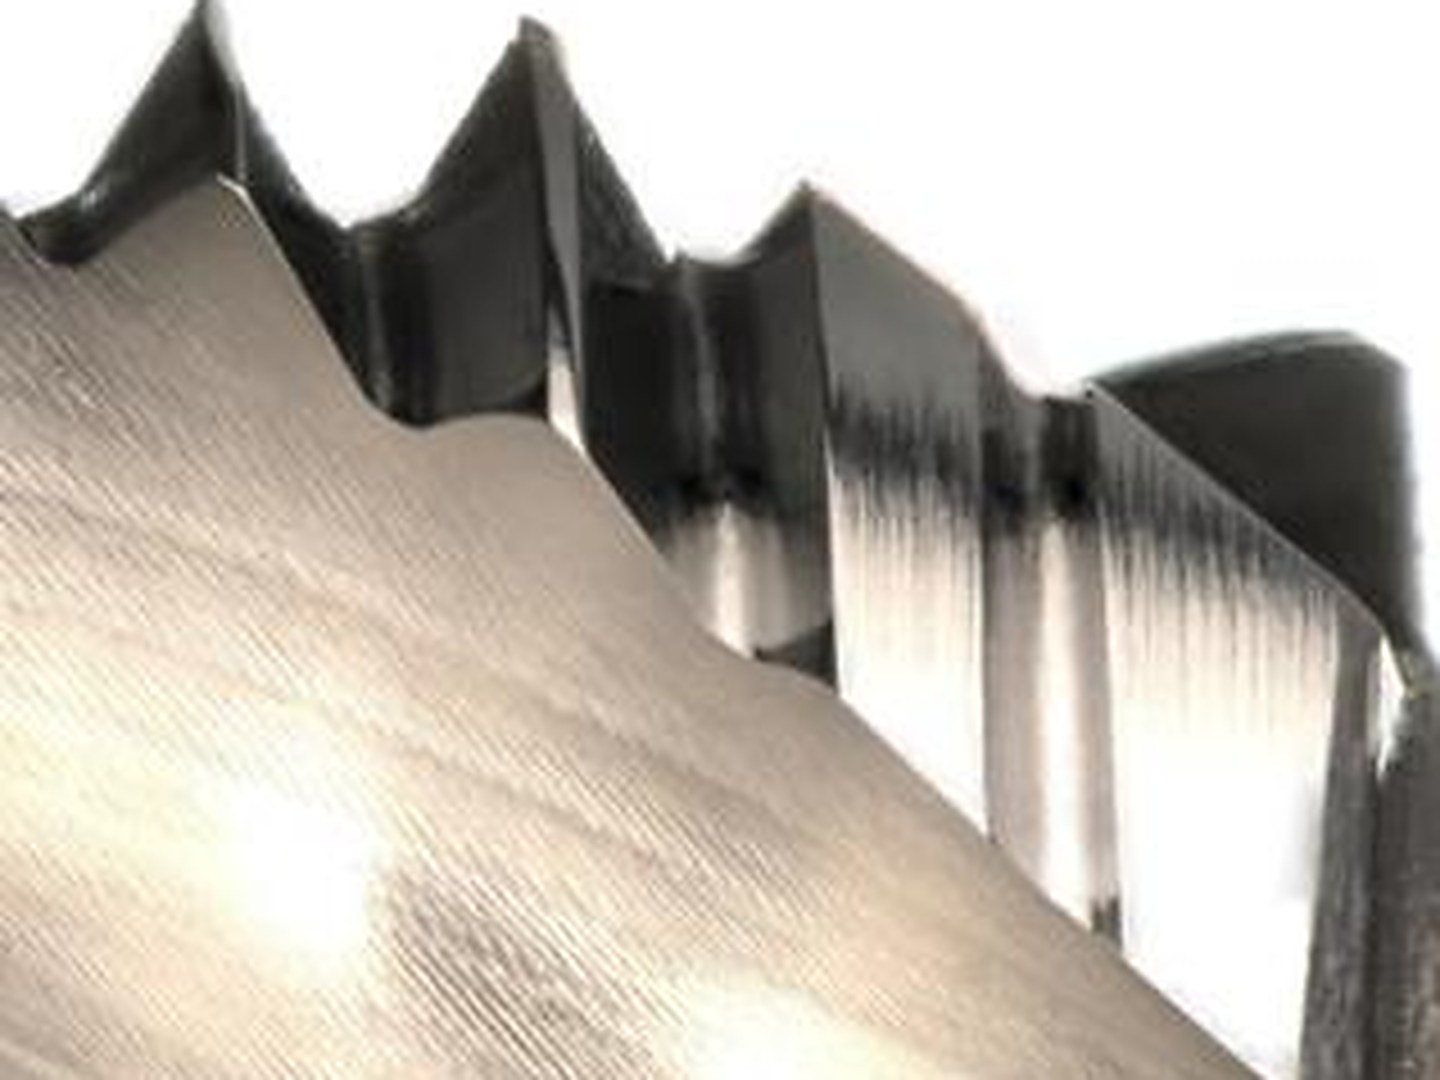
Nach dem FLAKKOTIEREN
Jede Schneide gleich
Die Standzeit hängt nicht am Durchschnitt, sondern an der schwächsten Schneide. FLAKKOTIEREN mit MIKRO-KI präpariert jede Haupt-, Eck- und Nebenschneide auf den vorgegebenen Radius — gemessen in µm, dokumentiert pro Werkstück. Das senkt den Ausschuss im Werkzeugbau und macht die Standzeit planbar.