INNOFLAKK
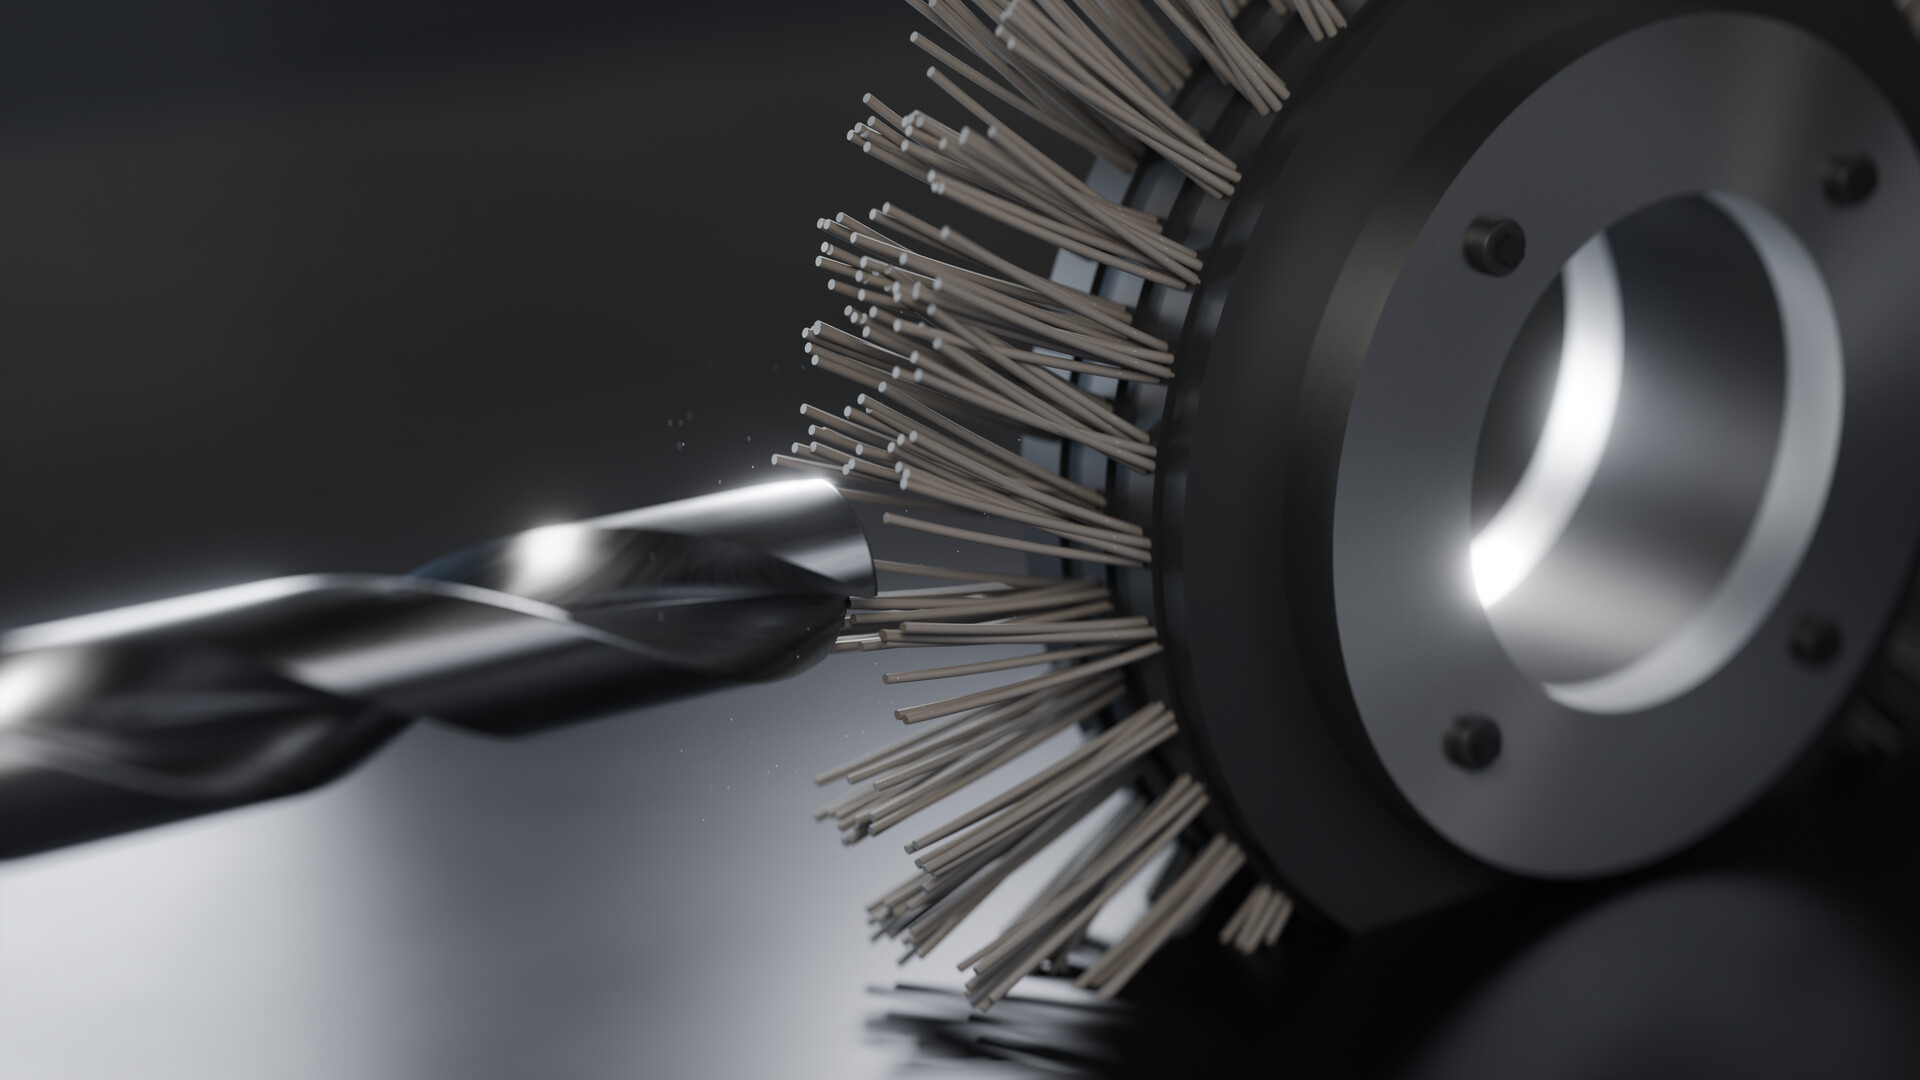
Der automatisierte FLAKKOTIER-Prozess: Zielkante eingeben, die Parameter kommen aus dem Modell, die Bahnberechnungen machen daraus die Bahn — eine je Schneide.
MIKRO-KI und Bahnberechnungen
MIKRO-KI
Das Modell. Zielradius, K-Faktor, Werkstück und Hartmetallsorte hinein — FLAKKOTIER-Werkzeug, Drehzahl, Eintauchtiefe und Zeit heraus. Trainiert an mehreren tausend vermessenen Kanten — und es werden laufend mehr.
Bahnberechnungen
Die Bahnen. Ein dynamischer Prozess übersetzt die Parameter in Maschinenbahnen — eine je Schneide, für die K2E oder per XML in Ihre Schleifsoftware.
Klick — Klick — Klick
Werkstück
Durchmesser, Schneidenzahl, Hartmetallsorte, Beschichtung — aus Ihrer Datenbank oder von Hand …
Zielkante
… Radius in µm und K-Faktor, je Teilschneide: Haupt-, Eck-, Nebenschneide, Spannut …
Parameter
… MIKRO-KI berechnet FLAKKOTIER-Werkzeug, Drehzahl, Eintauchtiefe und Zeit. Die Bahn wird je Einzelschneide berechnet — Kante für Kante, Kontur für Kontur.
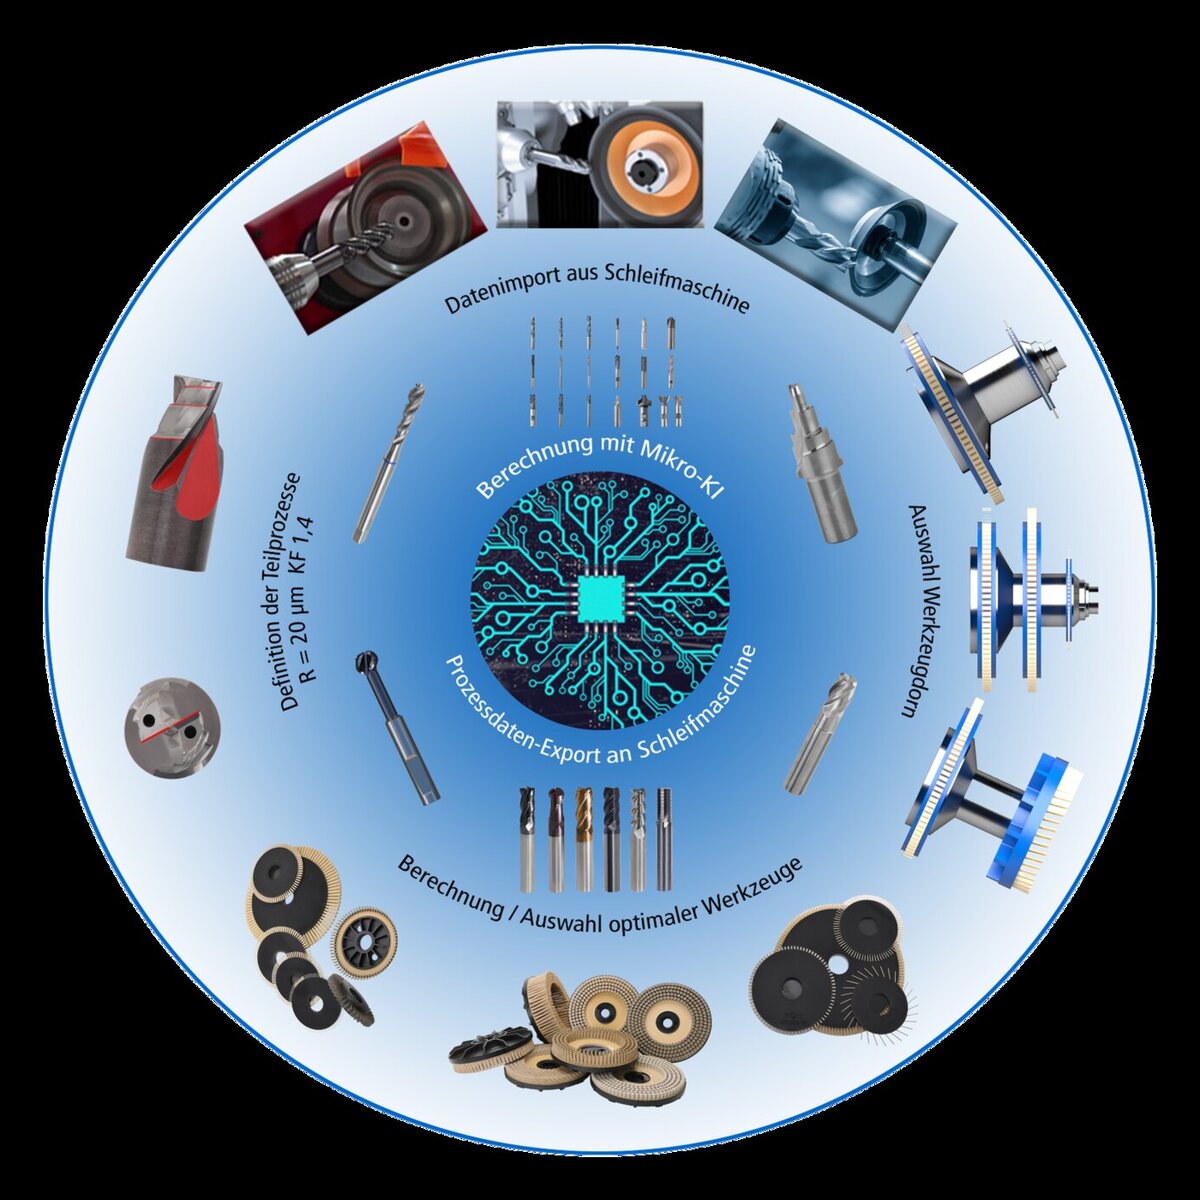
Von der Schleifmaschine und zurück
- Datenimport aus der Schleifmaschine
- Definition der Teilprozesse — zum Beispiel R = 20 µm, K-Faktor 1,4
- Berechnung mit MIKRO-KI
- Auswahl der optimalen Werkzeuge und des Werkzeugdorns
- Prozessdaten-Export an die Schleifmaschine
Von der Zielkante zum Prozess
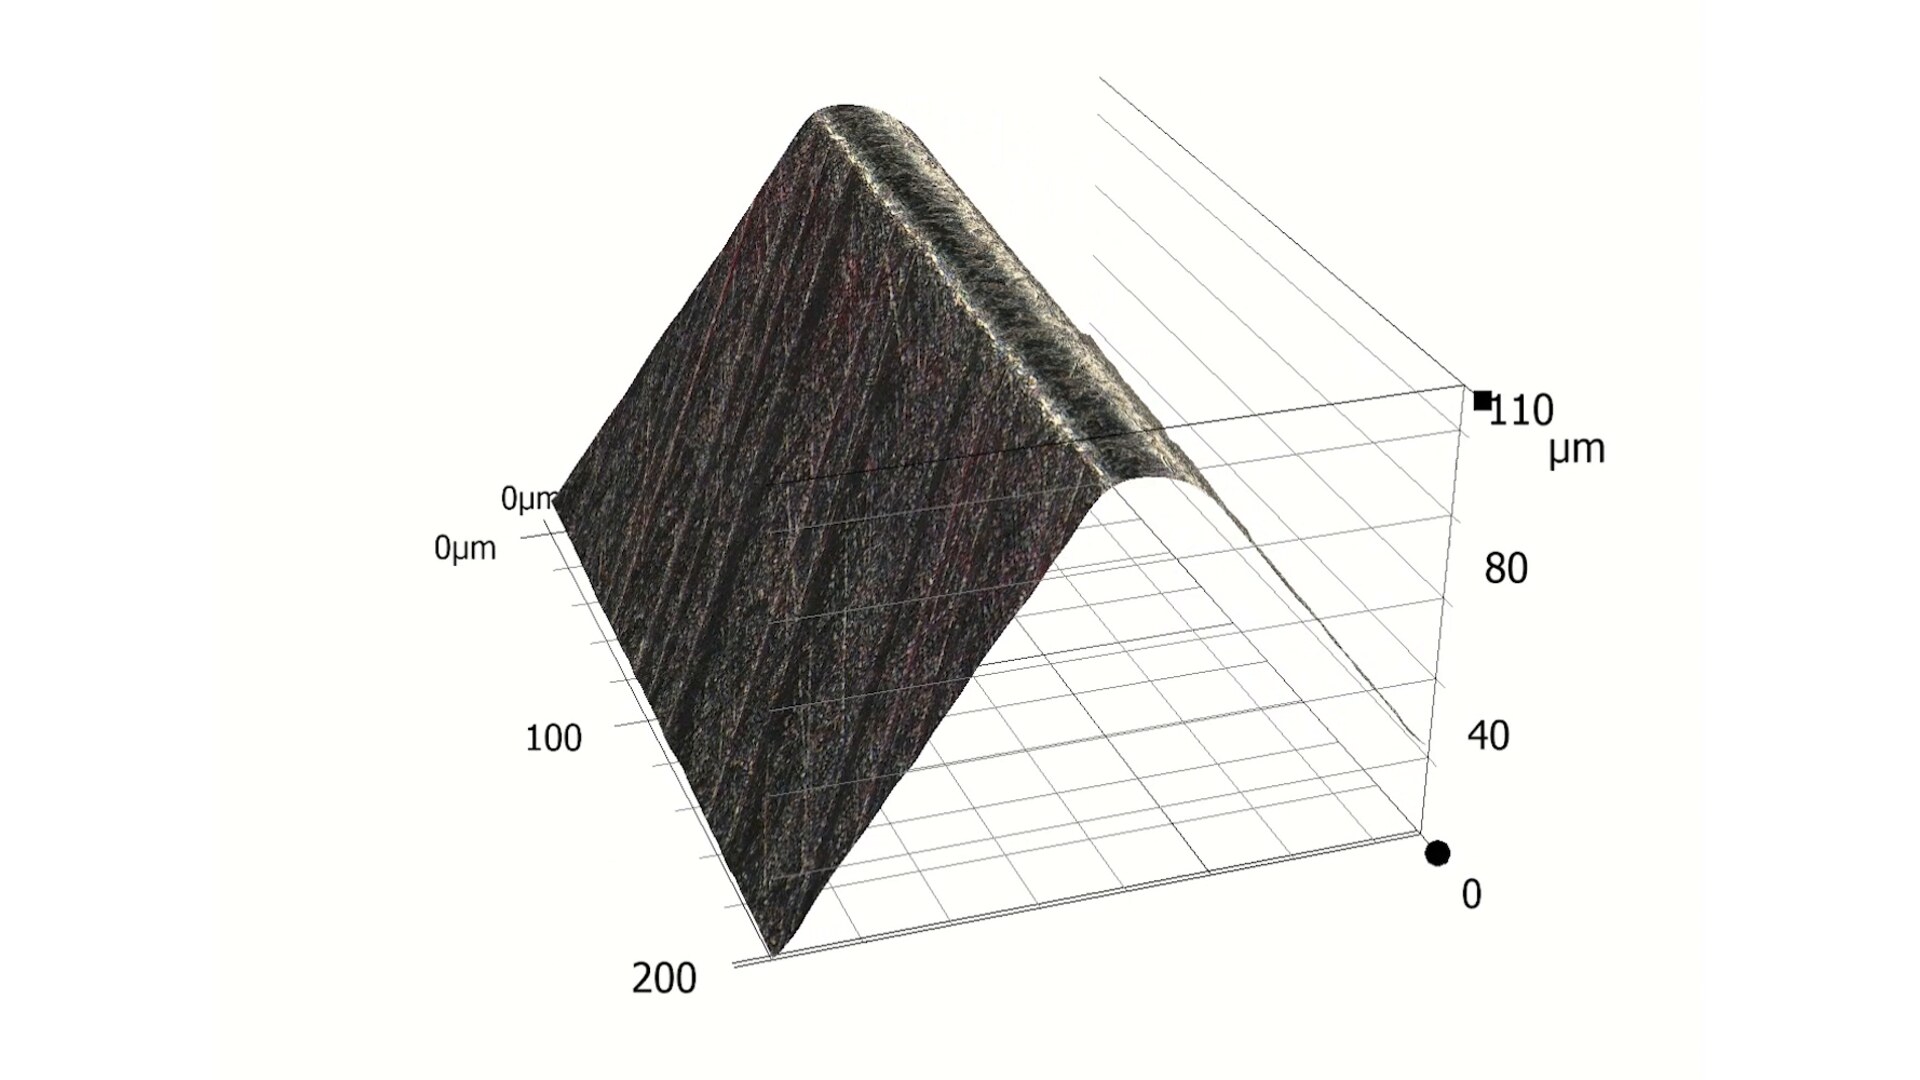
Mehrere tausend vermessene Kanten
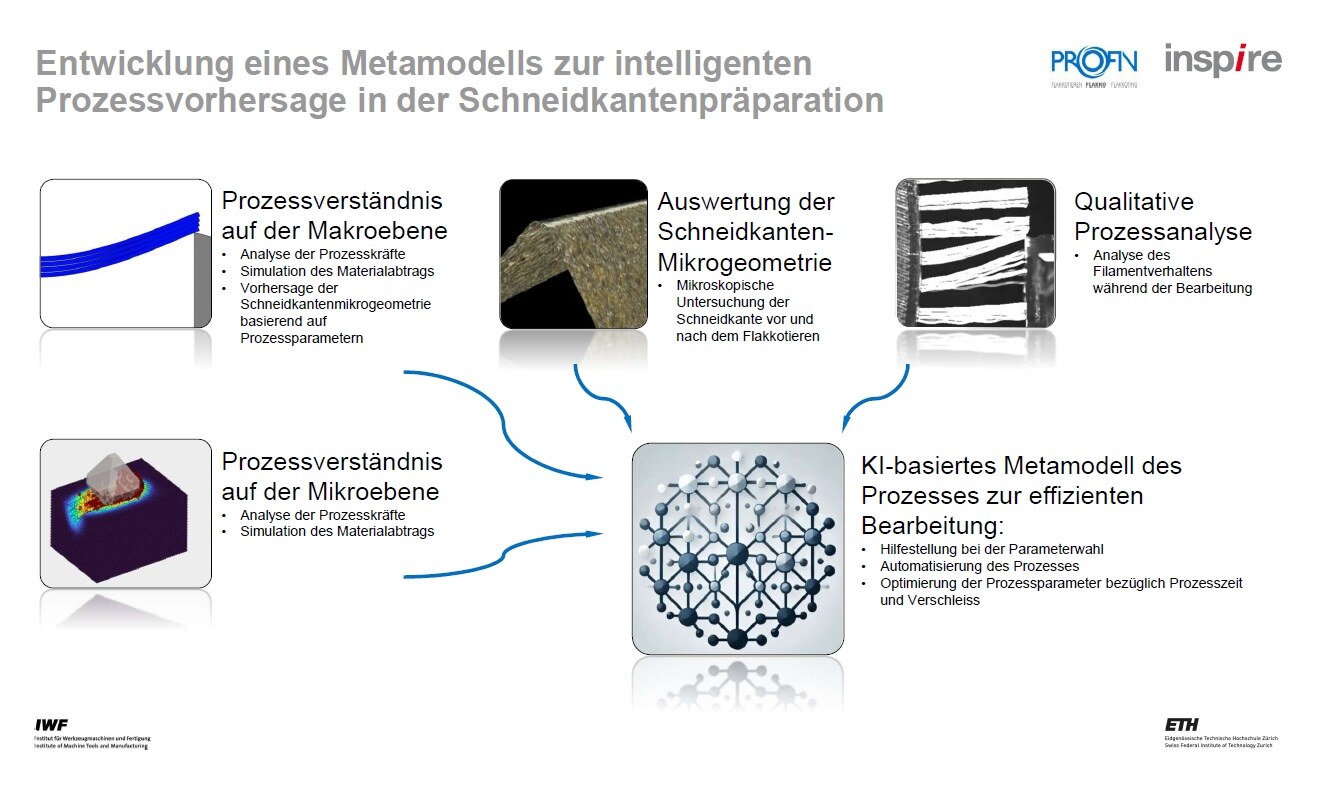
MIKRO-KI ist ein Metamodell des FLAKKOTIER-Prozesses: Es wurde an mehreren tausend real präparierten und 3D-vermessenen Schneidkanten trainiert — und es werden laufend mehr. Es sagt voraus, welche Parameter zu welchem Radius führen.
Das ersetzt Versuchsreihen. Was früher Erfahrung und Nachmessen brauchte, liefert das Modell in Sekunden — für jedes Werkstück, jede Teilschneide, reproduzierbar.
Wie das Metamodell entsteht
Die Installation
INNOFLAKK läuft standalone — auf Ihrer Infrastruktur, auf unserer oder auf einem Industrie-PC in Ihrer Maschine; in der K2E ist es in der Steuerung integriert. Die Anbindung läuft immer über eine Schnittstelle: Ihre Schleifsoftware exportiert das Werkstück, INNOFLAKK liefert die Bahndaten zurück.
- Kantenpräparation als Finish in der Schleifmaschine, 10–40 s pro Werkstück
- Anbindung über den XML-Export Ihrer Schleifsoftware — Numroto heute, weitere Systeme auf Anfrage
- Eigene FLAKKOTIER-Werkzeuge von PROFIN, passend zum Modell
- Prozessdaten pro Werkstück dokumentiert
Werkstück hinaus, Bahndaten zurück
Die Daten bleiben bei Ihnen
- Software und Prozess liefert PROFIN
- Die Prozessdaten bleiben im Haus
- Kein Zugriff von aussen — niemand sieht, wie Sie Ihre Kanten präparieren
- Das Kantenpräparations-Know-how wächst bei Ihnen
Ihr Sortiment wächst mit
Ein Zerspaner-Hersteller führt Tausende Zerspaner — für Aluminium, Stahl, Titan, Inconel — jedes mit eigener Kante, und laufend kommen weitere dazu. Das Modell liefert für jedes die Parameter in Sekunden und ist ausbaufähig: jede neue Kante macht es besser.
Verschleiss eingerechnet
Das FLAKKOTIER-Werkzeug wird kleiner. INNOFLAKK prüft, erkennt den Verschleiss und rechnet ihn mit — der nächste Durchmesser trifft wieder auf den Mikrometer.
Messen → Modell → Parameter → Messen
Präparieren
MIKRO-KI liefert die Parameter, die Maschine FLAKKOTIERT.
Messen
Ein kostengünstiges Messsystem in der Zelle erfasst den erreichten Radius — ohne Ausspannen.
Vergleichen
Ist gegen Soll, pro Teilschneide. Abweichungen werden erkannt, bevor sie zum Ausschuss werden.
Lernen
Die Messwerte fliessen ins Modell zurück. Jede Kante macht die nächste besser.
Das ist INNOFLAKK NEXT: der geschlossene Regelkreis mit Messsystem — der Prozess, der sich selbst verbessert. Werkzeugverschleiss, Chargenunterschiede im Hartmetall, neue Werkstückgeometrien kompensiert er selbst. Das Folgeprojekt mit den Forschungspartnern ist bewilligt und läuft.
Eine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.