FLAKKOTIER-Werkzeuge
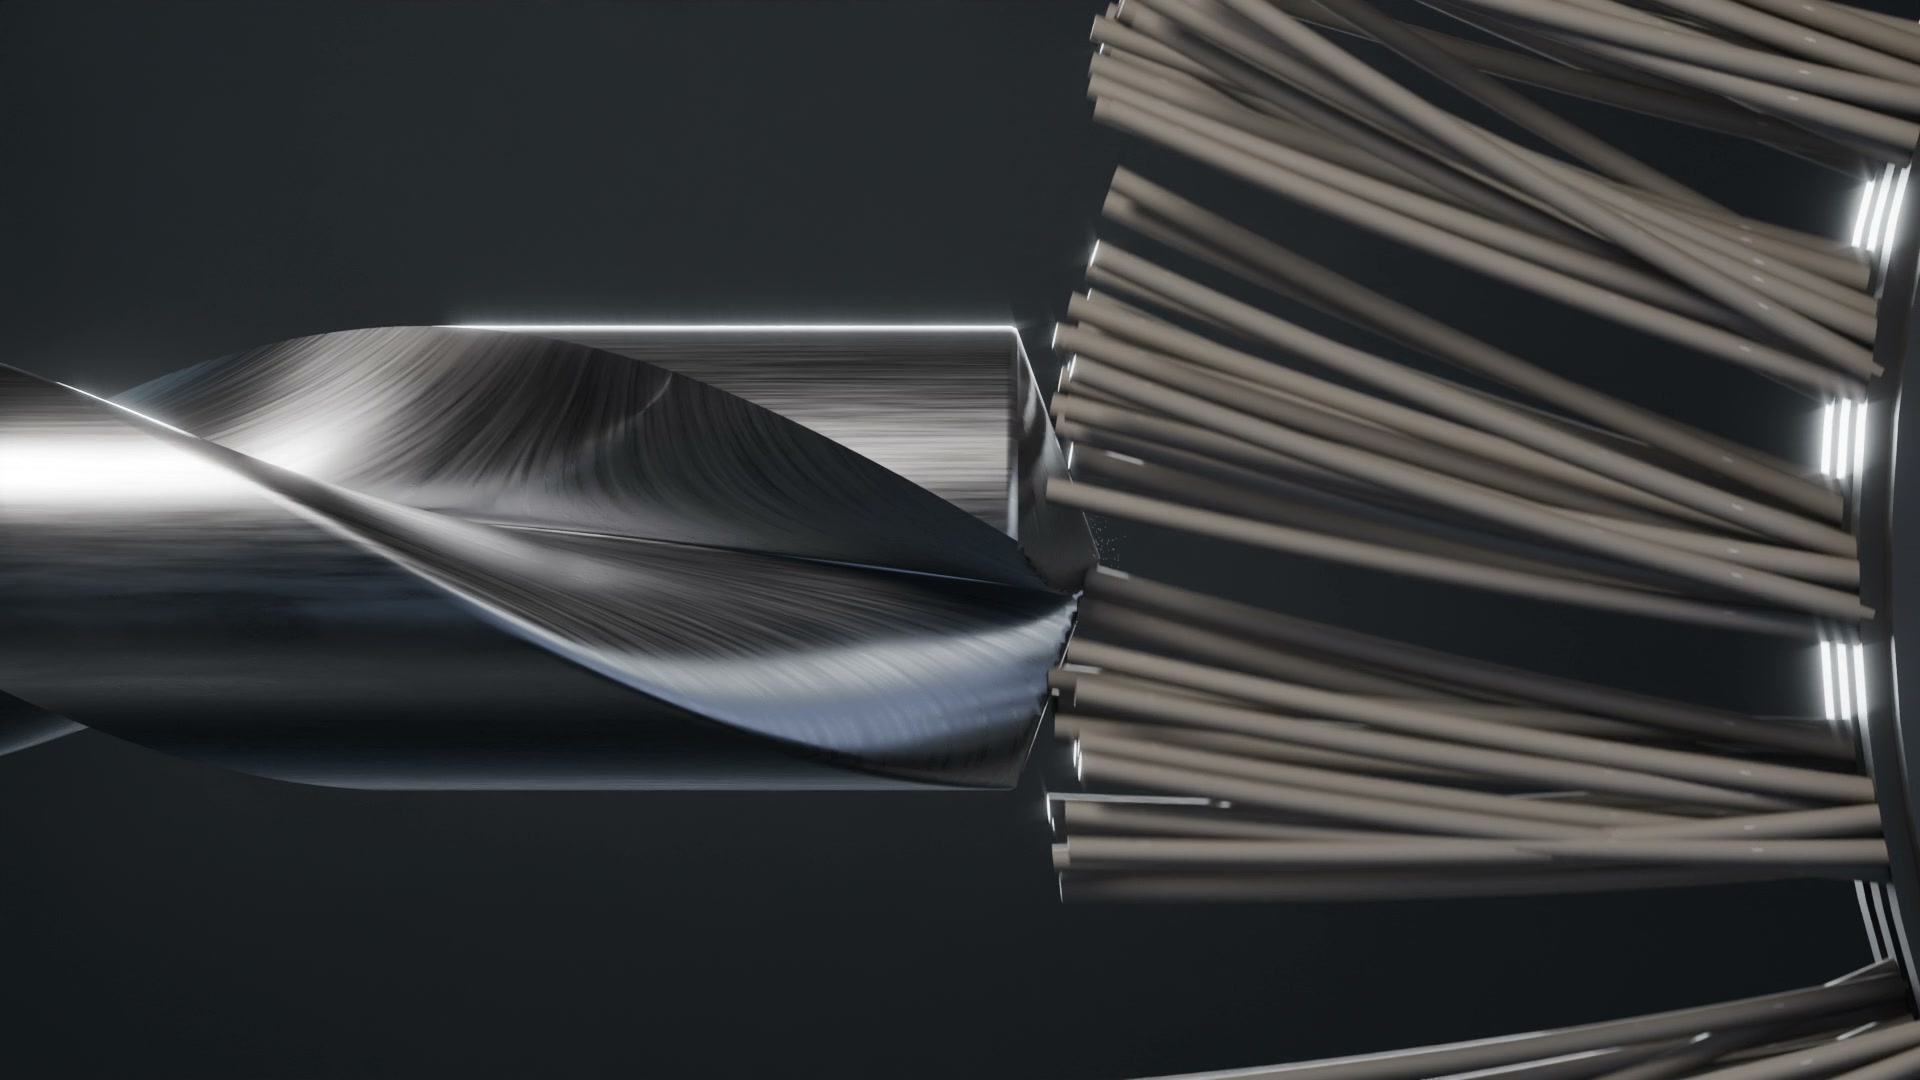
Das Werkzeug zum Verfahren: Diamantfilamente, Besatz und Körnung nach Ihrem Werkstück ausgelegt — grenzenlos.
Prozessoptimierung durch das Werkzeug
Sieben Stellgrössen bestimmen, wie das FLAKKOTIER-Werkzeug die Kante trifft. Klicken Sie eine Ziffer — die Zeichnung zeigt, was gemeint ist.
Werkzeugdimension
Ø und Breite B: passend zu Spindel, Maschine und Werkstück.
Filament-Grundmaterial
Der Kunststoff, der den Diamant trägt: zäh im Eingriff, federt definiert zurück.
Besatzanordnung
Radial, axial oder schräg gestellt: wo und wie das Filament die Kante trifft.
Körnung
Diamantkörnung: Art und Dichte, abgestimmt auf Hartmetallsorte und Abtrag.
Filament-Struktur
Durchmesser und Aufbau des einzelnen Filaments.
Werkstückbasiert
Das FLAKKOTIER-Werkzeug wird für Ihr Werkstück ausgelegt — nicht Ihr Werkstück für das Werkzeug.
Besatzlänge
Freie Filamentlänge L: je länger, desto weicher der Eingriff.
Radius und K-Faktor — die Kante in drei Bildern
Das FLAKKOTIER-Werkzeug macht aus der scharfen Kante eine verrundete. Wie gross der Radius wird und ob er symmetrisch liegt (K-Faktor = Sγ / Sα), stellen Besatzlänge, Anordnung, Filament und Prozessparameter ein.
Zirkular · Teller
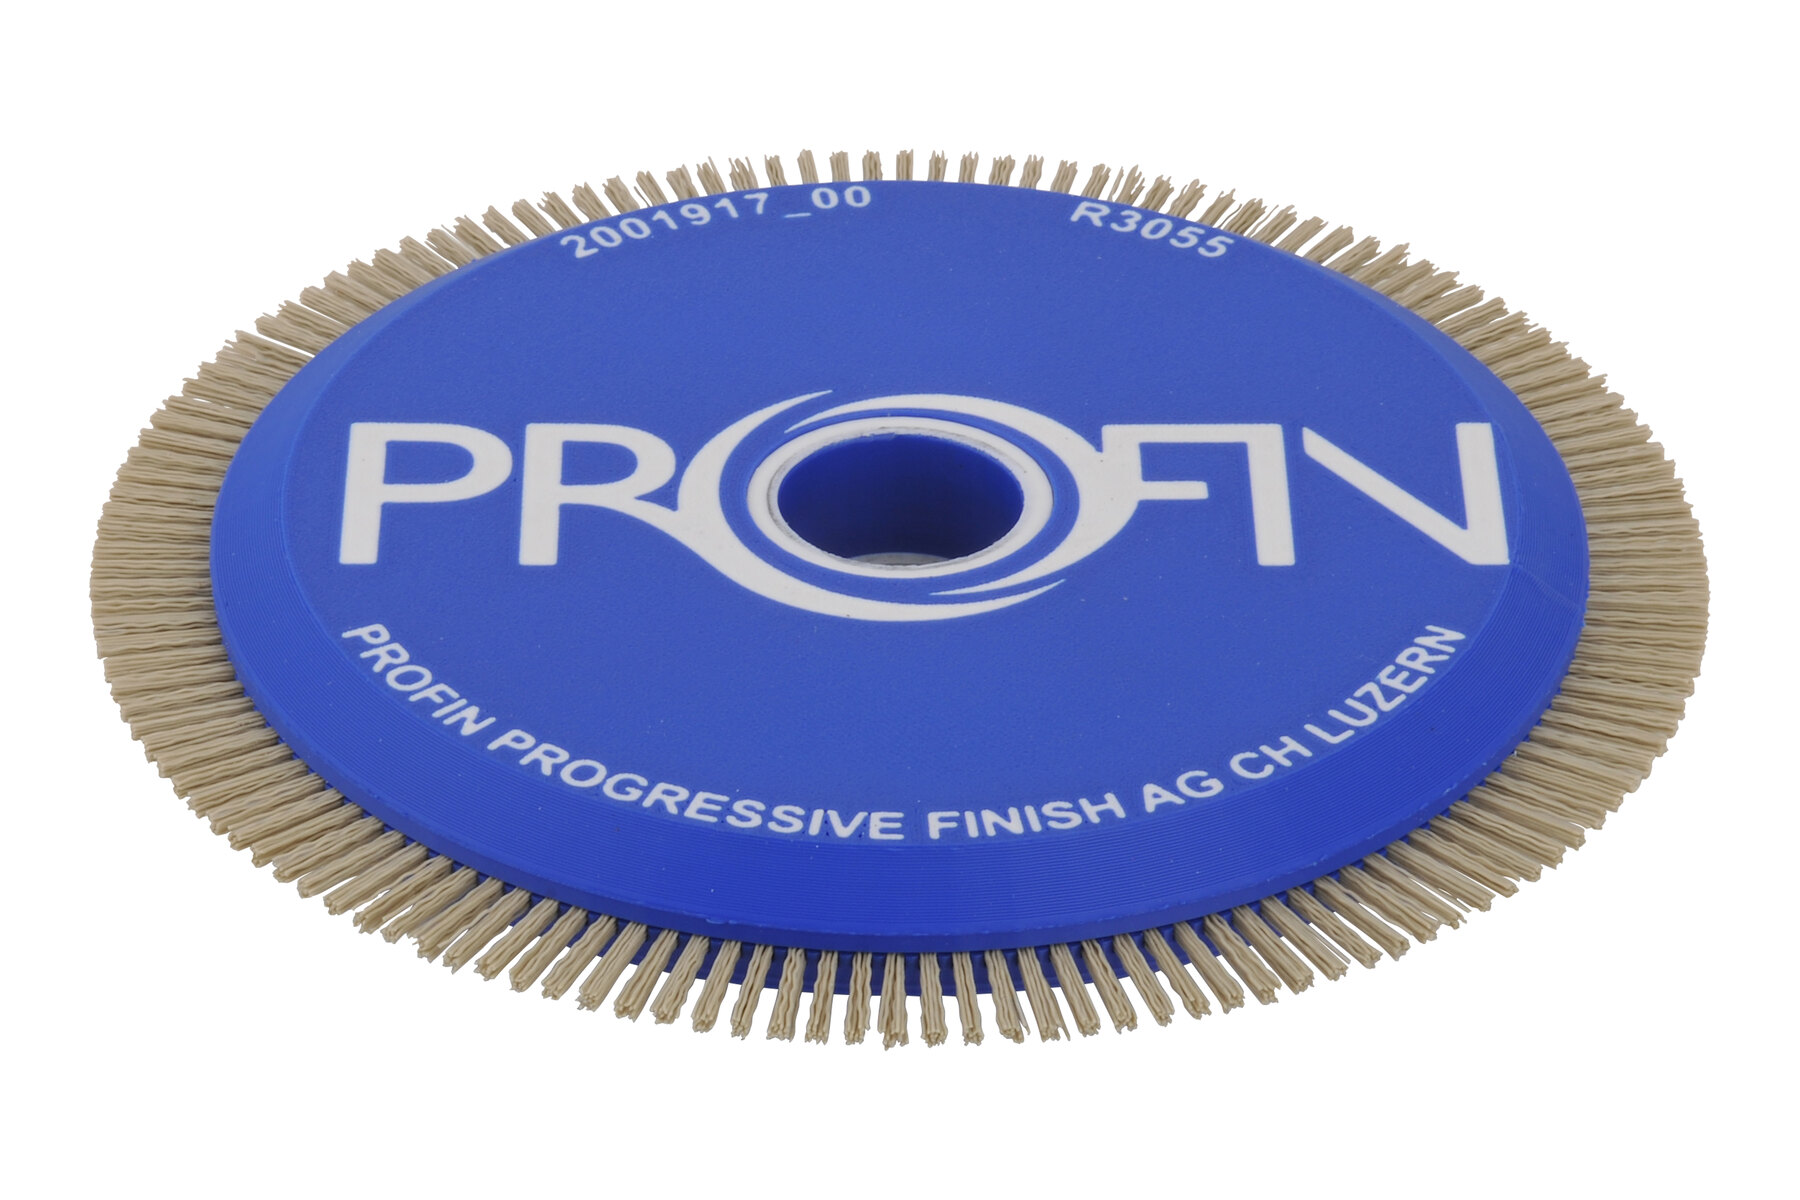
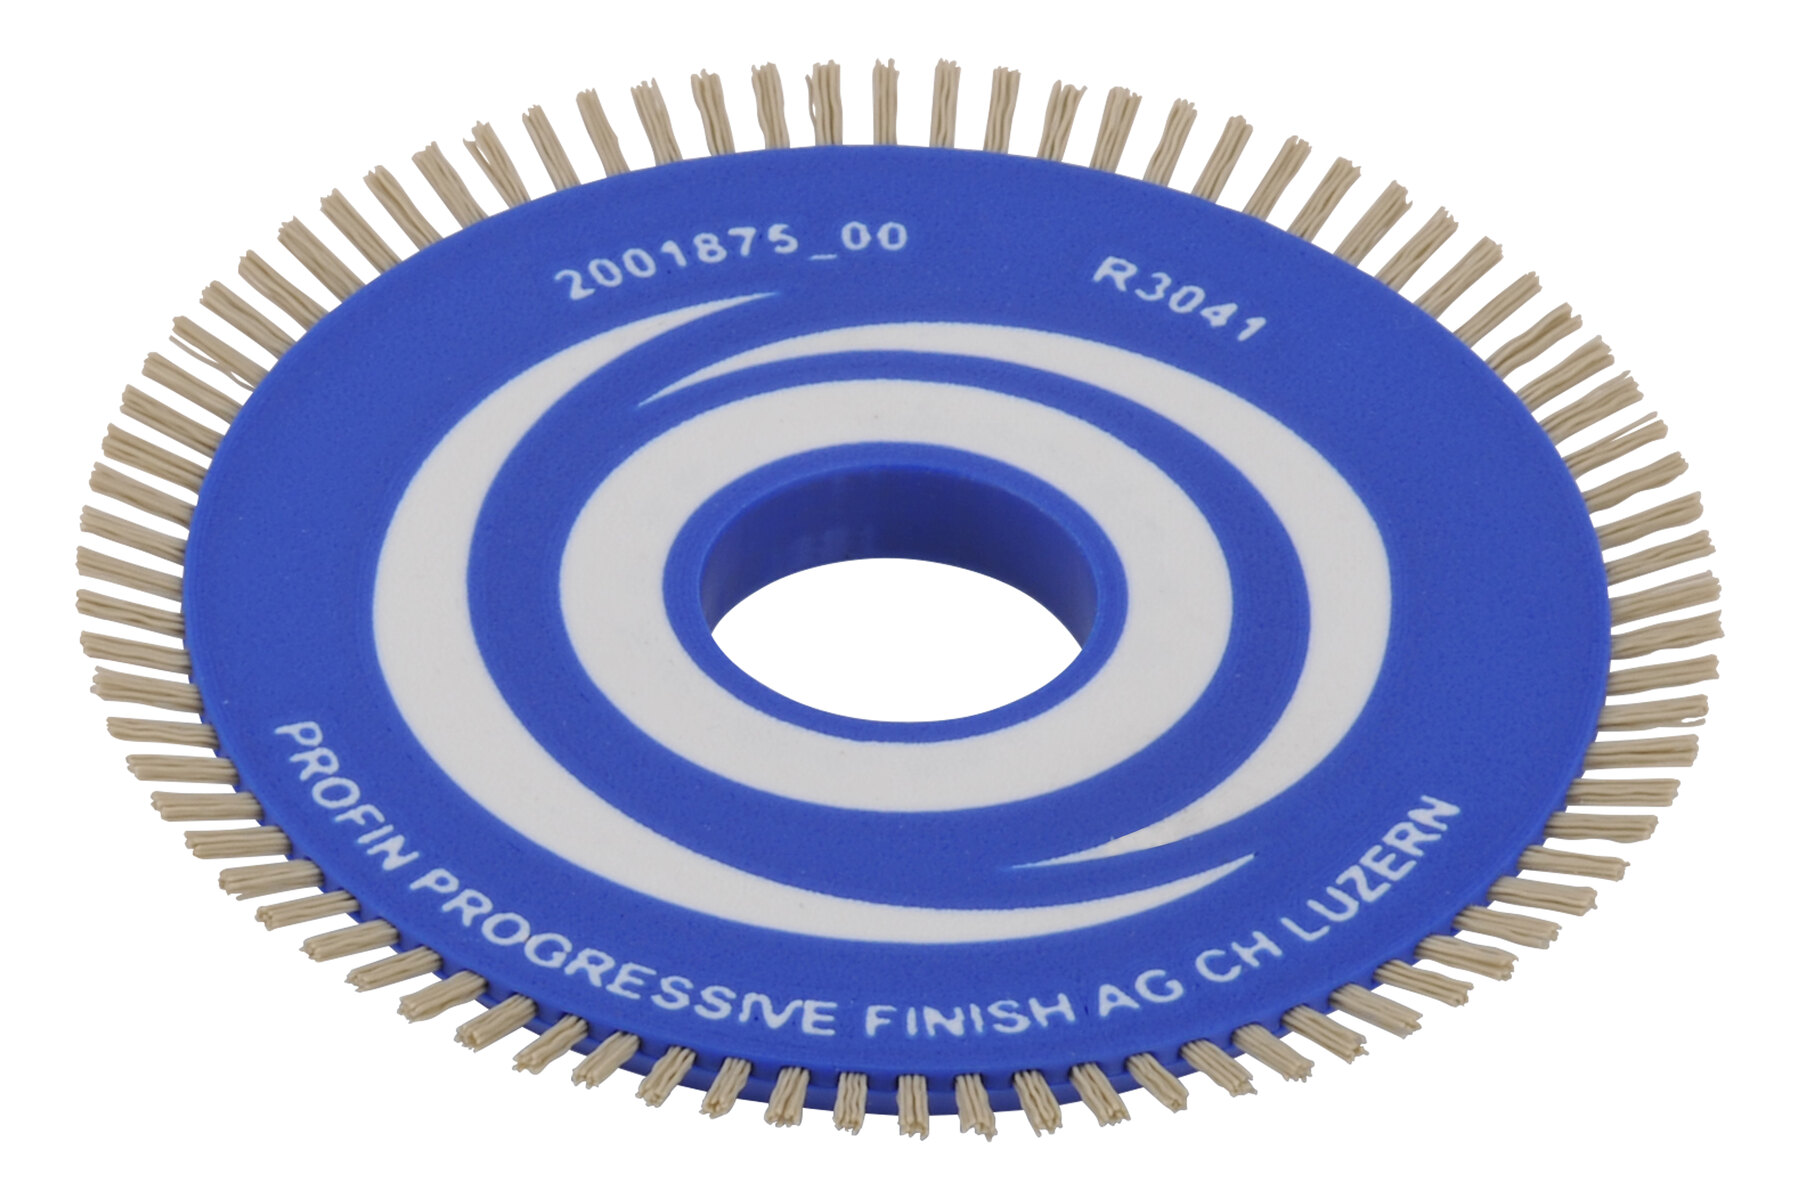
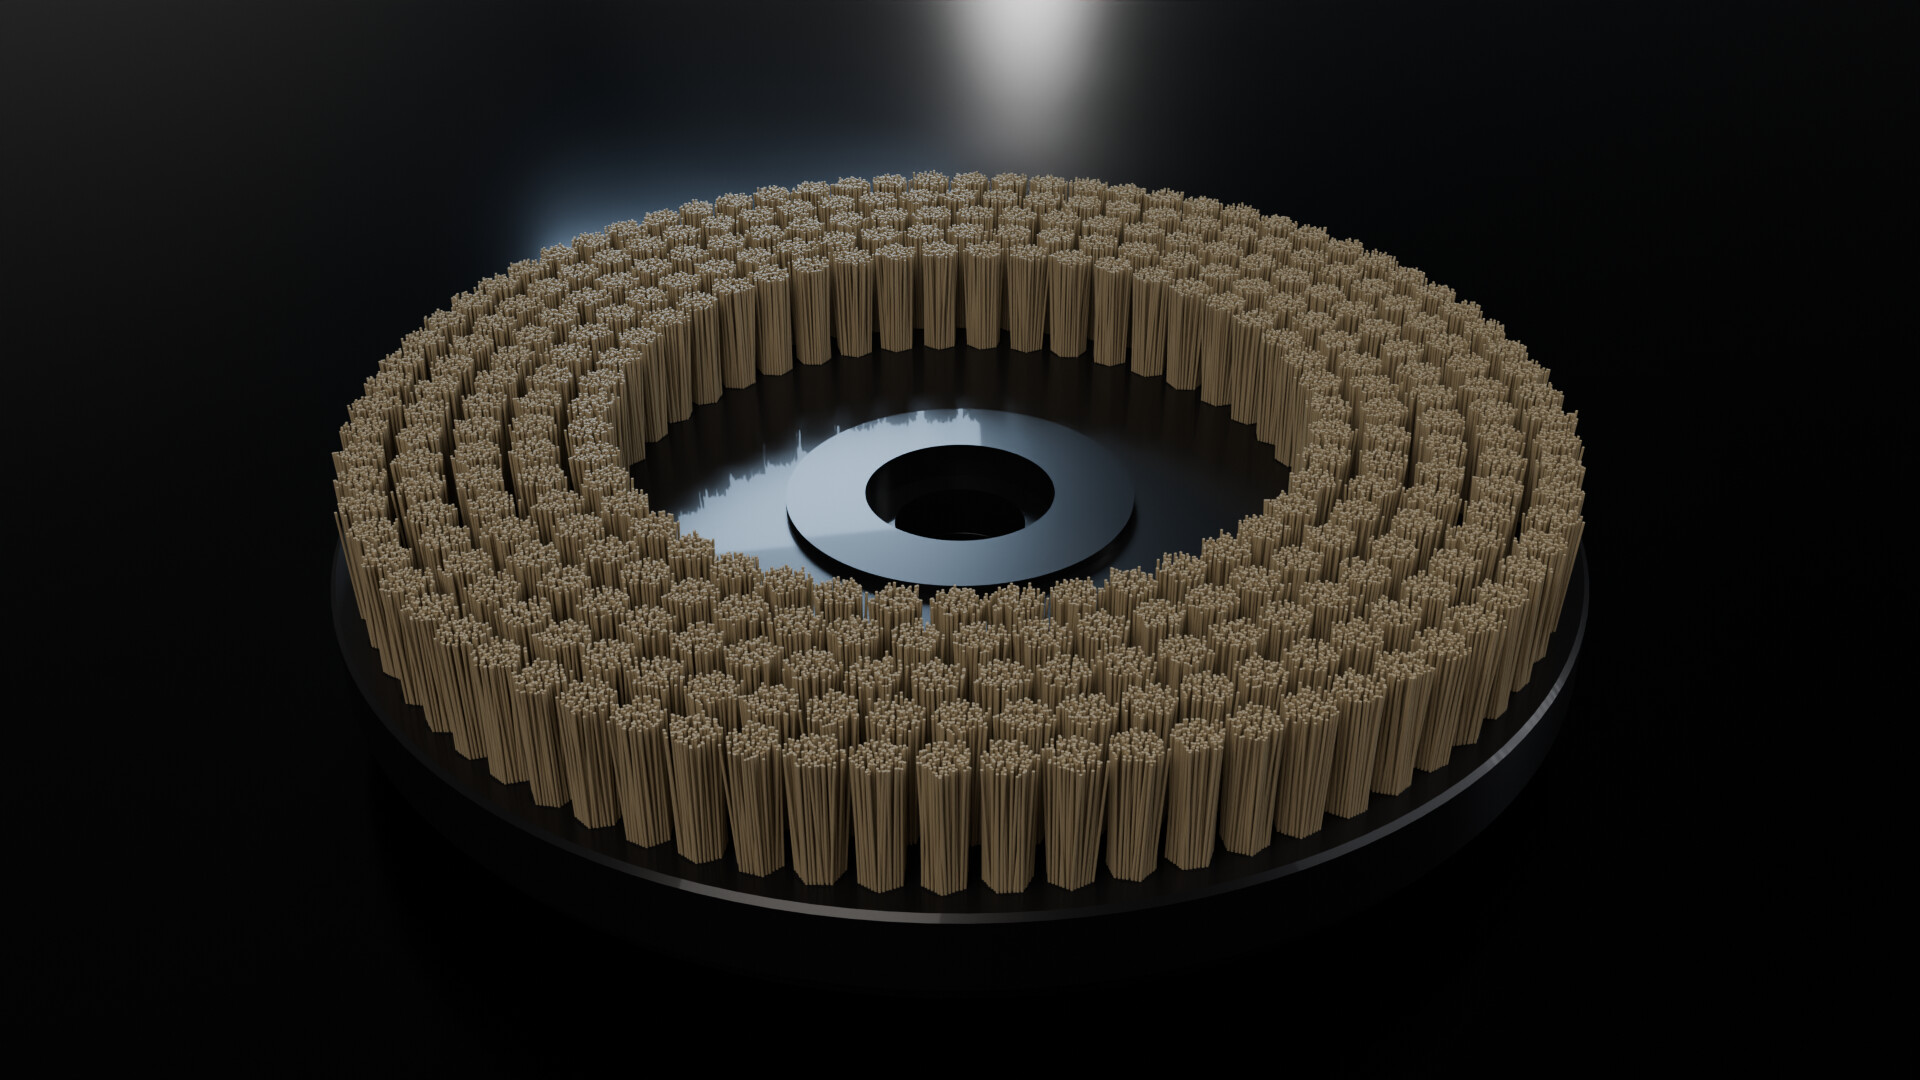
Zirkularbürstwerkzeug
Zum Beispiel Ø 100 mm, drei Besatzreihen mit je 40 Bündeln à 7 Diamantfilamenten Ø 0.6 mm, 18 mm Besatzlänge, Körnung K320. Durchmesser, Besatzreihen, Filament und Körnung legt PROFIN auf Ihr Werkstück aus.
- In der K2E: Position 1, radialer Besatz für Haupt- und Nebenschneiden
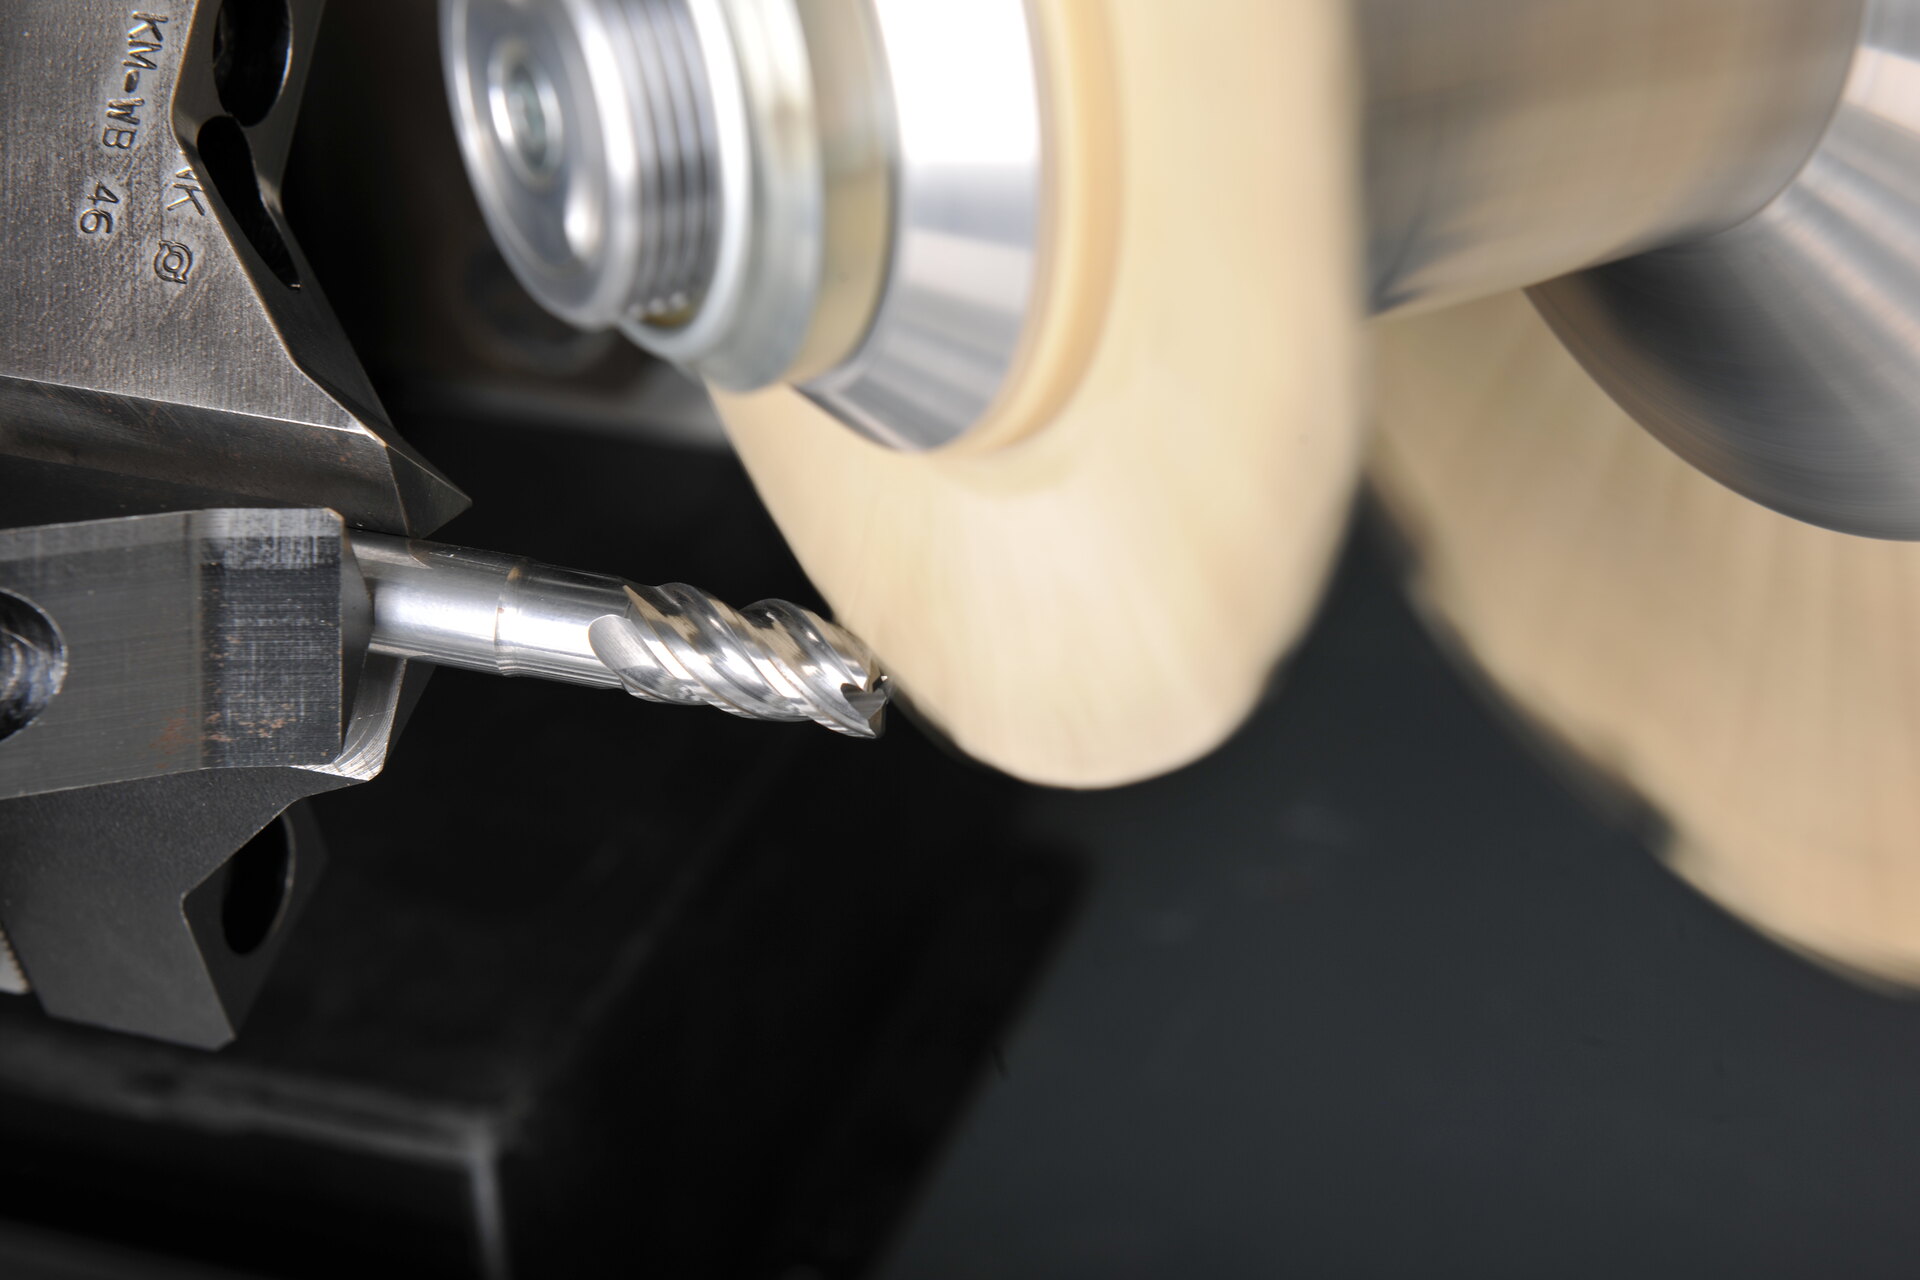
- In Ihrer Schleifmaschine: als FLAKKOTIER-Werkzeug im Finish, 10–40 s pro Werkstück
- Passend zum Modell: MIKRO-KI kennt das FLAKKOTIER-Werkzeug und seinen Verschleiss
Schicken Sie uns die Aufgabe
Werkstücktyp, Hartmetallsorte, Zielradius und K-Faktor — PROFIN legt das FLAKKOTIER-Werkzeug dafür aus, präpariert Muster und misst die Kante. Das Ergebnis gehört Ihnen, die Auslegung bleibt im Modell.
Werkzeugbemusterung
Sie schicken uns Ihr Werkstück, wir FLAKKOTIEREN es im Prozesslabor in Littau und Sie erhalten die gemessenen Resultate: Radius, K-Faktor und Bilder der Kante. Erste Resultate ab ca. CHF 800, FLAKKOTIER-Tag mit Dokumentation auf Anfrage.