Vier Vorteile
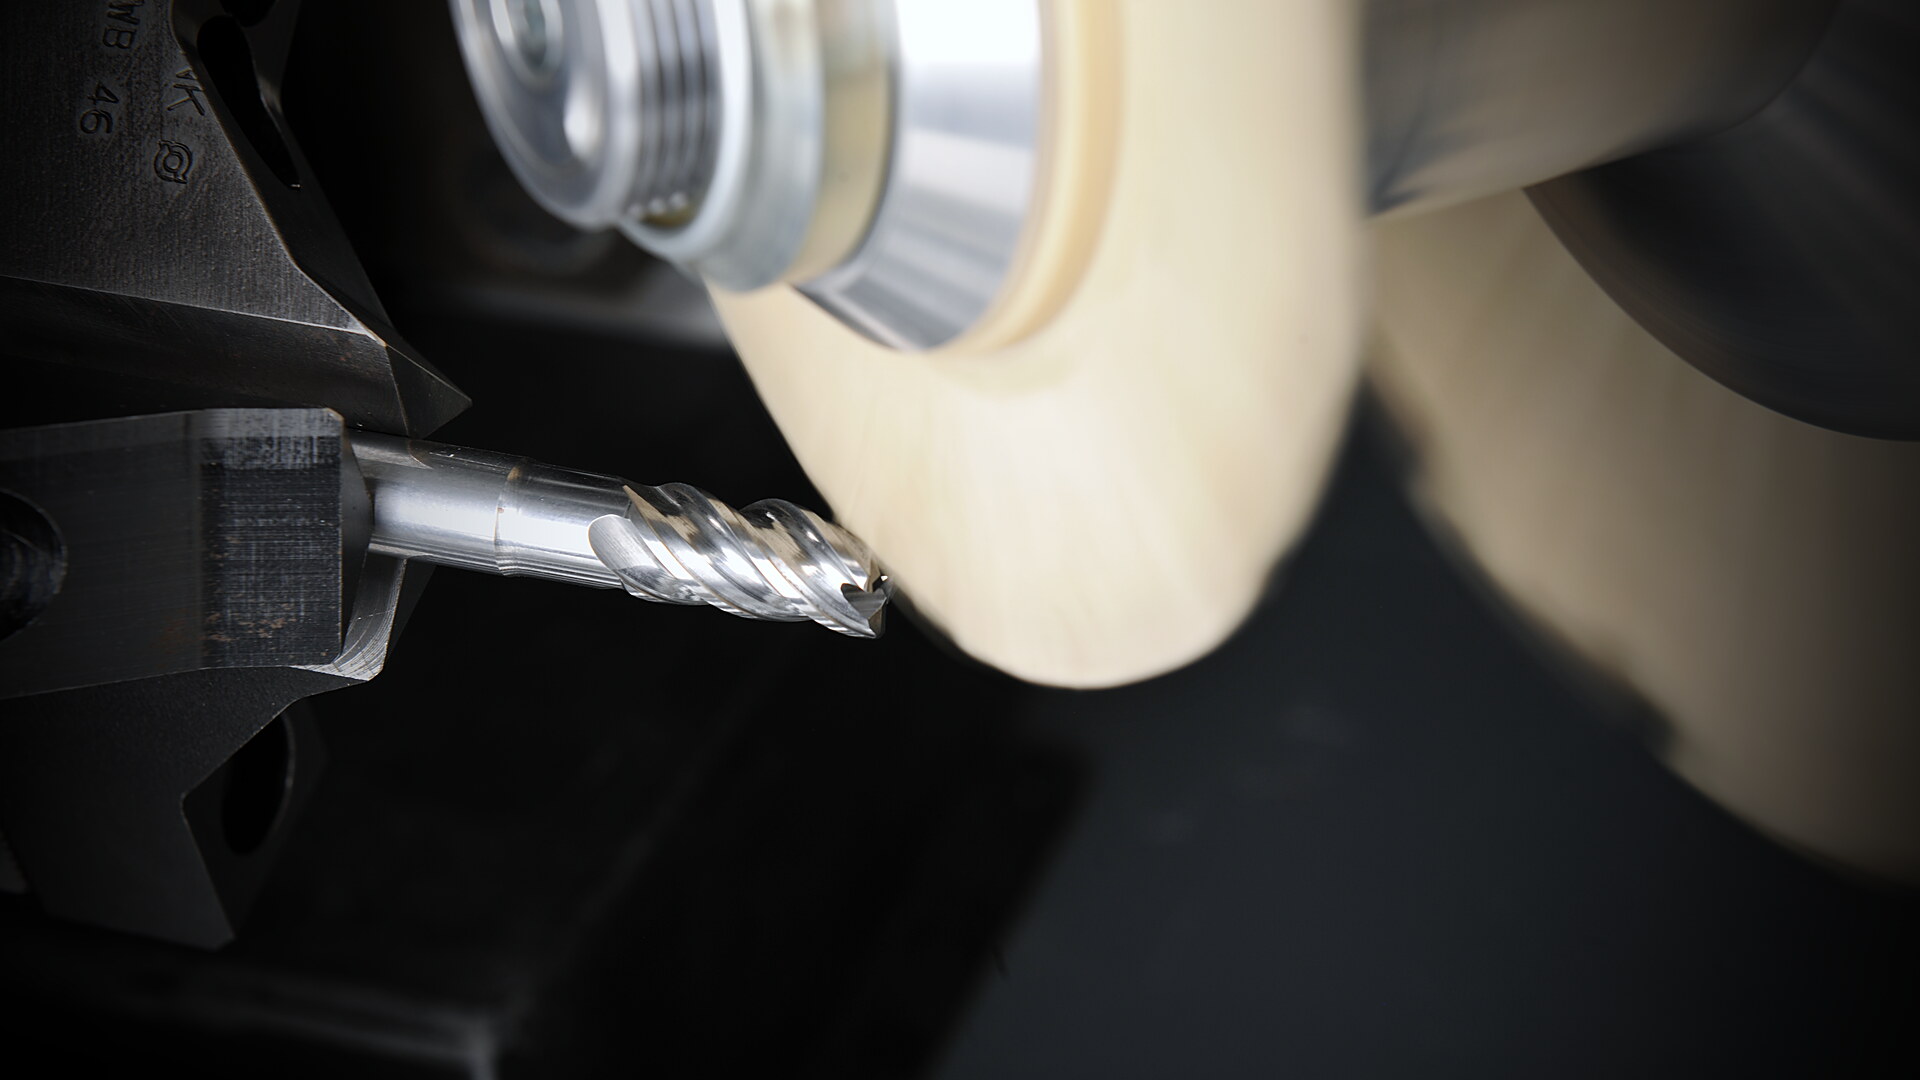
FLAKKOTIERTE Schneiden zerspanen besser, halten länger, hinterlassen bessere Oberflächen und sparen Rohstoff.
Zerspan-Leistung
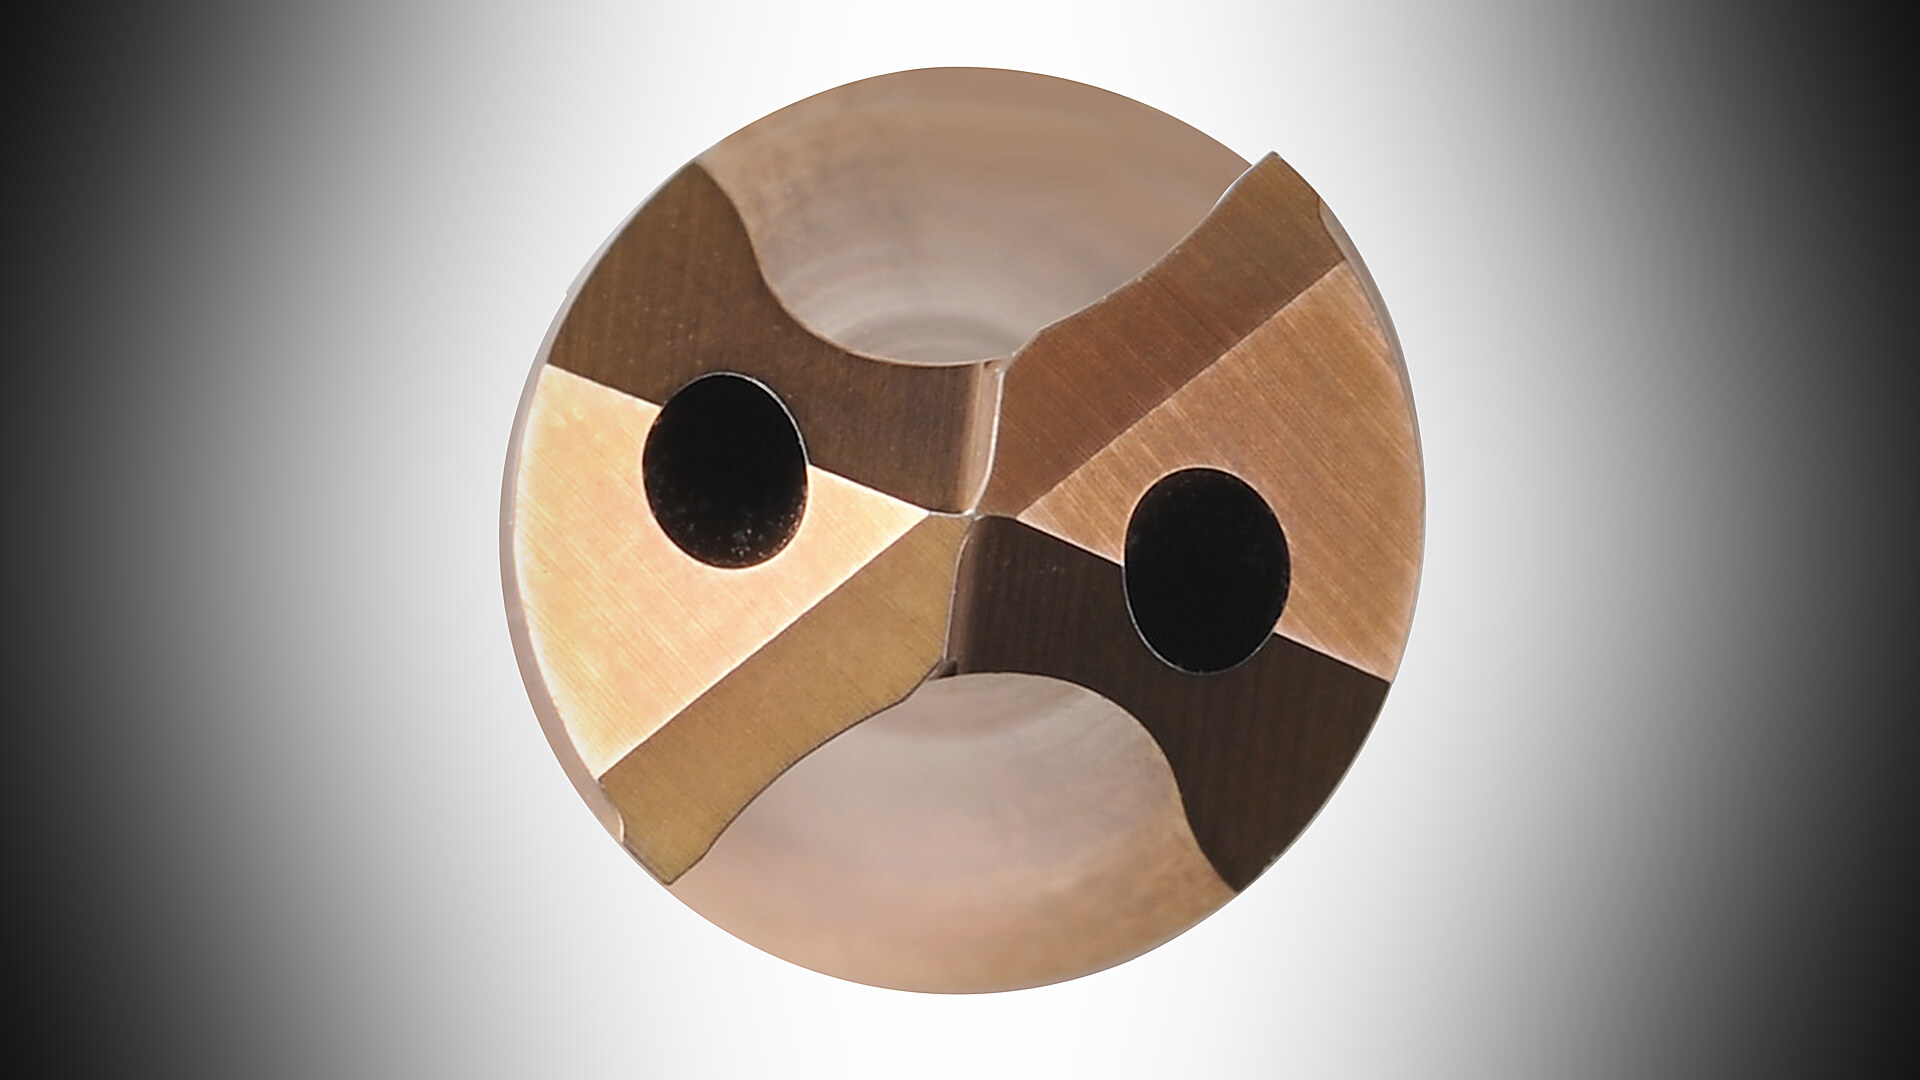
Was passiert: Eine definierte, verrundete Kante, K-Faktor nach Bedarf, ersetzt die Schartigkeit. Jede Schneide greift gleichmässig ein.
Was Sie davon haben: gleichmässiger Schnitt, stabile Prozesskräfte, höhere Vorschübe möglich — prozesssicher auch bei hohen Schnittgeschwindigkeiten. Die Produktionsmaschine läuft konstant statt instabil.
Standzeit
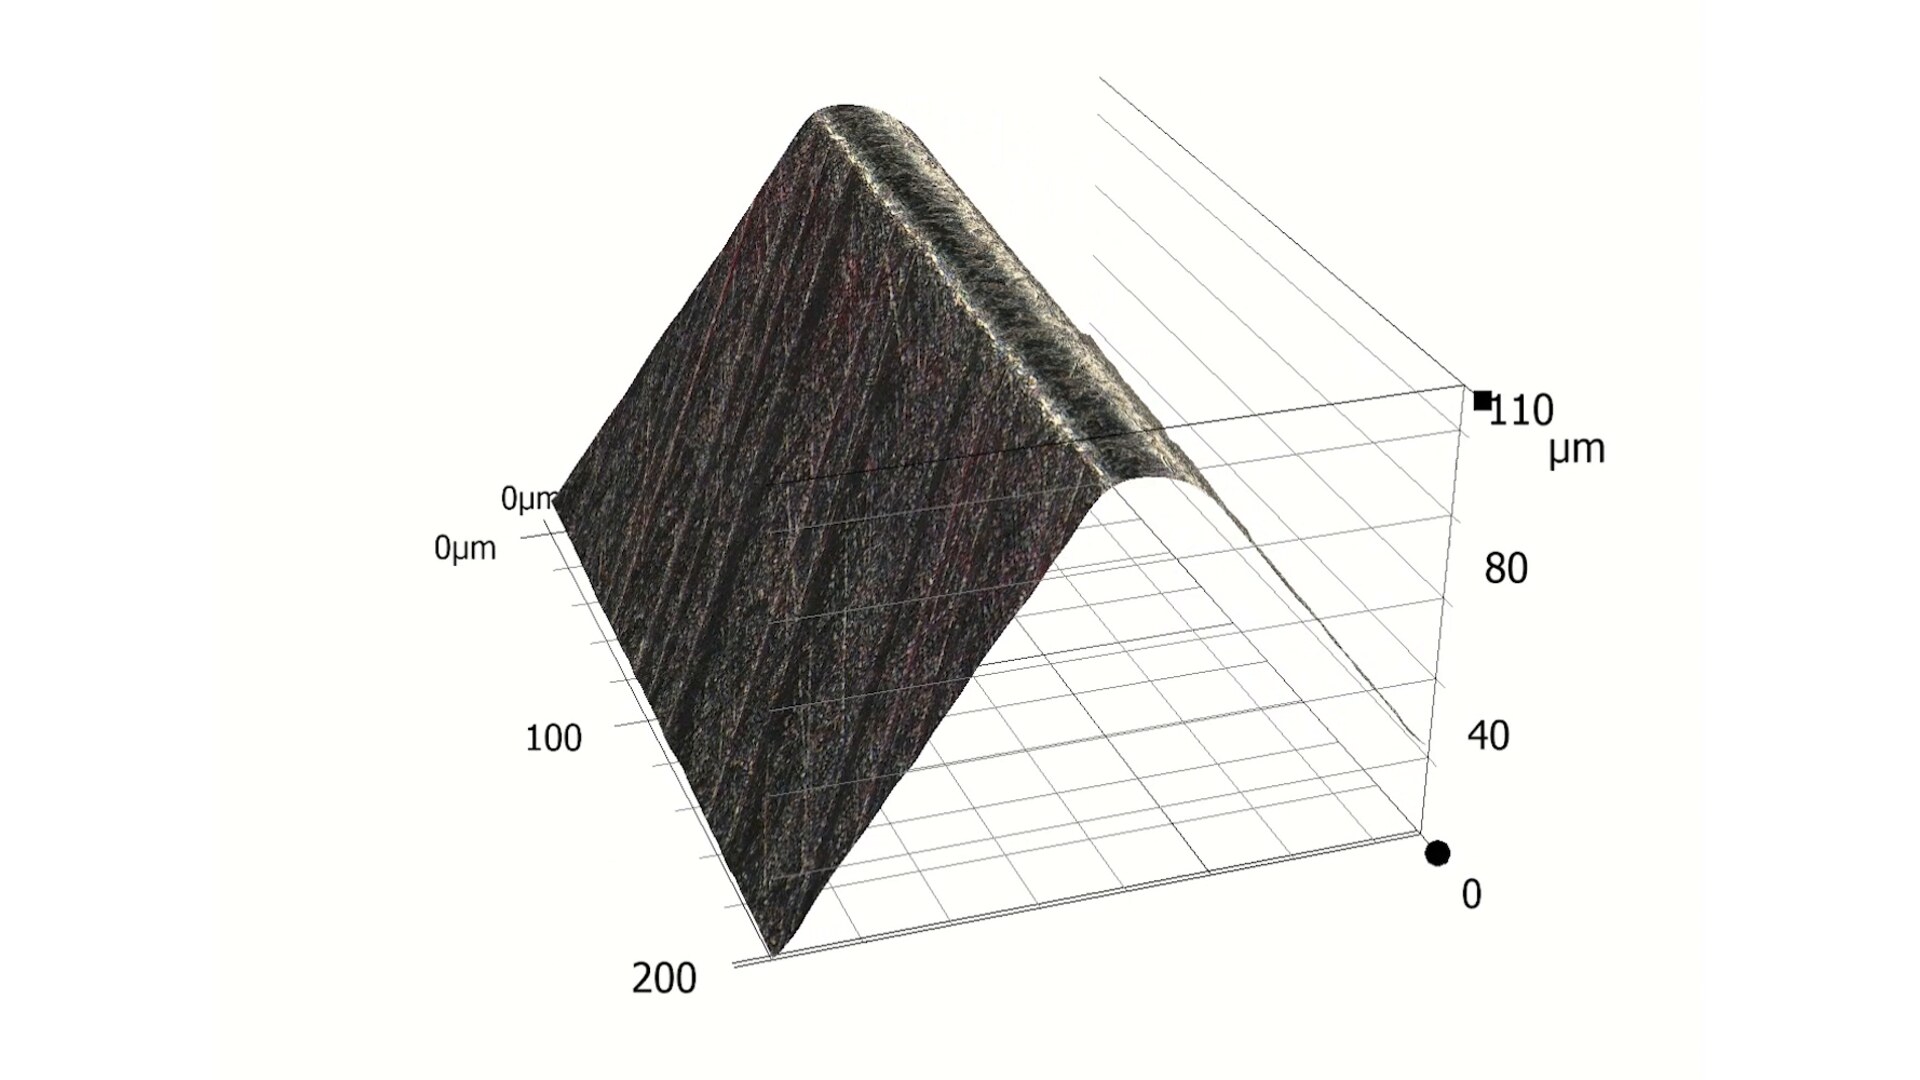
Was passiert: Keine Mikroausbrüche beim Schneideneintritt. Die PVD-Schicht steht auf der verrundeten Kante unter geringerer Spannung und bricht später.
Was Sie davon haben: der Verschleiss setzt später ein und verläuft gleichmässig — 60 % längere Standzeit im Kundentest, bis 100 % in der Fachliteratur, planbarer Wechsel der Zerspaner.
Oberfläche
Was passiert: Eine stabile Schneide schneidet ruhig. Kein Rattern, kein Schmieren durch ausgebrochene Kantenstücke.
Was Sie davon haben: gleichmässige Oberflächen ohne Ausbruchspuren (beim Bohren gemessen: Ra −30 %), planbarer Verschleiss statt Kantenbruch — weniger Nacharbeit, weniger Ausschuss in der Fertigung.
Ressourcen
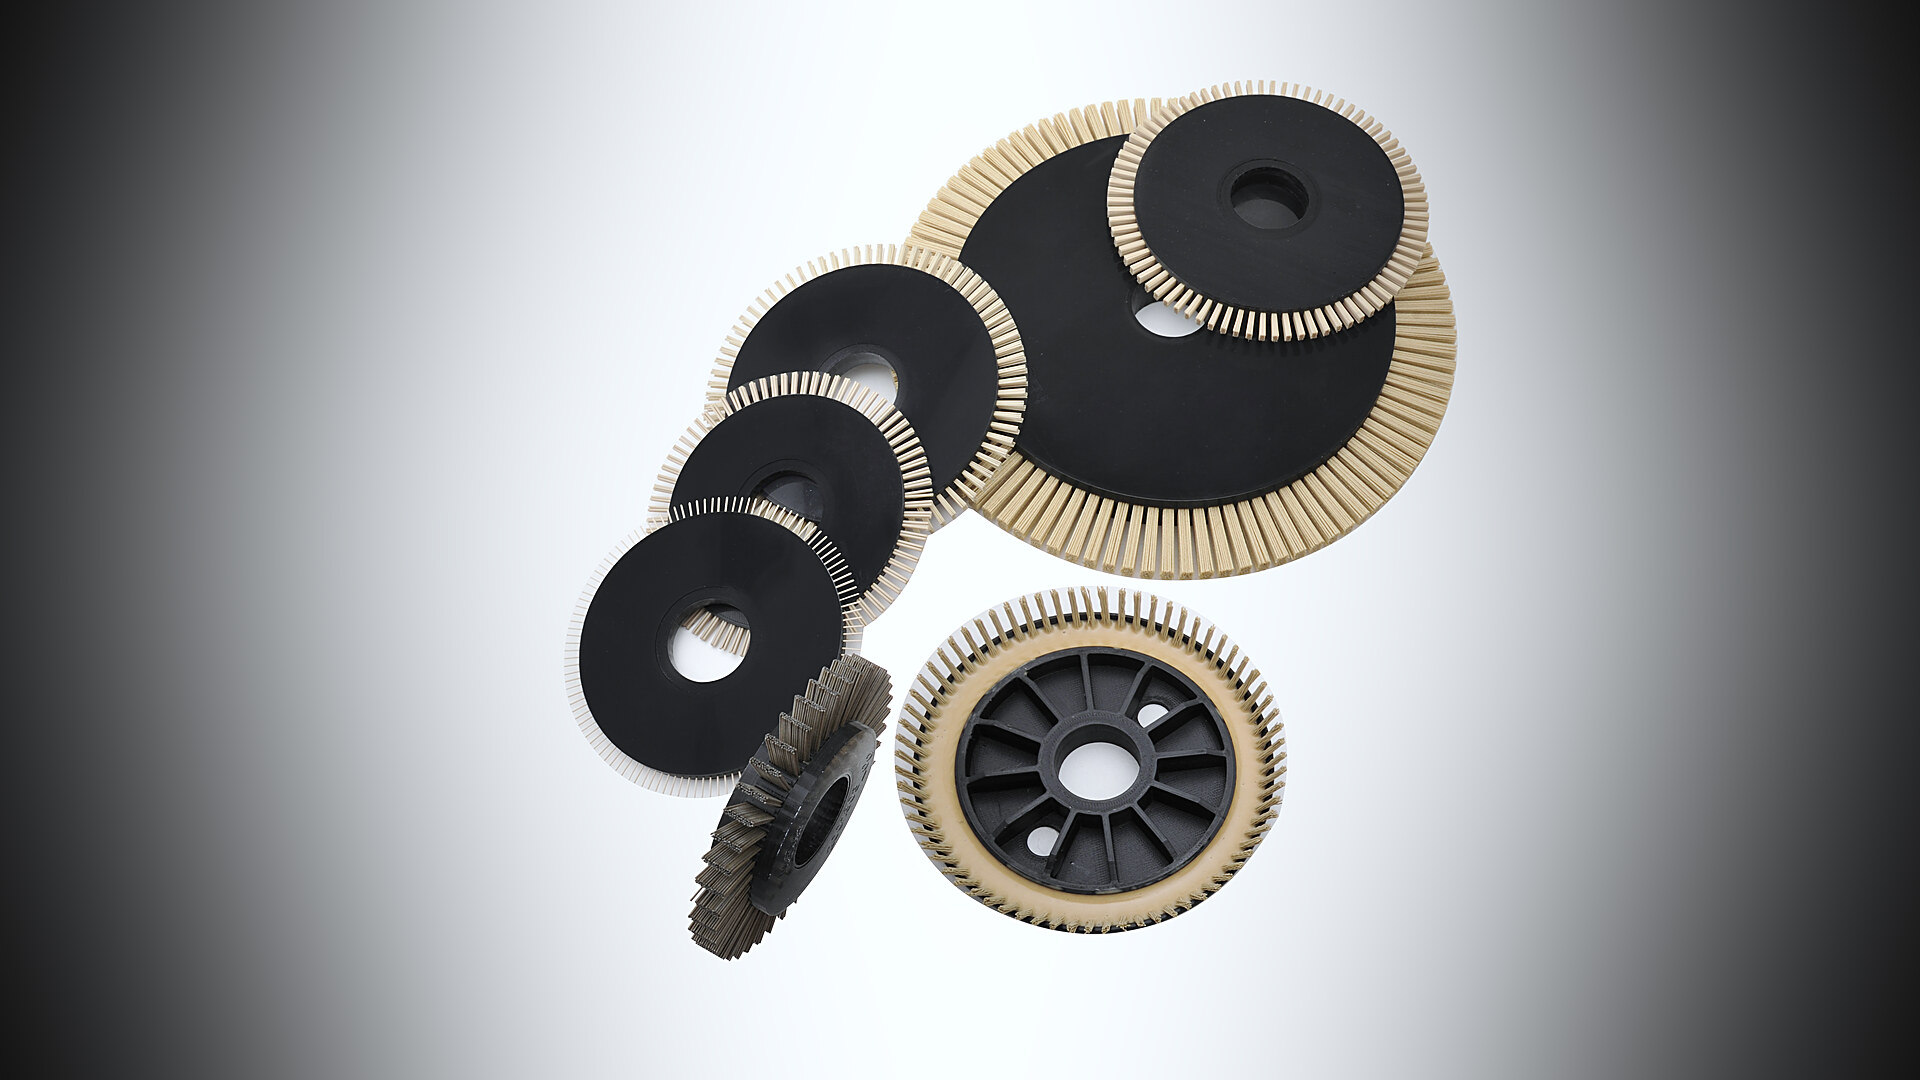
Was passiert: Ein Drittel weniger Zerspaner für dieselbe Arbeit. Weniger Nachschärfzyklen — und der nachgeschliffene Bohrer erreicht mit FLAKKOTIERTER Kante wieder Neuwerkzeug-Niveau. Weniger Ausschuss in der Fertigung. Der Prozess ist kalt, trocken möglich, ohne Chemie.
Was Sie davon haben: weniger Hartmetall, weniger Energie, weniger Transporte — Nachhaltigkeit, die in der Kalkulation steht. PRO Umwelt.
Später verschleissen, länger halten
Die scharfe Kante bricht beim Eintritt aus und verschleisst von da an schneller. Die FLAKKOTIERTE Kante läuft gleichmässig ein und erreicht die Verschleissgrenze 60 % später.
Dieselbe Arbeit. Ein Drittel weniger Zerspaner.
60 % längere Standzeit heisst: Für dasselbe Zerspanvolumen braucht es nur noch 62.5 statt 100 Zerspaner. Jeder eingesparte Zerspaner wird nicht gekauft, nicht nachgeschliffen, nicht transportiert und verursacht keine Produktionsunterbrüche.
Reiner Gewinn — wenn es reproduzierbar ist
Die vier Vorteile gelten nur, wenn jede Schneide die definierte Präparation bekommt — handelsübliche Wendeschneidplatten streuen entlang einer einzigen Schneide um 20 bis 50 µm. Genau das ist der Unterschied zwischen Bürsten nach Erfahrung und FLAKKOTIEREN mit MIKRO-KI: Zielradius vorgeben, Parameter aus dem Modell, Ergebnis gemessen.
Wie es gehtEine Kante, zwei Gewinner
Der Nutzen teilt sich. Wer Zerspaner herstellt oder nachschärft, verkauft eine dokumentierte Kante. Wer mit FLAKKOTIERTEN Zerspanern zerspant, wechselt seltener, steht weniger und produziert weniger Ausschuss.
- Ein Drittel weniger Hartmetall für dieselbe Zerspanarbeit beim Kunden: aus 100 Zerspanern werden 62.5.
- Weniger Ausschuss in der eigenen Fertigung: definierte Kante statt Schartigkeit, jede Schneide gleich — handelsübliche Platten streuen entlang einer Schneide um 20 bis 50 µm.
- Ein Verkaufsargument mit Zahl: Radius, K-Faktor und Standzeit pro Werkstück dokumentiert. Das Datenblatt ersetzt das Versprechen.
- Nachschärfen auf Neuwerkzeug-Niveau: der nachgeschliffene Bohrer bekommt dieselbe Kante wie der neue.
- +60 % Standzeit im Kundentest, bis +100 % in der Fachliteratur: seltener wechseln, weniger Stillstand.
- Planbarer Verschleiss statt Kantenbruch: der Wechsel der Zerspaner wird terminierbar, weniger Ausschuss und Nacharbeit am Bauteil.
- Prozesssicher bei hohen Schnittwerten: gleichmässige Oberflächen ohne Ausbruchspuren, beim Bohren gemessen Ra −30 %.
- Weniger Rohstoff pro Bauteil: 37 % weniger Zerspaner gekauft, gelagert, transportiert, entsorgt.